

 中文简体
A shandong-i rotomolder minden reggel betáplálja a PE-fóliát és a selejt alkatrészeket egy forgácsoló malomba. A gép perceken belül letisztítja a forgácsot, és a kezelő azt feltételezi, hogy a méretcsökkentési probléma megoldódott. Ekkor a forgács eléri a porlasztót, és megjelenik az igazi szűk keresztmetszet: csökken a teljesítmény, a poreloszlás egyenetlen, és a forgácsoló malom teljesítménye egyszerűen rossz bemeneti specifikáció a következő folyamatszakaszhoz.
Ez a sorozat több száz műanyagüzemben megismétlődik, mert egy forgácsoló malomtól általában többet várnak el, mint amennyit tud. Tehát előre leszögezzük a következtetést: a forgácsoló malom a megfelelő eszköz a durva és közepes redukcióhoz, forgács és granulátum előállításához terjedelmes műanyaghulladékból. Nem arra tervezték, hogy olyan finom, keskeny eloszlású porokat készítsen, amelyeket a rotációs öntés, a mesterkeverék gyártás, a PVC száraz keverés és a polimer kompaundálás megkíván. Ezekhez a munkákhoz porlasztóra van szüksége, amelyet egy vágómalom táplál, vagy egy gyártósorba integrált vele.
Mi az a vágómalom és hogyan működik?
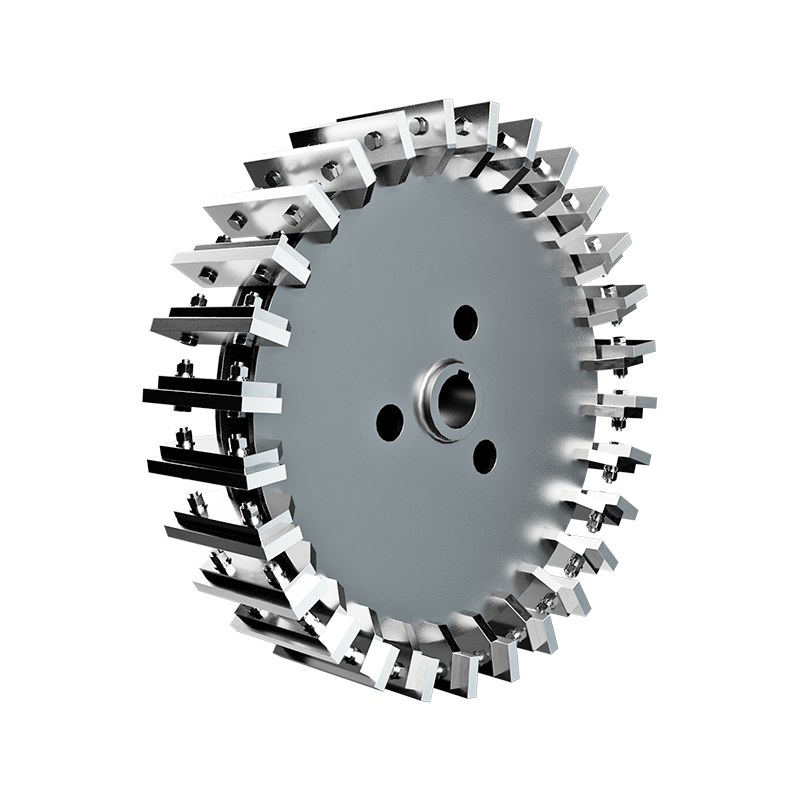
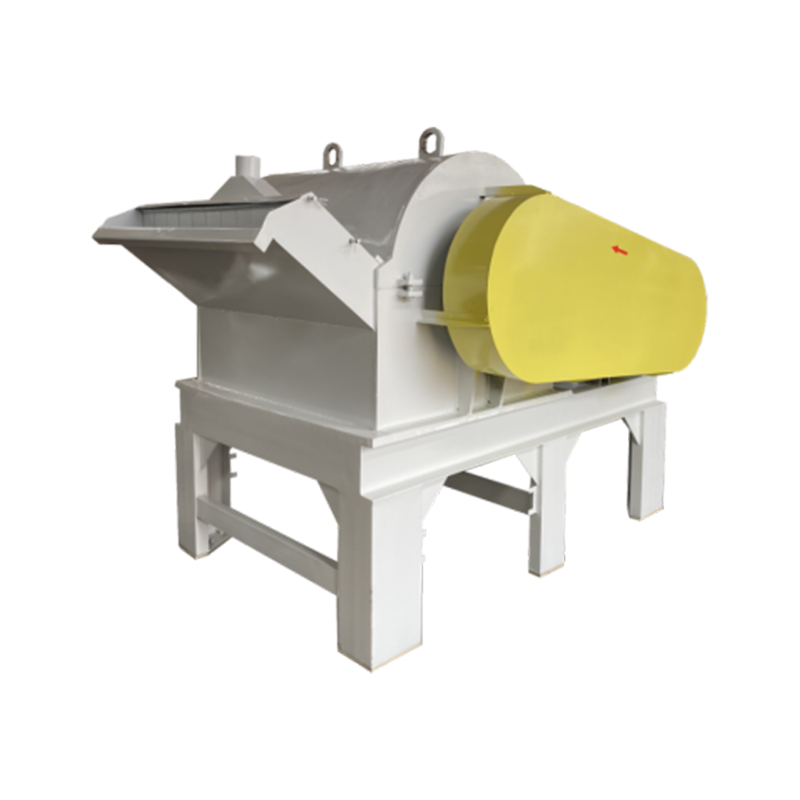
A vágómalom, amelyet késes malomnak vagy granulátornak is neveznek, mechanikai nyírással csökkenti az anyagot, nem pedig ütéssel vagy súrlódással. A késpengékkel felszerelt rotor gyorsan forog egy álló kamrában. A házra szerelt ellenkések ollóként működnek a rotorlapátokkal szemben, ismételten elvágják a betáplált anyagot, amíg a töredékek elég kicsik lesznek ahhoz, hogy átmenjenek az alján lévő szitán.
Három változó szabályozza a forgácsoló malom teljesítményét: a szitafurat mérete, a forgórészek és az ellenkések közötti hézag, valamint a késélek állapota. Éles pengékkel, megfelelő résszel és 6 mm-es szitával a legtöbb hőre lágyuló műanyag tiszta, meglehetősen egyenletes forgácsként hagyja el a gépet. Ahogy a kések eltompulnak, a vágási művelet tépéssé változik, a részecskék élei rongyossá válnak, a finomszemcsék megnövekednek, és az áteresztőképesség csökken.
A forgácsoló malom robusztus, de a tervezett burkolatán belül kell adagolni. A túladagolás lelassítja a forgórészt, megemeli a hőmérsékletet a vágókamrában, és eltömíti a szitát. A bevált gyakorlat az, hogy a betáplálási áramot egyenletesen kell tartani, úgy méretezve, hogy a rotor fordulatszáma stabil maradjon.
Hogyan lehet összehasonlítani egy vágómalmot más méretcsökkentő gépekkel?
A vágómalmokat gyakran összekeverik a kalapácsmalmokkal és a tárcsás porlasztókkal, mert mindhárom őrlőt lazán hívják. Különböző elveken működnek, és nagyon eltérő részecskeeloszlást produkálnak.
| A gép típusa | Működési elv | Tipikus kimeneti méret | A legalkalmasabb |
|---|---|---|---|
| Vágó malom | Nyírás a rotorkések és a rögzített ellenkések között | 1-10 mm-es forgács és granulátum | Hulladékcsökkentés, fólia, öblítés, nem megfelelő alkatrészek |
| Kalapácsos malom | Ütés a lengő kalapácsokkal a törőlemezhez | 100 µm-3 mm képernyőtől függően | Törékeny vagy rostos anyagok, száraz porok |
| Tárcsás porlasztó | Súrlódás és nyírás a forgó és álló csiszolótárcsák között | 20-600 µm-es por | Finom műanyag por rotációs fröccsöntéshez, mesterkeverékhez, PVC keveréshez |
Olvassa el figyelmesen a jobb oldali oszlopot. Ha az eljáráshoz 20–600 µm-es porra van szükség, akkor nem a forgácsoló malom szállítja azt. Felfelé tartozik, előkészíti az anyagot a színpadhoz, amely ezt teszi.
Ahol a forgácsoló malmok elférnek a műanyagfeldolgozó soron
Mivel a teljesítménye az 1-10 mm-es tartományba esik, a forgácsoló malom leginkább az első lépcsős méretcsökkentési lépésnek tekinthető. A gyakorlatban a következőkre használják:
- Az öblítések, a kiselejtezett alkatrészek és az élszegélyek csökkentése forgácsokká, amelyeket levegős vagy csavaros adagolókkal lehet továbbítani
- Filmtekercsek és terjedelmes hulladék előzúzása mosás, tömörítés vagy bálázás előtt
- Az anyag kondicionálása porlasztóban történő finom őrlés előtt
- Kis tételek előkészítése összeállítási kísérletekhez vagy laboratóriumi vizsgálatokhoz
A közös szál a térfogatcsökkentés és a kezelhetőség javítása, nem pedig a végső finomság. Forgácsoló malom után a forgácsnak alkalmasnak kell lennie a következő egységműveletre: extruder, turmixgép, mosógép vagy porlasztó. A szélesebb család műanyag marógépek különböző szabályokat tartalmaz minden szakaszra, és a terminológia számít, amikor elkezdi összehasonlítani az idézeteket.
Mit kell ellenőrizni vágógép vásárlása előtt
A beszerzési csapatok általában a motor teljesítményére és a vételárra összpontosítanak. Miután több száz műanyaggyárral dolgoztunk, további négy ponttal magasabbra tettük az ellenőrzőlistát.
- A penge anyaga és a csere költsége. Az ötvözött acél a minimum a tiszta vágáshoz; a töltött és koptató anyagok lerövidítik a penge élettartamát. A pengecsere a legnagyobb rutin karbantartási költség a gép élettartama során.
- Képernyő kialakítása és illeszkedése. A gyorskioldó szitakeret, a helyes perforációs geometria, valamint a szita és a ház közötti szoros illeszkedés megakadályozza a túlméretezett forgácsok átcsúszását.
- Hozzáférés a takarításhoz. A PVC-t vagy hőre lágyuló elasztomereket feldolgozó gépek gyakori tisztítást igényelnek. A kamra kinyitásához, a képernyő eltávolításához és a maradék eltávolításához szükséges idő gyakran az egyébként hasonló gépek közötti rejtett költségkülönbség.
- Biztonság és zaj. Az ajtóreteszeknek, a rotorzárnak és a hangburkolatnak szabványosnak kell lennie. A 90 dBA feletti zajszint elszigetelés nélkül gyakori, és hatással van a munkakörnyezetre.
A penge állapota külön figyelmet érdemel. A polipropilén és a töltött keverékek nem vágnak tisztán kopott késekkel; a kezelők az adagolás lelassításával kompenzálják, ami viszont több hőt és több finomanyagot termel. Sok forgácsoló malom névleges kapacitásának 20-30 százalékát veszíti el a kés kopása miatt, még mielőtt a csökkenést észrevennénk. Az első naptól kezdve szerepeljen a késélezés és a késcsere ütemezése a működési tervében.
A tonnánkénti energia szintén megérdemel egy sort. A motor túlzott meghatározása nem javítja a vágást; csak növeli az energiafogyasztást és a tonnánkénti költséget. Igazítsa a beépített teljesítményt a ténylegesen használt anyaghoz és teljesítményhez.
Amikor egy vágómalom önmagában nem elég
A forgácsoló malmok már nem használhatók, ha a folyamat célja nagyjából egy milliméter alá kerül. Sok műanyag alkalmazás esetében a cél messze ez alatt van.
Rotomoldás, mesterkeverék és PE-por
A forgóformázó pornak általában 200–500 µm-es tartományban kell lennie, vagy körülbelül 35–80 mesh méretűnek, szűk szemcseméret-eloszlással és jó áramlással. Egy forgácsoló malom nem tudja előállítani ezt a port. A standard konfiguráció egy vágómalom a durva fokozathoz, majd egy tárcsás porlasztó a finom őrléshez. Ha a forgácsoló malom nem egyenletes méretű forgácsot ad ki, a porlasztó hőmérséklet-ingadozásokat, egyenetlen tárcsakopást és változó porminőséget észlel. A forgácsoló malom 6-10 mm-es szitával való felszerelése egyszerű módja az előtolás stabilizálásának.
A PE hőérzékeny, ezért a porlasztónak szabályoznia kell a hőmérsékletet, miközben stabil csiszolási rést kell tartania. Ez a kombináció választja el a formában egyenletesen folyó port a falvastagság változását okozó porttól.
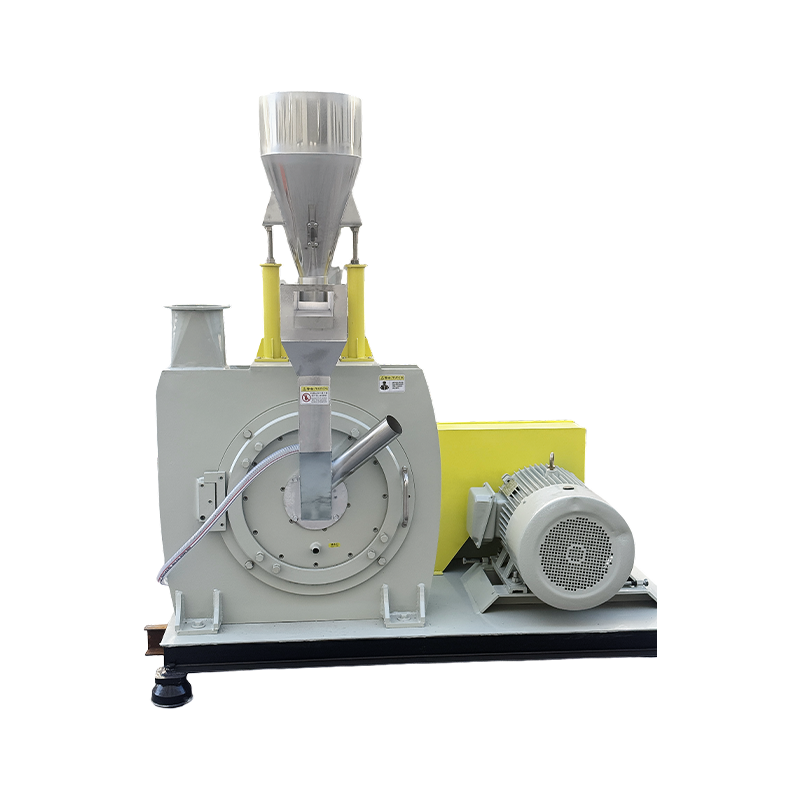
 Modell 500 PE forgóformázó por, nagy teljesítményű stabil porlasztó Ez a kompakt porlasztó kis-közepes forgóformázó sorokhoz illeszkedik, 150-450 kg/h sebességgel, állítható 20-100 mesh finomsággal. A DC53-as acéltárcsák és a precíz pengecsiszolás egyenletes poráramlást biztosít, így hőszabályozást és hézagstabilitást biztosít a minőségi forgóformázott alkatrészekhez. Termék megtekintése →
PVC finomcsiszolás
A PVC két kihívást jelent: túlmelegedéskor lebomlik, a benne lévő pigmentek és töltőanyagok koptató hatásúak. Az őrlési hőmérsékletnek alacsonynak kell maradnia, míg a tárcsáknak, a késeknek és a rotoroknak ellenállniuk kell a kopásnak. Az általános célú forgácsoló malom nem bírja a tűréseket a tartós PVC-terhelés mellett, és kopóalkatrészei sem tartósak. A PVC-specifikus porlasztó modellek mindkét problémát megoldják az edzett tárcsákkal, a kopásálló rotorokkal és a dedikált hűtőpályákkal.
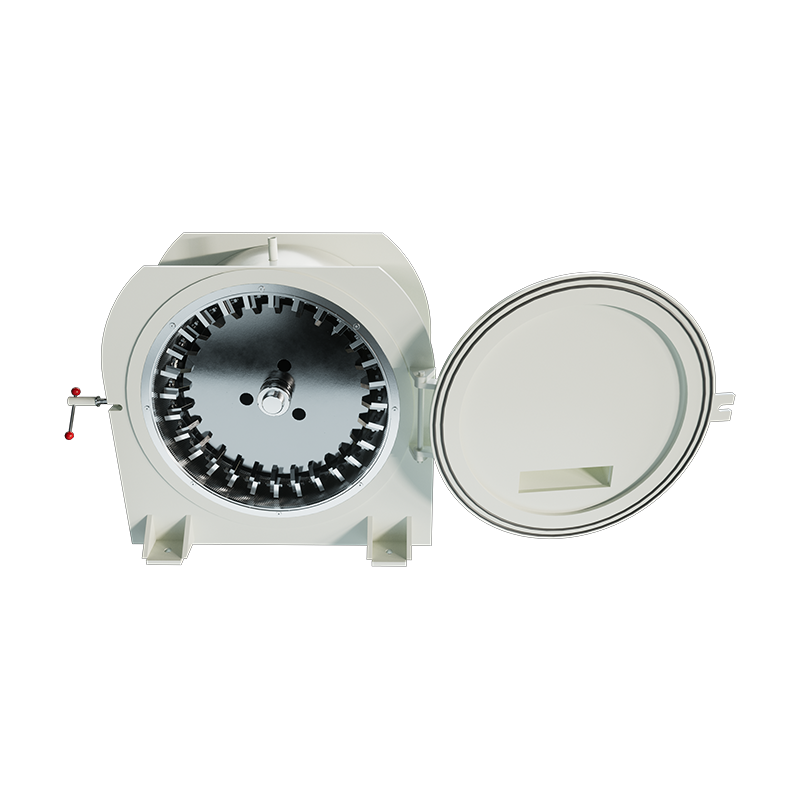 Model 500 PVC porlasztó daráló gép Ez a csiszolóanyagokkal ellátott PVC-hez készült, belépő szintű modell vízhűtés révén 45-55°C-on tartja a csiszolókamrát, megakadályozva a bomlást. Az edzett tárcsák és a cserélhető pengék közepes töltőanyag-tartalommal bírnak, 100-300 kg/h-t és 20-80 mesh-es teljesítményt kínálnak kis szériás gyártáshoz. Termék megtekintése →
Ha az üzeme vágómalommal kezdődik, és PVC porlasztót táplál, állítsa be a forgács méretét egységessé. A 8 mm-es forgács és a 30 mm-es csomók keverése egyenetlen adagolási sűrűséget eredményez, és a porlasztó ingadozó motorterheléssel és inkonzisztens porral reagál.
Vágómalmok és porlasztógépek egyesítése egy gyártósoron
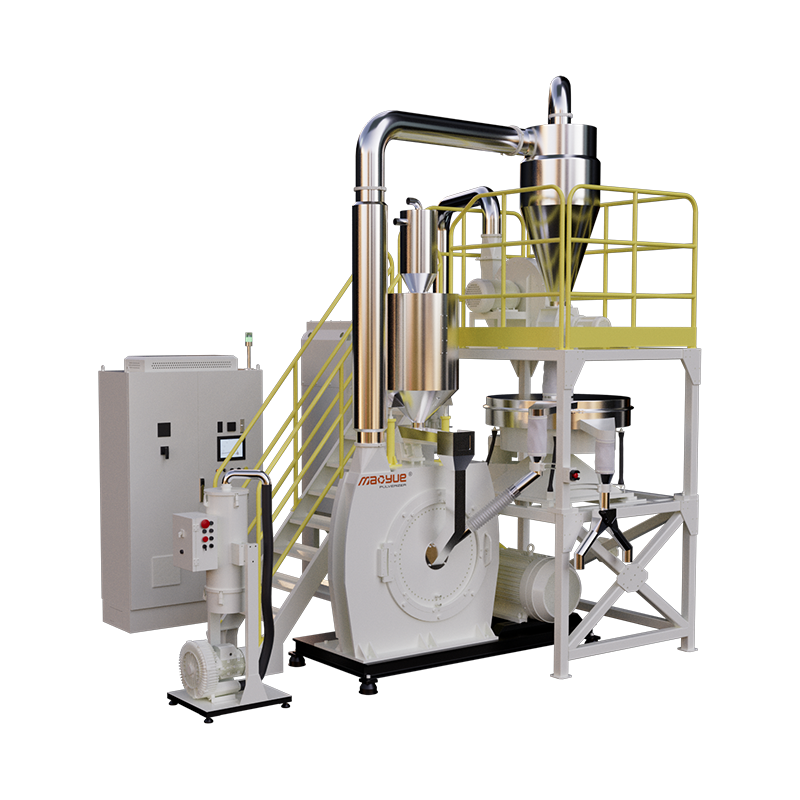
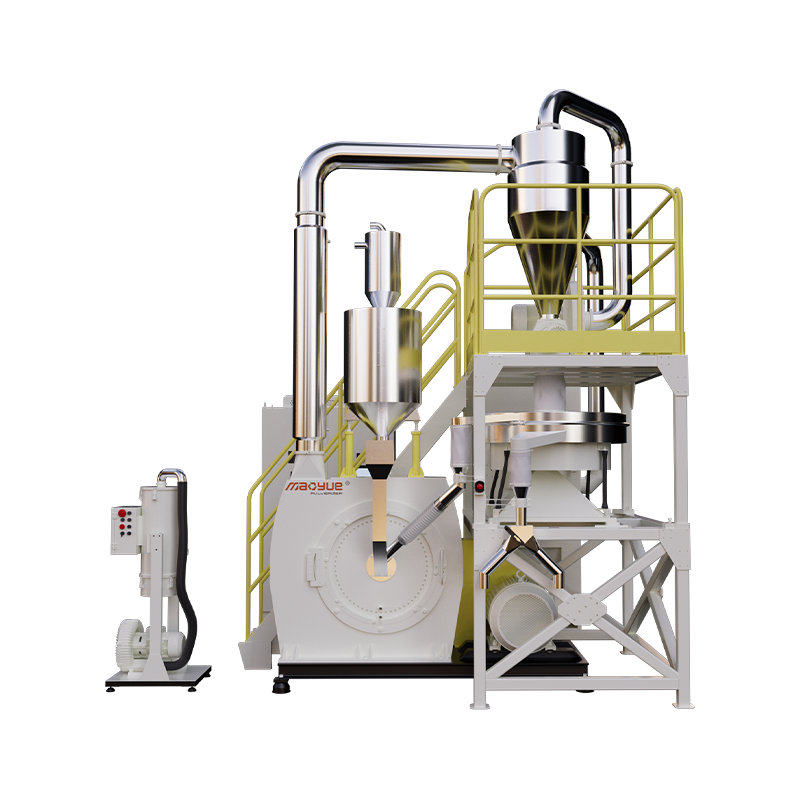
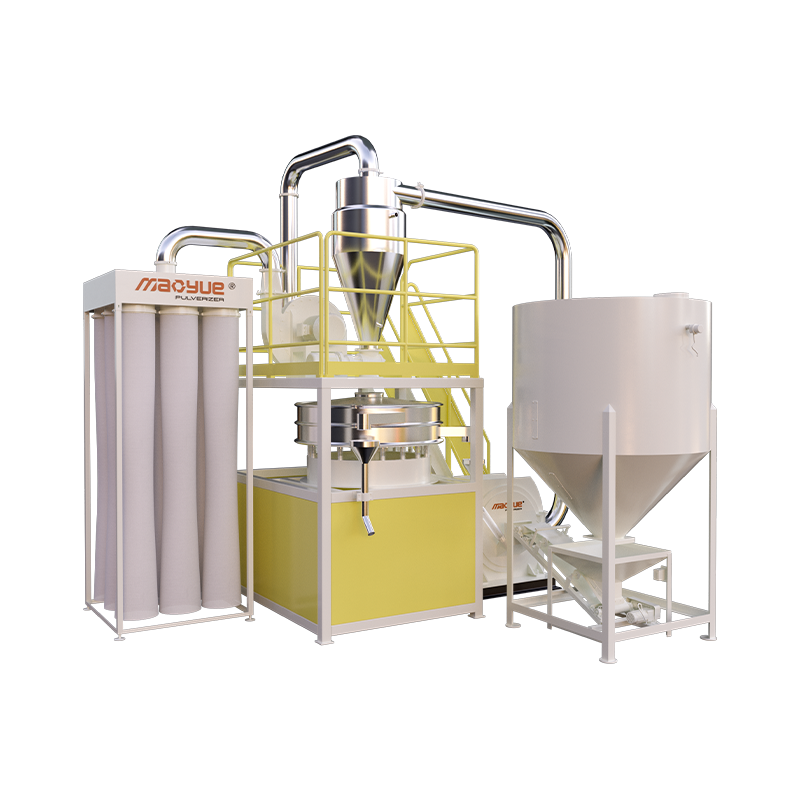
Sok modern berendezés nem külön szigetként vásárolja meg ezeket a gépeket. Vásárolnak egy penge típusú zúzó- és porlasztó gyártósort, amely az egyik végén a terjedelmes hulladékot veszi fel, a másik végén pedig finom port bocsát ki. A vágási szakasz elvégzi a durva redukciót, a porlasztási szakasz befejezi a munkát, és egy vezérlőpult kezeli a teljes folyamatot.
Az integráció háromféleképpen kifizetődő: kevesebb kezelési lépés a gépek között, egyenletesebb adagolási feltételek, mivel a forgács szabályozott sebességgel érkezik a porlasztóba, és jobb porvisszatartás, mivel a vezetéket egyetlen zárt rendszerként tervezték. Az egyetlen gépről a termelési kapacitásra skálázó processzorok esetében általában az integrált vonal az alacsonyabb kockázatú választás.
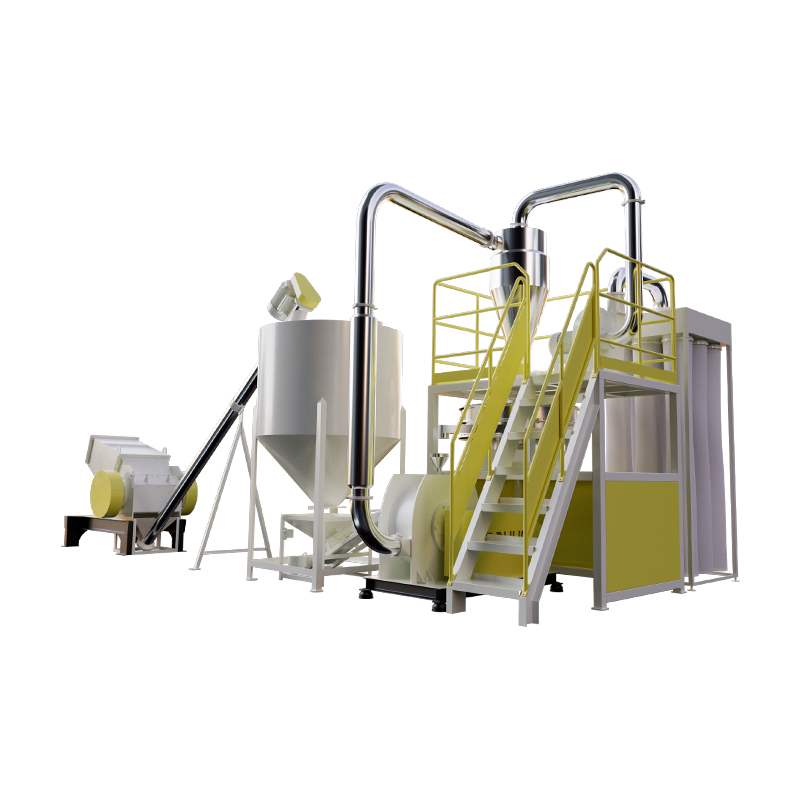 Penge típusú zúzó és porlasztó gyártósor Ez az integrált sorozat egy nagy teherbírású késes zúzógépet precíziós tárcsás maróval, pneumatikus továbbítóval és porgyűjtővel kombinál. A nagyméretű műanyaghulladékot, például csöveket és profilokat egységes, 20-80 mesh méretű porrá alakítja, csökkentve a kezelési lépéseket, és egyenletes adagolást biztosít a nagy értékű újrahasznosításhoz. Termék megtekintése →
Válasszon célspecifikáció szerint, ne gépkategória szerint
Mielőtt árajánlatot kérne a szállítótól, írjon le négy számot: a megcélzott szemcseméretet vagy hálóméretet, a megengedett túlméretes frakciót, a szükséges áteresztőképességet kilogrammban óránként, valamint a feldolgozandó pontos anyagot, beleértve a szennyeződést és a nedvességszintet. Csak ezután tudja eldönteni, hogy a forgácsoló malom a teljes megoldás, a porlasztó előkészülete vagy szükségtelen.
Ezután kérjen a gyártótól próbaőrlést saját anyag felhasználásával. A katalógustáblázat nem tudja megjósolni, hogy egy adott vegyület hogyan fog viselkedni. A teszt során kérje a teljes részecskeméret-eloszlást, ne csak egy átlagot; a kilépő anyag hőmérséklete; és a tonnánként elfogyasztott energia. Hasonlítsa össze a szállítókat a tonnánkénti összköltséggel, amely magában foglalja a vételárat, a kopó alkatrészeket, az energiát és a becsült állásidőt. A gyakorlatban a kopóalkatrészek és az energia dominálják mind a forgácsoló malmok, mind a porlasztók élettartam-költségeit.
Üzemünkben vevői mintákat futtatunk a vásárlási döntések előtt, és a mi teljes géppaletta összehasonlítható, így láthatja, hogy az egyes csiszolási fokozatok hogyan illeszkednek egymáshoz.