A csiszolótárcsa geometriája többet határoz meg, mint a részecskeméret
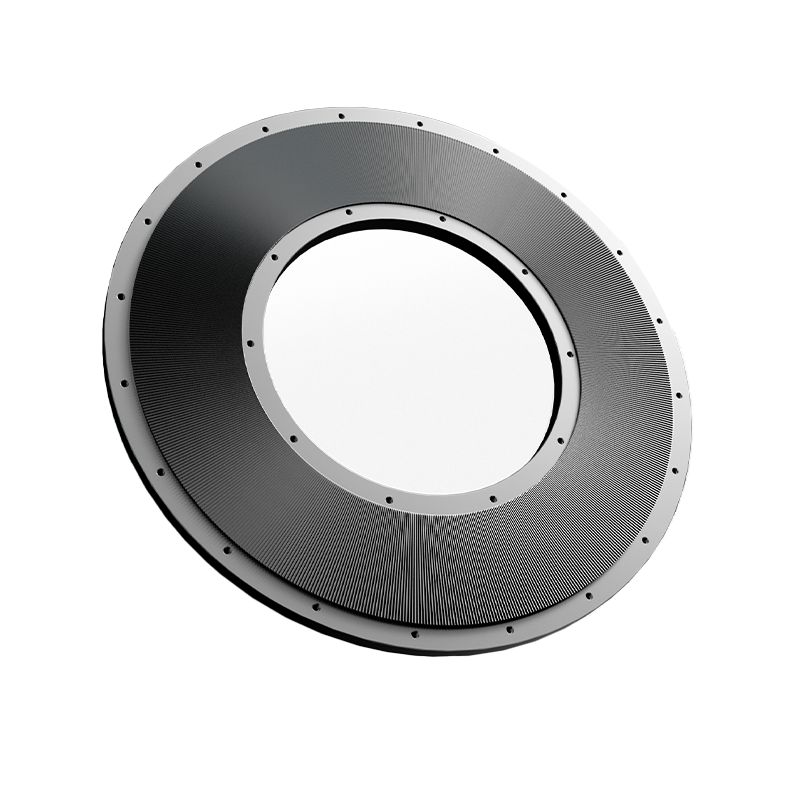
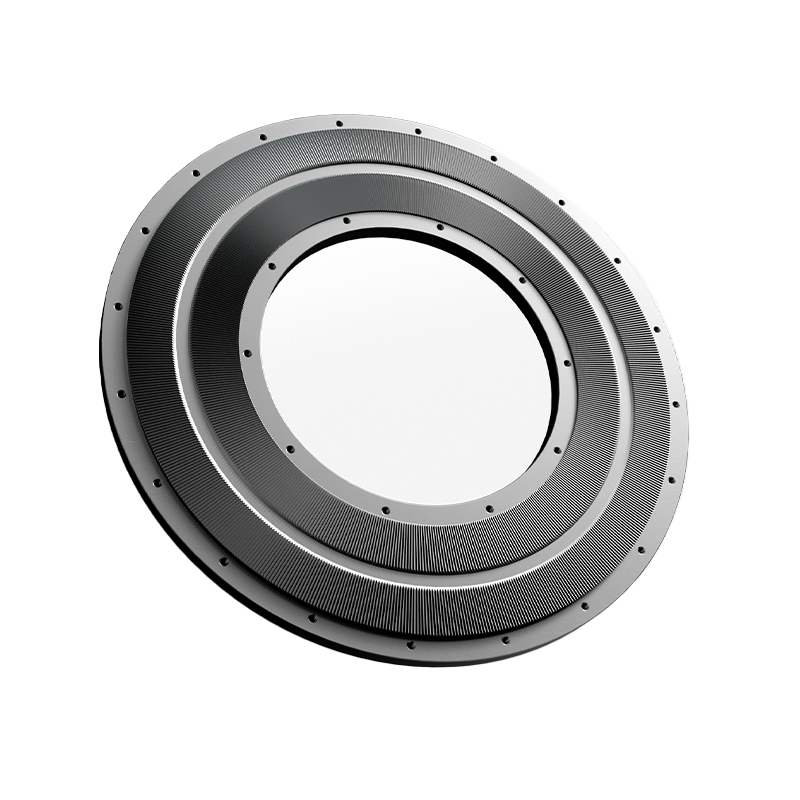
Értékelésekor a PE porlasztó csiszolótárcsa , sok felhasználó a kopásállóságra vagy a keménységre összpontosít. A csiszolókorong geometriája azonban még nagyobb hatással van a porítási hatékonyságra. A fogprofil, a horonymélység, a köszörülési szög, a sugárirányú eloszlás és a vágási utak száma együttesen meghatározza, hogy a polietilén részecskék hogyan jutnak be, hogyan haladnak át a csiszolókamrában, és hogyan hagyják el azt. Ezek a geometriai paraméterek befolyásolják a nyírás, az összenyomás és a súrlódás közötti egyensúlyt, végső soron a részecskék morfológiáját befolyásolva, nem pedig egyszerűen az anyag méretét.
A modern korongtervezés egyre inkább az áramlási mechanikán alapul, ahelyett, hogy pusztán empirikus tapasztalatokat szerezne. A mérnökök számítási elemzést használnak a részecskék forgó és álló lemezek közötti mozgásának optimalizálására, csökkentve a holt zónákat, miközben javítják az anyagfelhasználást. Az eredmény egy stabilabb őrlési folyamat, csökkentett teljesítmény-ingadozással és jobb gyártási ismételhetőséggel.
Fontos geometriai paraméterek
| Tervezési funkció | Mérnöki funkció |
| Csiszoló fogszög | Szabályozza a nyírás intenzitását |
| Horony mélysége | Szabályozza a részecskék tartózkodási idejét |
| Radiális csatorna elosztás | Javítja a porszállítás hatékonyságát |
| Köszörülési távolság | Meghatározza a részecskeméret konzisztenciáját |
A felületi kopási minták felfedik a porlasztó lemezek állapotát
A Porszívó tárcsa élettartama során nem egyenletesen kopik. Az eltérő kopási minták gyakran konkrét működési feltételeket jeleznek. Az egyenletes polírozás általában kiegyensúlyozott anyagáramlást tükröz, míg a helyi hornyok egyenetlen adagolásra vagy nem megfelelő tárcsaigazításra utalhatnak. A csiszolófogak körüli mikroforgácsolás gyakran a túlzott ütési terhelés vagy a szennyezett, kemény idegen részecskéket tartalmazó nyersanyag következménye.
A kopási profilok rendszeres ellenőrzése lehetővé teszi a karbantartó személyzet számára, hogy azonosítsa a folyamat rendellenességeit, mielőtt a termék minősége romlani kezd. Ahelyett, hogy pusztán az üzemórákon alapuló lemezeket cserélnénk, az állapotfüggő karbantartás javítja az alkatrészek kihasználtságát, miközben csökkenti a váratlan leállásokat.
Gyakori kopásjelzők
- Az egységes polírozás általában stabil csiszolási feltételeket jelez.
- Az aszimmetrikus kopás a forgórész eltolódását jelezheti.
- A lokális élsérülés gyakran idegen anyaggal való szennyeződésre utal.
- A fogak gyors kopását okozhatja a túlzott csiszolási távolság vagy a koptató töltőanyagok.
A hőkezelés egyensúlyban tartja a keménységet és a törésállóságot
Az előadás a PE porlasztó csiszolótárcsa nemcsak az anyagválasztástól függ, hanem a hőkezelés során keletkező kohászati szerkezettől is. A túlzott keménység javítja a kopásállóságot, de növelheti a ridegséget, míg az elégtelen keménység lerövidíti az élettartamot a felgyorsult kopás miatt. A gyártók ezért optimalizálják az edzési, temperálási és feszültségmentesítési folyamatokat, hogy megfelelő egyensúlyt érjenek el a keménység, a szívósság és a méretstabilitás között.
A fejlett hőkezelés minimálisra csökkenti a tárcsán belüli maradékfeszültséget is, csökkentve a deformáció valószínűségét a hosszan tartó, nagy sebességű működés során. A stabil geometria segít megőrizni a konzisztens csiszolási hézagot, biztosítva az ismételhető porminőséget több ezer gyártási órán keresztül.
A hőkezelési célok összehasonlítása
| A hőkezelés célja | A csiszolótárcsa előnyei |
| Ellenőrzött keménység | Javítja a kopásállóságot |
| Stresszoldás | Megőrzi a méretstabilitást |
| Mikrostruktúra finomítás | Növeli a fáradtság ellenállását |
A tárcsahézag beállításának nagyobb hatása van, mint a forgási sebesség növelésének
A fordulatszám növelését gyakran a termelési kapacitás javításának leggyorsabb módjának tekintik, de a túlzott sebesség növelheti az őrlési hőmérsékletet, felgyorsíthatja a kopást és növelheti a fajlagos energiafogyasztást. Sok esetben a forgó és álló közötti távolság optimalizálása Porszívó tárcsa nagyobb javulást eredményez a részecskeméret-eloszlásban a mechanikai terhelés növelése nélkül.
A megfelelően beállított őrlési rés lehetővé teszi, hogy a részecskék többszörösen szabályozott nyírást tapasztaljanak, mielőtt elhagynák az őrlőkamrát. Ez javítja a por egyenletességét, miközben csökkenti a felesleges túlcsiszolást és minimálisra csökkenti a finom porképződést. A hézagoptimalizálást ezért inkább rutin folyamatbeállításnak kell tekinteni, mint egyszeri telepítési eljárásnak.
A precíziós gyártás az egyes alkatrészeken túl hosszú távú értéket teremt
A modern polimer feldolgozásban a csiszolókorongokat már nem tekintik egyszerű kopóalkatrésznek. Precíziós tervezésű folyamatelemekké váltak, amelyek közvetlenül befolyásolják az energiahatékonyságot, a részecskemorfológiát, a berendezések megbízhatóságát és a karbantartás tervezését. Mivel a gyártási minőségi szabványok folyamatosan emelkednek a rotációs fröccsöntő és polimer-módosító iparágakban, a gyártók nagyobb hangsúlyt fektetnek a méretmegismételhetőségre, az alkatrészek felcserélhetőségére és az életciklus-teljesítményre, ahelyett, hogy kizárólag a kezdeti beszerzési költségekre összpontosítanának.
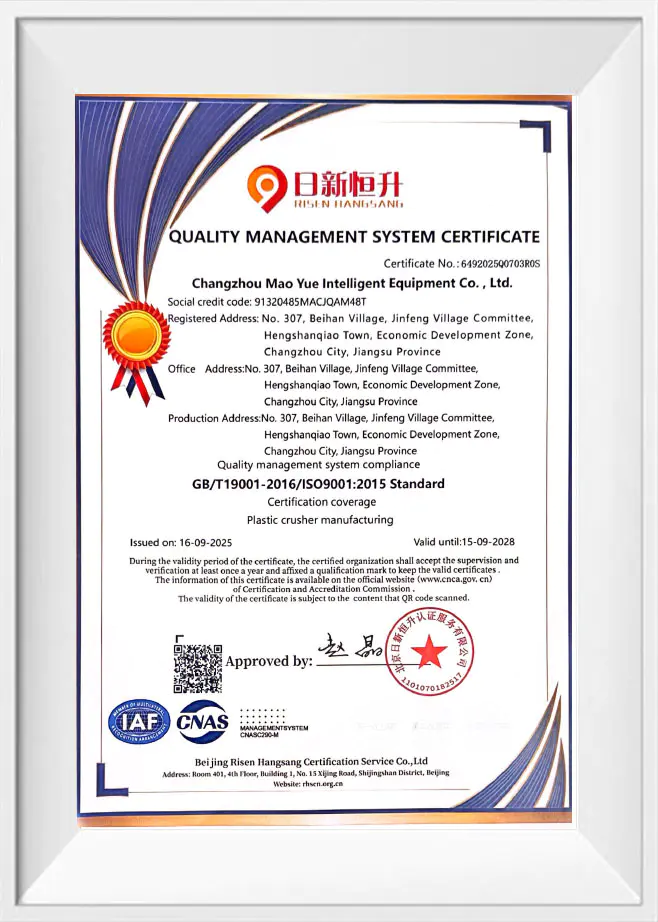
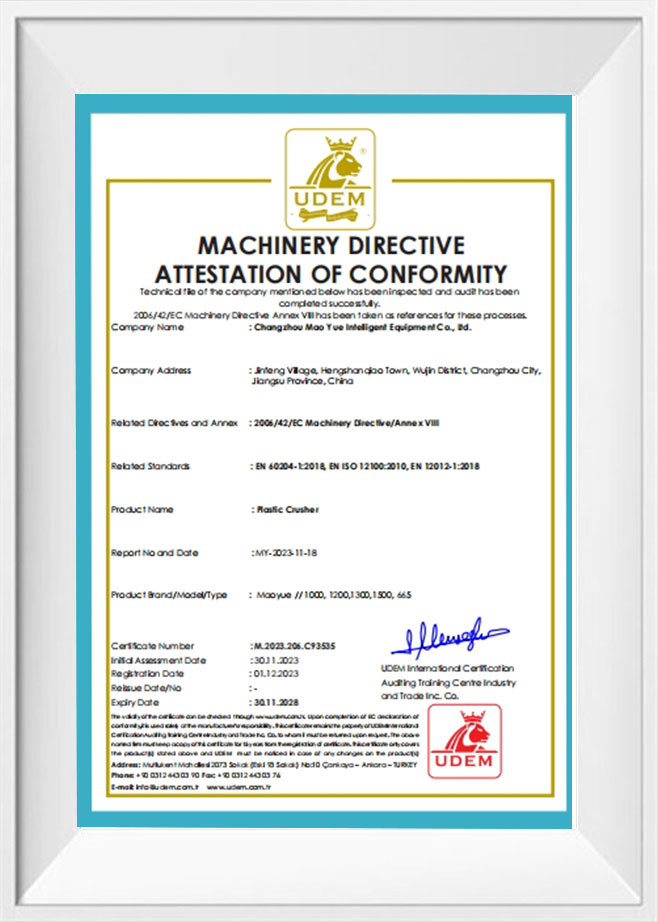
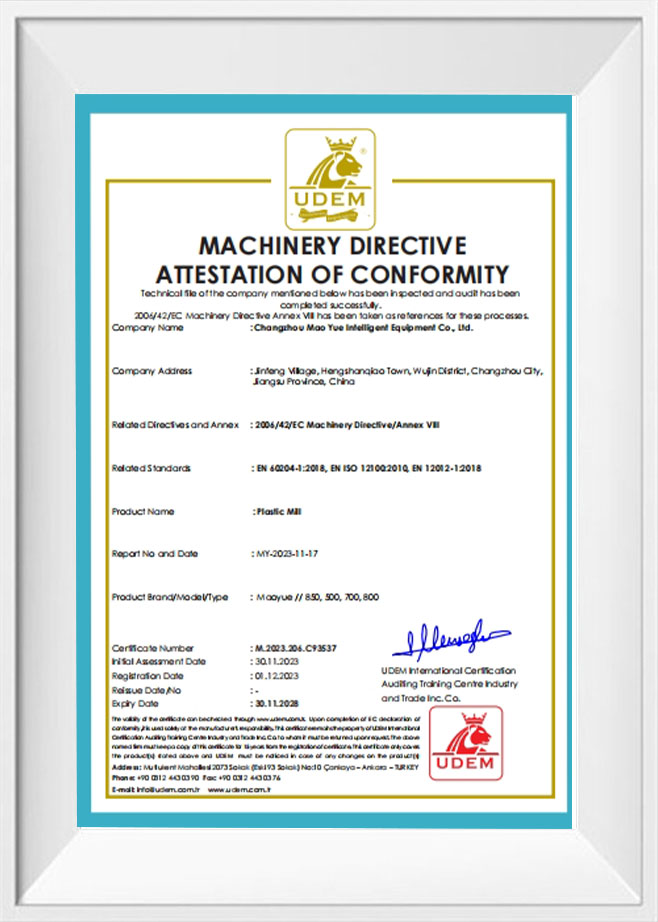
Ez a filozófia tükröződik a Changzhou Mao Yue Intelligent Equipment Co., Ltd. gyártási gyakorlatában, amely több mint 30 éve szakosodott a műanyag-porítási technológiára. A műanyag porlasztók piacának egyik úttörőjeként a cég minden alkatrészt az európai minőségi szabványok szerint gyárt. Tárcsás porlasztói széles körben elismertek szűk részecskeméret-eloszlású és kiváló folyékonyságú porok előállítására rotációs fröccsöntéshez, mesterkeverék- és polimerfeldolgozáshoz. Ugyanazok a mérnöki elvek vonatkoztak mindenre PE porlasztó csiszolótárcsa és Porszívó tárcsa lehetővé teszi az ügyfelek számára, hogy magasabb folyamatképességet, alacsonyabb teljes birtoklási költséget és következetesen megbízható por-előkészítést érjenek el az igényes ipari alkalmazásokban.


 中文简体