

 中文简体
Az újrahasznosított PVC por lehetővé teszi az ablakprofil-gyártók számára, hogy újrahasznosítsák a gyártási hulladékot, csökkentsék az anyagpazarlást és javítsák a nyersanyag-felhasználást. Az újrahasznosított anyagok hozzáadása azonban néha felületi hibákat okozhat a kész profilokban, beleértve a fekete foltokat, durva felületeket, kiemelkedő részecskéket, csíkokat és egyenetlen fényességet.
Az újrahasznosított PVC-por mindig okoz ilyen problémákat? Nem. A felület minőségét számos tényező befolyásolja, beleértve az anyagszennyeződést, a szemcseméret-eloszlást, a hőkezelés korábbi történetét, a készítmény kompatibilitását és az extrudálás körülményeit.
A kulcs annak azonosítása, hogy a probléma az újrahasznosított anyagból, a porítási folyamatból vagy a későbbi extrudáló sorból ered.
Ez a cikk megvizsgálja az újrahasznosított PVC ablakprofilok felületi hibáinak fő okait, elmagyarázza azok forrásának azonosítását, és megvitatja, hogyan javíthatják a por állagát a PVC megfelelő porlasztási folyamatai és a nyersanyag-ellenőrzés.
Milyen felületi hibák fordulhatnak elő az újrahasznosított PVC ablakprofilokban?
A különböző felületi hibák a nyersanyagokkal, az extrudálással vagy a feldolgozással kapcsolatos különböző problémákat jelezhetnek. Megjelenésük, elhelyezkedésük és gyakoriságuk hasznos támpontokat adhat a forrás azonosításához.
Ezek az összefüggések inkább előzetes diagnosztikai mutatók, semmint végleges ok-okozati következtetések. Ugyanaz a hiba több tényezőből is adódhat, ezért gyártási nyilvántartásokra és ellenőrzött kísérletekre van szükség a további vizsgálatokhoz.
Fekete foltok és sötét zárványok
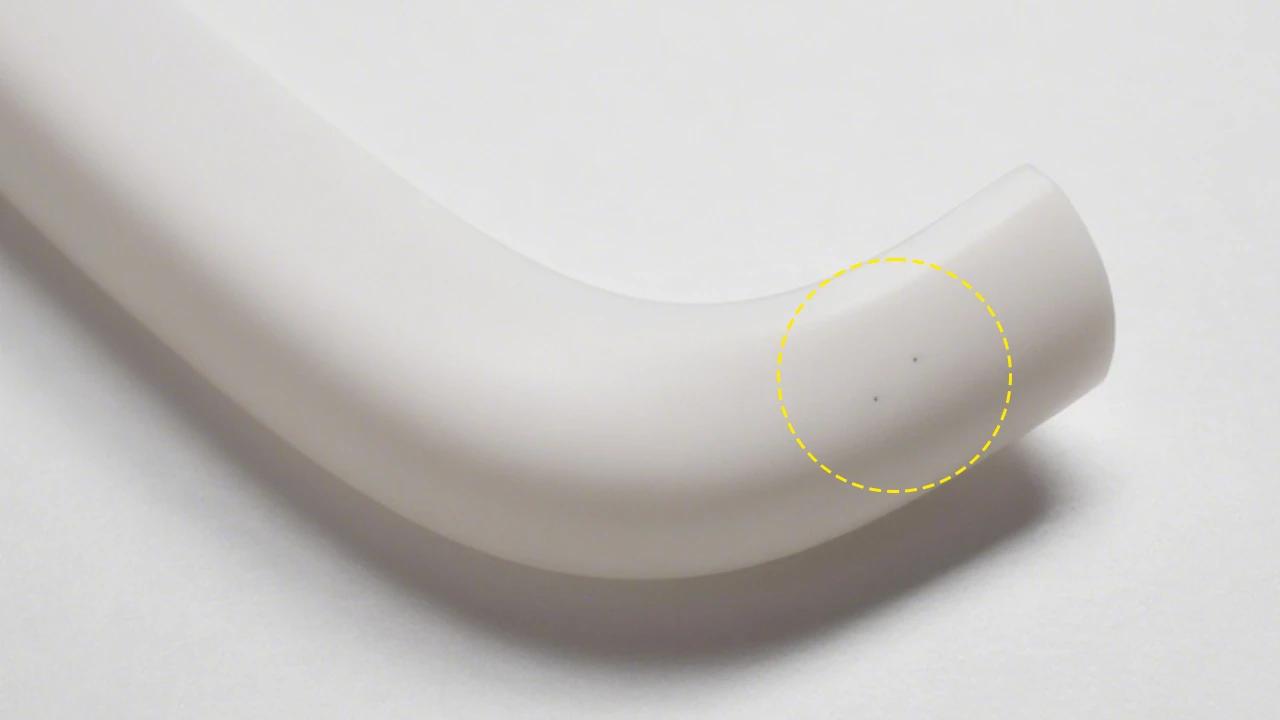
A fekete foltok különösen észrevehetők a fehér vagy világos színű PVC ablakprofilokon. Még kis számú folt is befolyásolhatja a termék megjelenését és minőségi elfogadását.
Az újrahasznosított PVC-ben lévő idegen anyagokból, korábban lebomlott anyagokból vagy az extruderben vagy a szerszámban felhalmozódott lerakódásokból származhatnak.
Ha a fekete foltok jelentősen megnövekednek egy adott tétel újrahasznosított anyag bevezetése után, először ellenőrizni kell az adott tételből származó nyersanyagot és porított port. Ha a folyamatos gyártás során fokozatosan fekete foltok jelennek meg, a berendezés felhalmozódását és az extrudáló rendszeren belüli helyi túlmelegedést is meg kell vizsgálni.
Érdes felületek, kiemelkedő részecskék és csíkok
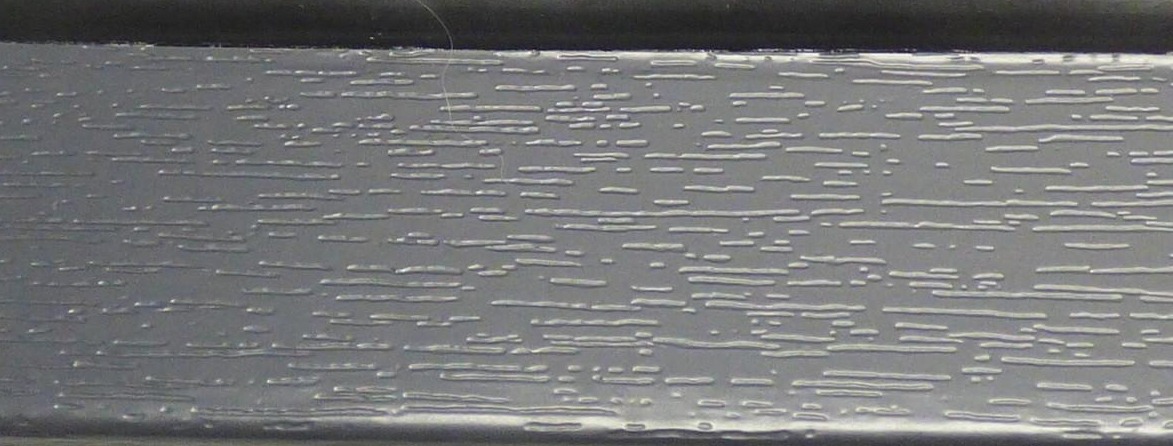
A durva felületek összefüggésbe hozhatók az elégtelen olvasztással, az anyagok inkompatibilitásával vagy instabil olvadékfeldolgozással. A megemelkedett részecskék idegen anyagokat, nem megfelelően feldolgozott részecskéket vagy egyenetlen töltőanyag diszperziót jelezhetnek.
Fontos megkülönböztetni három különböző fogalmat: porszemcseméret, anyagdiszperzió és PVC-fúzió. Még akkor sem, ha a por megfelel az előírt részecskeméret-specifikációnak, ez nem feltétlenül jelenti azt, hogy minden komponens egyenletesen oszlik el, vagy hogy a PVC megfelelő fúziót tud elérni a meglévő extrudálási körülmények között.
A felületi csíkok más megközelítést igényelnek. Ha folyamatosan csíkok jelennek meg a profilon ugyanazon a helyen, meg kell vizsgálni a szerszám felületét, az áramlási csatornákat és a kalibráló berendezést. Ha ezek a különböző nyersanyag-tételekkel változnak, meg kell vizsgálni az anyag konzisztenciáját és az extrudálási stabilitást.
Miért befolyásolhatja az újrahasznosított PVC-por az ablakprofil felületi minőségét?
Az újrahasznosított PVC nem feltétlenül jelent rossz minőségű anyagot. Az ismert eredetű és viszonylag állandó összetételű tiszta gyártási hulladék gyakran újrafelhasználható.
Az igazi kihívás az újrahasznosított anyagok eltéréseinek ellenőrzése és annak biztosítása, hogy a por minősége megfeleljen a későbbi extrudálási követelményeknek.
Öt tényező érdemel különös figyelmet.
Szennyeződés az újrahasznosított PVC-ben
A visszanyert PVC ablakprofilok tartalmazhatnak gumi tömítőcsíkokat, fémdarabokat, ragasztómaradványokat, védőfóliákat, port vagy egyéb polimereket.
Ezek a szennyeződések az extrudálás során a merev PVC-től eltérően viselkedhetnek. Néhányuk idegen zárványként maradhat meg, míg mások meglágyulhatnak, lebomlanak vagy eltérő feldolgozási viselkedést mutathatnak extrudálási körülmények között. Ez hozzájárulhat fekete foltok, kiemelkedő részecskék vagy felületi egyenetlenségek kialakulásához.
A porlasztás csökkenti az anyag méretét, de nem távolítja el az összeférhetetlen polimereket vagy kémiai szennyeződéseket. Egyes esetekben a kevert anyagok kisebb részecskékre való redukálása megnehezítheti a későbbi azonosítást és szétválasztást.
Ezért az anyagválogatást, a fémeltávolítást és a szükséges tisztítást a finomporítás előtt el kell végezni.
Részecskeméret-eloszlás és durva részecskék
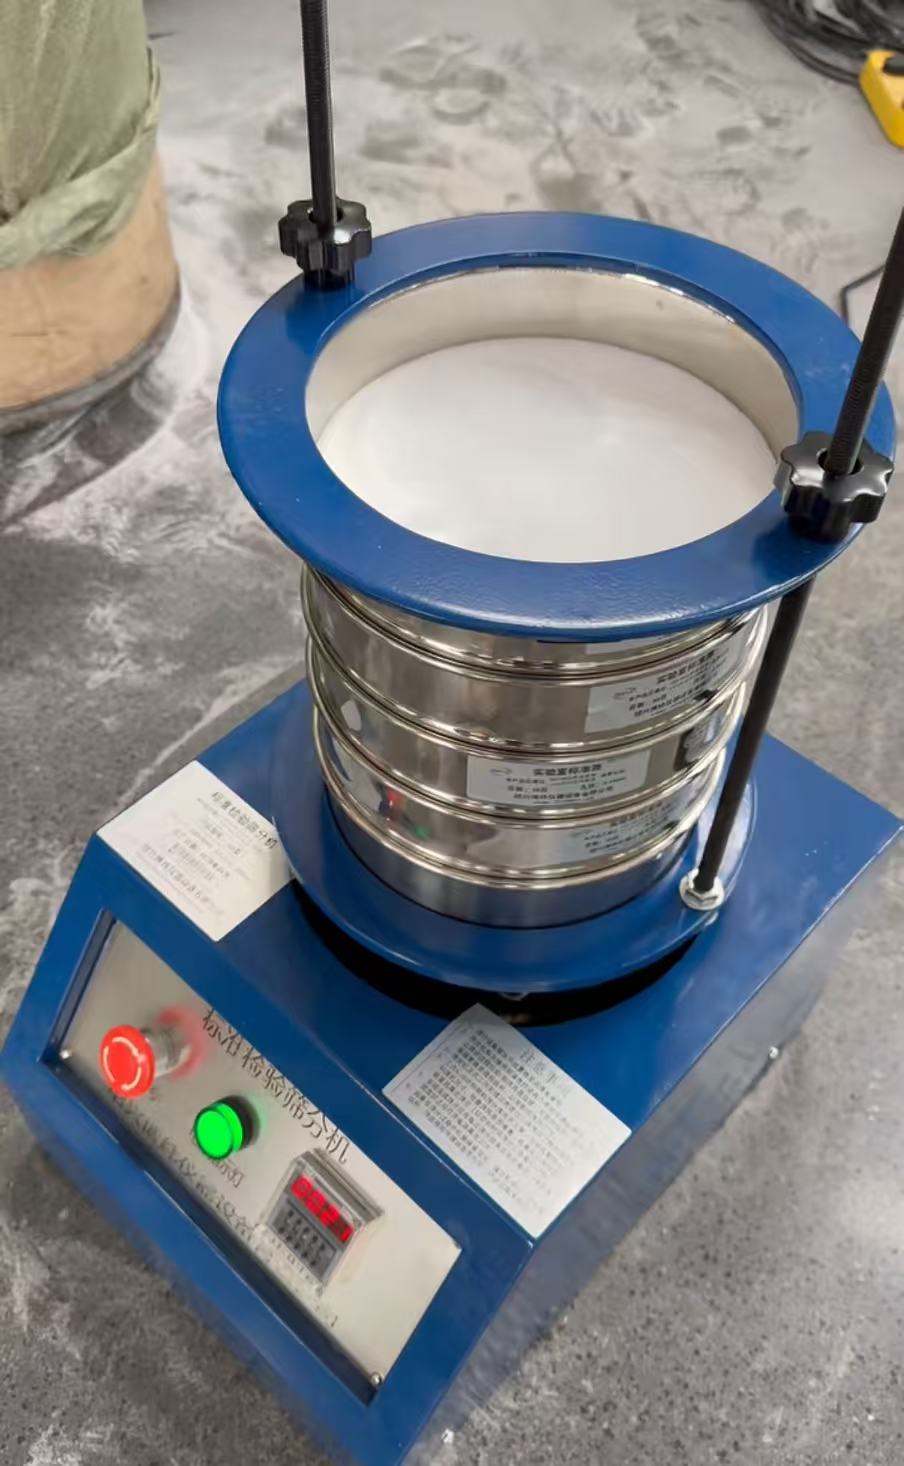
A részecskeméret-eloszlás a különböző mérettartományokba eső részecskék arányát jelenti a pormintában. Az átlagos részecskeméret-cél teljesítése nem feltétlenül jelenti azt, hogy a teljes tétel konzisztens részecskeméret-eloszlással rendelkezik.
Ha a durva részecskék alkalmatlanok a meglévő keverési és extrudálási folyamatokra, befolyásolhatják a betáplálás stabilitását, a keverés egyenletességét és az ezt követő fúziót. A finomszemcsék túlzott aránya növelheti a porképződést, az anyagleválasztást és a táplálás instabilitását.
Három fogalmat kell megkülönböztetni:
-
Részecskeméret: A porszemcsék fizikai méretei és eloszlása.
-
Anyag diszperzió: Hogyan oszlik el a PVC, a töltőanyagok és más komponensek a keverékben.
-
Az összeolvadás mértéke: Az extrudálás során homogén PVC-olvadék képződése.
Ezek a tényezők összefüggenek, de nem felcserélhetők. A finomabb por nem feltétlenül eredményez jobb anyageloszlást vagy fúziót.
Ezért a porítás célja nem egyszerűen a lehető legfinomabb por előállítása lehet. Ehelyett konzisztens részecskeméret-eloszlást kell célozni, amely megfelel a tényleges feldolgozási követelményeknek, az ügyfél keverőberendezése, adagolási módja és extrudálási folyamata alapján.
Termikus bomlás és korábbi feldolgozás története
A PVC érzékeny a túlzott hőhatásra. Az újrahasznosított PVC rendszerint legalább egy korábbi feldolgozási cikluson ment keresztül, és egyes visszanyert anyagok további melegítésen vagy ismételt feldolgozáson mentek keresztül.
Az egyik fontos lebomlási mechanizmus a dehidroklórozás. A folyamat során a PVC hidrogén-kloridot (HCl) szabadít fel, konjugált struktúrákat képezve a polimer láncok mentén. Ez elszíneződést okozhat, és tovább gyorsíthatja a hődegradációt.
Az újrahasznosított PVC fennmaradó hőstabilitása a korábbi feldolgozási előzményektől, stabilizátorrendszertől, összetételtől és a tényleges hőhatástól függ.
A porítás során mechanikai energia is bekerül, és ennek egy része hővé alakul. Az elégtelen hűtés, a nem megfelelő működési feltételek vagy a kopott csiszolóalkatrészek szükségtelen hőmérséklet-emelkedést okozhatnak.
A por hőmérsékletének emelkedése azonban nem feltétlenül jelenti azt, hogy a PVC hőbomláson ment keresztül. A hőmérsékleti rekordokat, az anyag elszíneződését, a megfelelő hőstabilitási teszteket és az ellenőrzött extrudálási kísérleteket együtt kell figyelembe venni a lehetséges bomlás értékelésekor.
Kiszerelési összeférhetetlenség és vegyes újrahasznosított anyagok
A különböző PVC ablakprofil-gyártók különböző stabilizátorrendszereket, töltőanyag-tartalmat, kenőanyagokat, pigmenteket és feldolgozási adalékokat alkalmazhatnak.
Két adag újrahasznosított PVC hasonlónak tűnhet, de eltérően viselkedik az extrudálás során. A töltőanyag-tartalom vagy a kenési rendszerek változásai befolyásolhatják a fúziós viselkedést, az olvadékfeldolgozást és a szerszám felhalmozódását.
A porlasztó képes szabályozni a fizikai méretcsökkentési folyamatot, de nem tudja a kémiailag különböző PVC-készítményeket teljesen kompatibilissé tenni, vagy visszaállítani az anyag eredeti összetételét.
Ezért az újrahasznosított anyagokat besorolni kell forrásaik és a rendelkezésre álló összetételi információik szerint, mielőtt eldöntenék, összekeverhetők-e és újrafelhasználhatók-e.
Nedvesség, illékony szennyeződések és porkezelés
Az újrahasznosított PVC-por tartalmazhat mosásból származó maradék nedvességet, tisztítószer-maradványokat vagy más illékony szennyeződéseket, amelyek az újrahasznosítás és tárolás során kerültek be.
Különböző gázforrások hasonló felületi hibákat okozhatnak az extrudálás során, de a mögöttes mechanizmusok nem feltétlenül azonosak:
-
Nedvesség: Feldolgozási körülmények között vízgőz képződhet.
-
Illékony szennyeződések: Az extrudálási hőmérsékleten illékony anyagok szabadulhatnak fel.
-
Elszívott levegő: Buborékokat vagy üregeket képezhet az olvadékban.
-
Nem megfelelő légtelenítés: Megakadályozhatja a gázok hatékony eltávolítását.
Ezért a lyukakat vagy buborékokat nem szabad automatikusan a nedvességnek tulajdonítani. Az anyagállapotot, a szellőzőrendszert és az extrudálási paramétereket együtt kell értékelni.
Ha az újrahasznosított anyagot kimosták, ellenőrizni kell annak száradási állapotát. A port is tiszta, ellenőrzött környezetben kell tárolni, hogy elkerüljük a nedvesség felszívódását és a tételek közötti keresztszennyeződést.
Hogyan állapítható meg, hogy az újrahasznosított PVC-por a valódi ok?
Ha az újrahasznosított PVC hozzáadása után felületi hibák jelentkeznek, könnyen lehet közvetlenül a por minőségét hibáztatni. Az extrudálási paraméterek, a szerszám körülményei és a feldolgozóberendezésen belüli anyagfelhalmozódás azonban hasonló hibákat okozhat.
A megbízható diagnózishoz a nyersanyag-tényezőket el kell választani a feldolgozási körülményektől. Amikor csak lehetséges, egyszerre csak egy változót módosítson, és rögzítse a tényleges eredményeket.
1. lépés: Hasonlítsa össze a szűz anyag és a különböző újrahasznosított anyagok tételeit
Először készítsen egy referenciakészítményt, amely már bizonyította az elfogadható ablakprofilok stabil előállítását.
Olyan extrudálási körülmények között, amelyek a lehető legkonzisztensebbek maradnak, egy adott tételből adjon be ellenőrzött arányban újrahasznosított PVC-t.
Hasonlítsa össze a profil megjelenését, az extrudálási nyomást, a csavarterhelést, a fúziós viselkedést és a gyártási stabilitást.
Ha a hibák ismételten növekednek egy adott újrahasznosított anyag tétel hozzáadása után, és csökkennek a tétel eltávolításakor, az anyagot tovább kell vizsgálni.
További vizsgálatokra van szükség még annak megállapítására, hogy a tényleges ok szennyeződés, összetételbeli eltérések vagy korábbi hőbomlás.
2. lépés: Az extrudálás előtt ellenőrizze a por minőségét
Miután az újrahasznosított anyag válik a fő feltételezett forrássá, ellenőrizni kell annak fizikai és kémiai jellemzőit, mielőtt azonnali beállítást végezne a porlasztó berendezésen.
Az ellenőrzésnek számos gyakorlati kérdésre kell választ adnia:
-
A por szennyezett?
-
Konzisztens-e a részecskeméret-eloszlás?
-
Vannak túlzottan durva részecskék vagy finom részecskék?
-
Az anyagösszetétel megegyezik a megerősített összetétellel?
-
Vannak-e hőbomlás jelei?
-
Tartalmaz a por maradék nedvességet vagy illékony szennyeződéseket?
2. táblázat: Újrahasznosított PVC por minőségi ellenőrzési ellenőrző listája
A részecskeméret-vizsgálathoz minden szitán fel kell jegyezni a megmaradt százalékos arányt, nem pedig csak az átlagos részecskeméretet.
Ha szennyeződés gyanúja merül fel, az eredeti újrahasznosított anyagot és a porított port is meg kell vizsgálni. Egyes összeférhetetlen anyagokat a méretcsökkentés után nehezebb azonosítani.
3. lépés: Ellenőrizze az extrudálási paramétereket és a berendezés állapotát
Ha a porvizsgálat nem tár fel nyilvánvaló rendellenességeket, meg kell vizsgálni az alsó extrudálási vonalat.
A legfontosabb ellenőrzési pontok a következők:
-
A hordó és a szerszám hőmérséklet-eloszlása
-
Csavarterhelés és extrudálási nyomás
-
Az anyag tartózkodási ideje
-
Takarmányozási stabilitás
-
Az olvadás és az olvadékfeldolgozás körülményei
-
Vágódarabok felhalmozódása vagy felületi sérülés
-
Kalibráló berendezés állapota
A hibák helye és időpontja hasznos támpontokat adhat. A rögzített pozíciókban következetesen megjelenő csíkok lokális szerszám- vagy kalibrációs problémákhoz vezethetnek. Azok a hibák, amelyek egy adott újrahasznosított anyag tétel bevezetése után növekednek, azt jelzik, hogy a nyersanyag alaposabb vizsgálatot érdemel.
Ezeknek a megfigyeléseknek a további vizsgálatot kell irányítaniuk, nem pedig végső következtetésként kezelniük.
Diagnosztikai eredmények és lehetséges okok
Hogyan csökkenthetjük az újrahasznosított PVC ablakprofilok felületi hibáit?
A hiba lehetséges forrásának azonosítása után a korrekciós intézkedéseknek a megfelelő feldolgozási szakaszra kell irányulniuk, nem pedig a teljes gyártósoron végrehajtani a szükségtelen módosításokat.
A nyersanyagok válogatásának és a szennyeződés ellenőrzésének javítása
Előnyben kell részesíteni az ismert származású és viszonylag egyenletes összetételű PVC gyártási hulladékot. A tiszta házon belüli gyártási hulladékot az összetett, fogyasztás után újrahasznosított anyagoktól elkülönítve kell kezelni.
Finom porítás előtt távolítsa el a fém alkatrészeket, a gumi tömítőcsíkokat, a védőfóliákat, a ragasztómaradványokat és az egyéb nem PVC anyagokat. A nyersanyagtól függően fémdetektálást, mosást, levegőleválasztást vagy más megfelelő elválasztási módszert lehet alkalmazni.
A szennyeződés ellenőrzését a porítás előtt be kell fejezni, mert a porlasztó csökkenti az anyag méretét, de nem helyettesíti a válogató vagy elválasztó berendezést.
A porszemcseméret szabályozása a későbbi feldolgozási követelményeknek megfelelően
A cél szemcseméret-eloszlást tényleges keverési és extrudálási kísérletekkel kell meghatározni. Az őrlési hézag, az adagolási sebesség, az őrlési komponens állapota és a szita konfigurációja ezután ennek megfelelően beállítható.
Mind a durva részecskéket, mind a túlzott finomszemcséket figyelni kell a gyártás során. A finomabb por egyszerű követése nem hatékony minőség-ellenőrzési stratégia.
A megfelelő por specifikációk a PVC-készítményektől és az extrudálási eljárásoktól függően változhatnak. A stabil részecskeméret-eloszlás, amely megfelel a feldolgozási követelményeknek, általában értékesebb, mint a szükségtelenül finom por.
A szabályozási hőmérséklet növekszik a porlasztás során

A PVC porlasztása megfelelő hőmérséklet-szabályozást igényel.
Ellenőrizni kell a hűtési teljesítményt, az adagolási sebességet, a csiszolóalkatrészek kopását és a kisülési hatékonyságot. Az anyagpróbák során a hőmérsékleteket konzisztens mérési helyeken kell rögzíteni, hogy összehasonlíthassák a különböző üzemi körülmények között bekövetkező változásokat.
Ha a por elszíneződése, megtapadása vagy rendellenes feldolgozási viselkedés lép fel, a gyártási kapacitás növelése vagy az üzemi paraméterek módosítása előtt meg kell vizsgálni az okot.
Optimalizálja az újrahasznosított anyagok arányát és az extrudálási körülményeket
Az újrahasznosított PVC megfelelő arányát az anyagminőség, a termék szerkezete, az extrudálási képesség és a vonatkozó követelmények alapján kell meghatározni.
Egyes ablakprofilrendszerek újrahasznosított PVC-t használnak a belső magrétegben, miközben megfelelő anyagokat visznek fel a külső rétegre, hogy megfeleljenek a megjelenési és időjárási követelményeknek. A belső szerkezeti alkalmazásokra alkalmas anyagok nem feltétlenül felelnek meg a szabad felületek követelményeinek.
Ellenőrzött gyártási kísérleteket kell végezni az újrahasznosított anyagok arányának értékelésére. A készítményt rendszeres gyártásra csak a felület megjelenésének, a mechanikai tulajdonságainak és a méretstabilitásnak az ellenőrzése után szabad engedélyezni.
Mit kell figyelembe venni PVC porszívó vásárlásakor?
Ha az újrahasznosított PVC-por minősége nem megfelelő, akkor a porlasztó cseréje nem lehet döntés. A vásárlóknak meg kell határozniuk, hogy a meglévő folyamat mely része nem felel meg a porra vonatkozó előírásoknak.
A PVC ablakprofil-újrahasznosítási alkalmazásoknál három felszerelési tényező érdemel különös figyelmet.
Szerkezet és kopó alkatrészek csiszolása
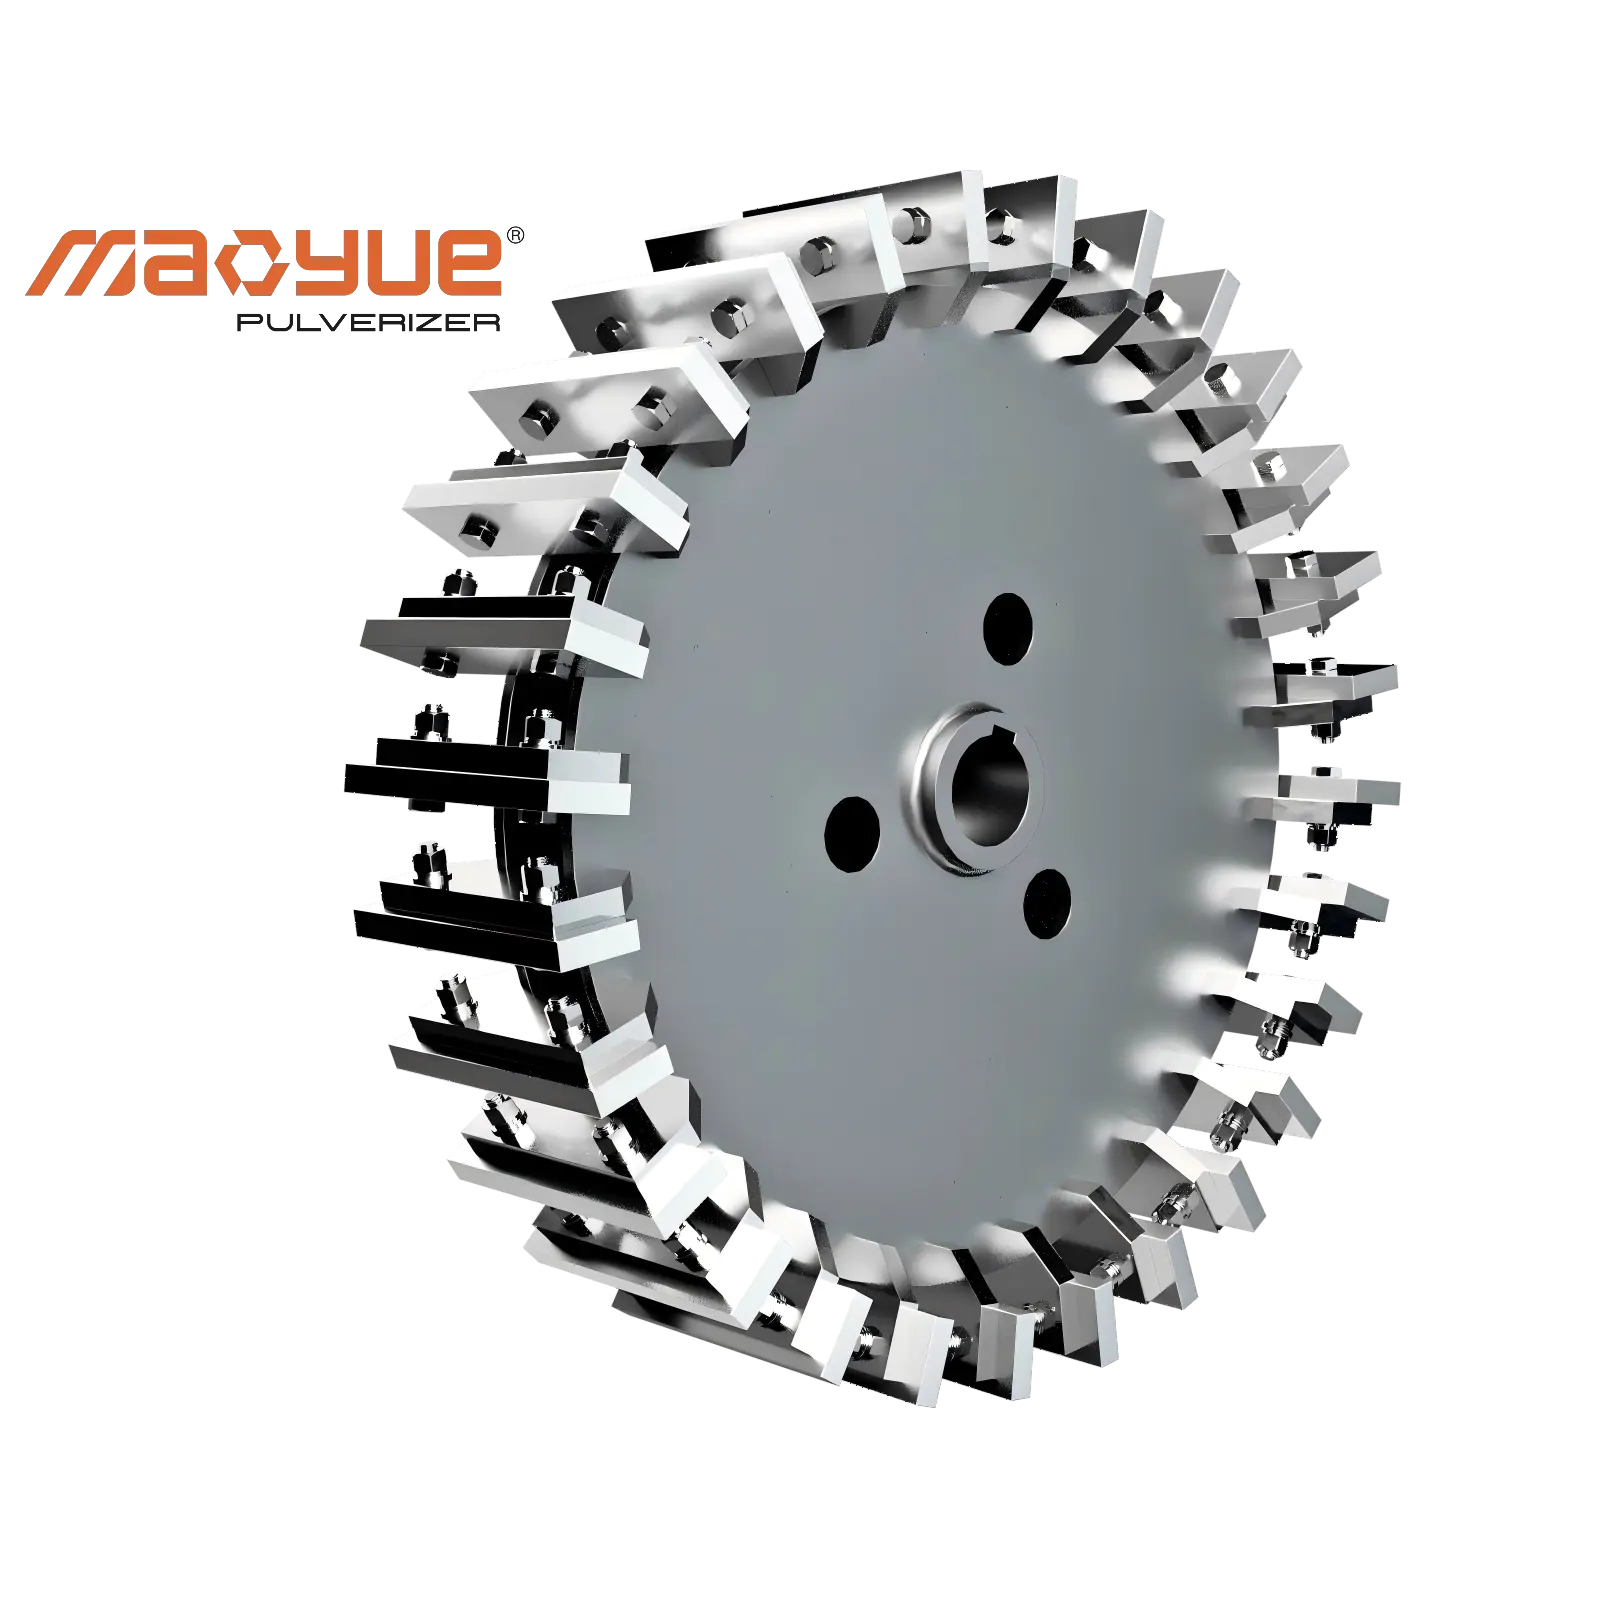
A csiszolószerkezet közvetlenül befolyásolja a merev PVC profilhulladék méretcsökkentési teljesítményét.
A csiszolófog geometriája, az anyag keménysége, a megmunkálási pontosság, a beépítési állapot és a kopási állapot egyaránt befolyásolhatja a porszemcseméret-eloszlást és a feldolgozási stabilitást.
A vevőknek meg kell kérniük a szállítókat, hogy határozzák meg a csiszoló alkatrészek anyagát, méreteit, szerkezetét és karbantartási követelményeit. Azt is meg kell erősíteniük, hogy az eredeti specifikációknak megfelelően szállíthatók-e cserealkatrészek.
Fontos megérteni azt is, hogy miként értékelik a kopóalkatrészek cseréjének időközeit, hogy a pótalkatrészek folyamatosan szállíthatók-e, és szükséges-e a karbantartás a teljes szerelvény cseréjét.
A porlasztó hosszú távú értéke nemcsak a kezdeti működési teljesítményétől függ, hanem a kritikus kopóalkatrészek elérhetőségétől és karbantarthatóságától is.
Hűtés, átvilágítás és gyártási teljesítmény
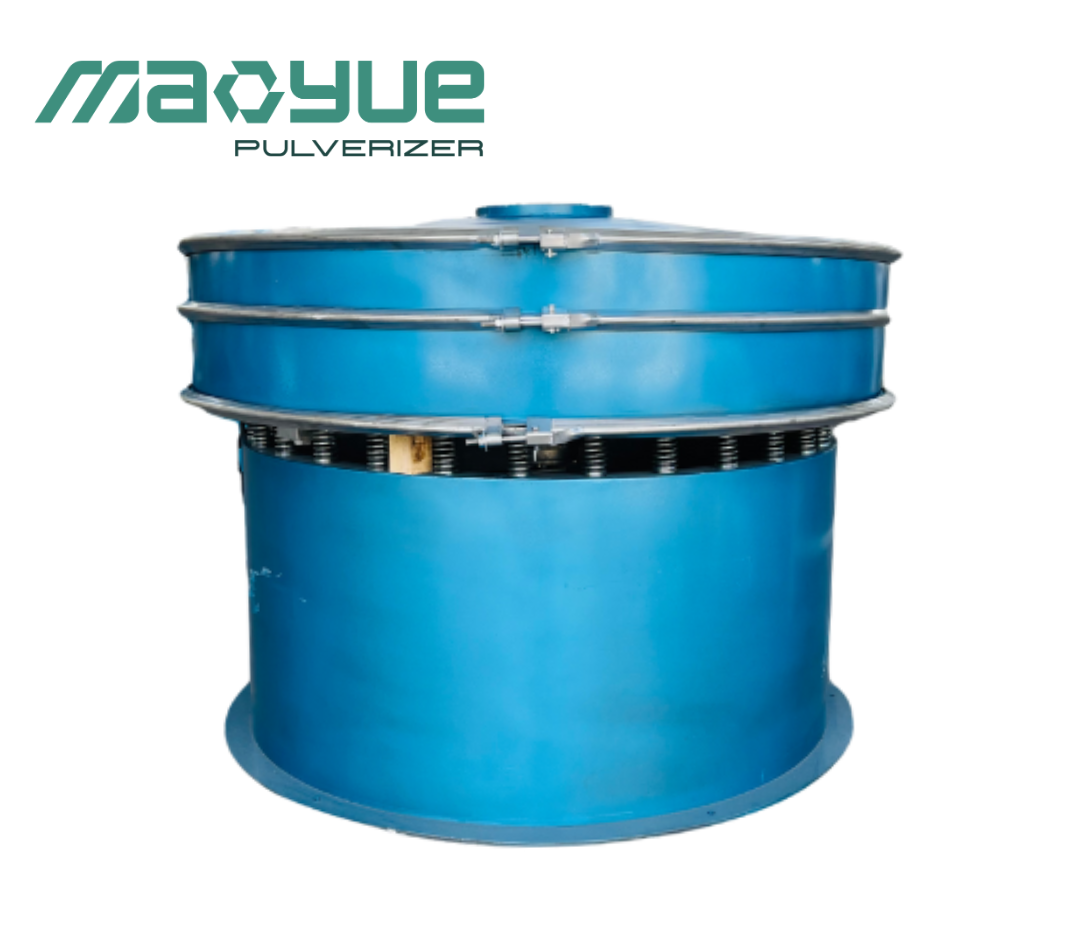
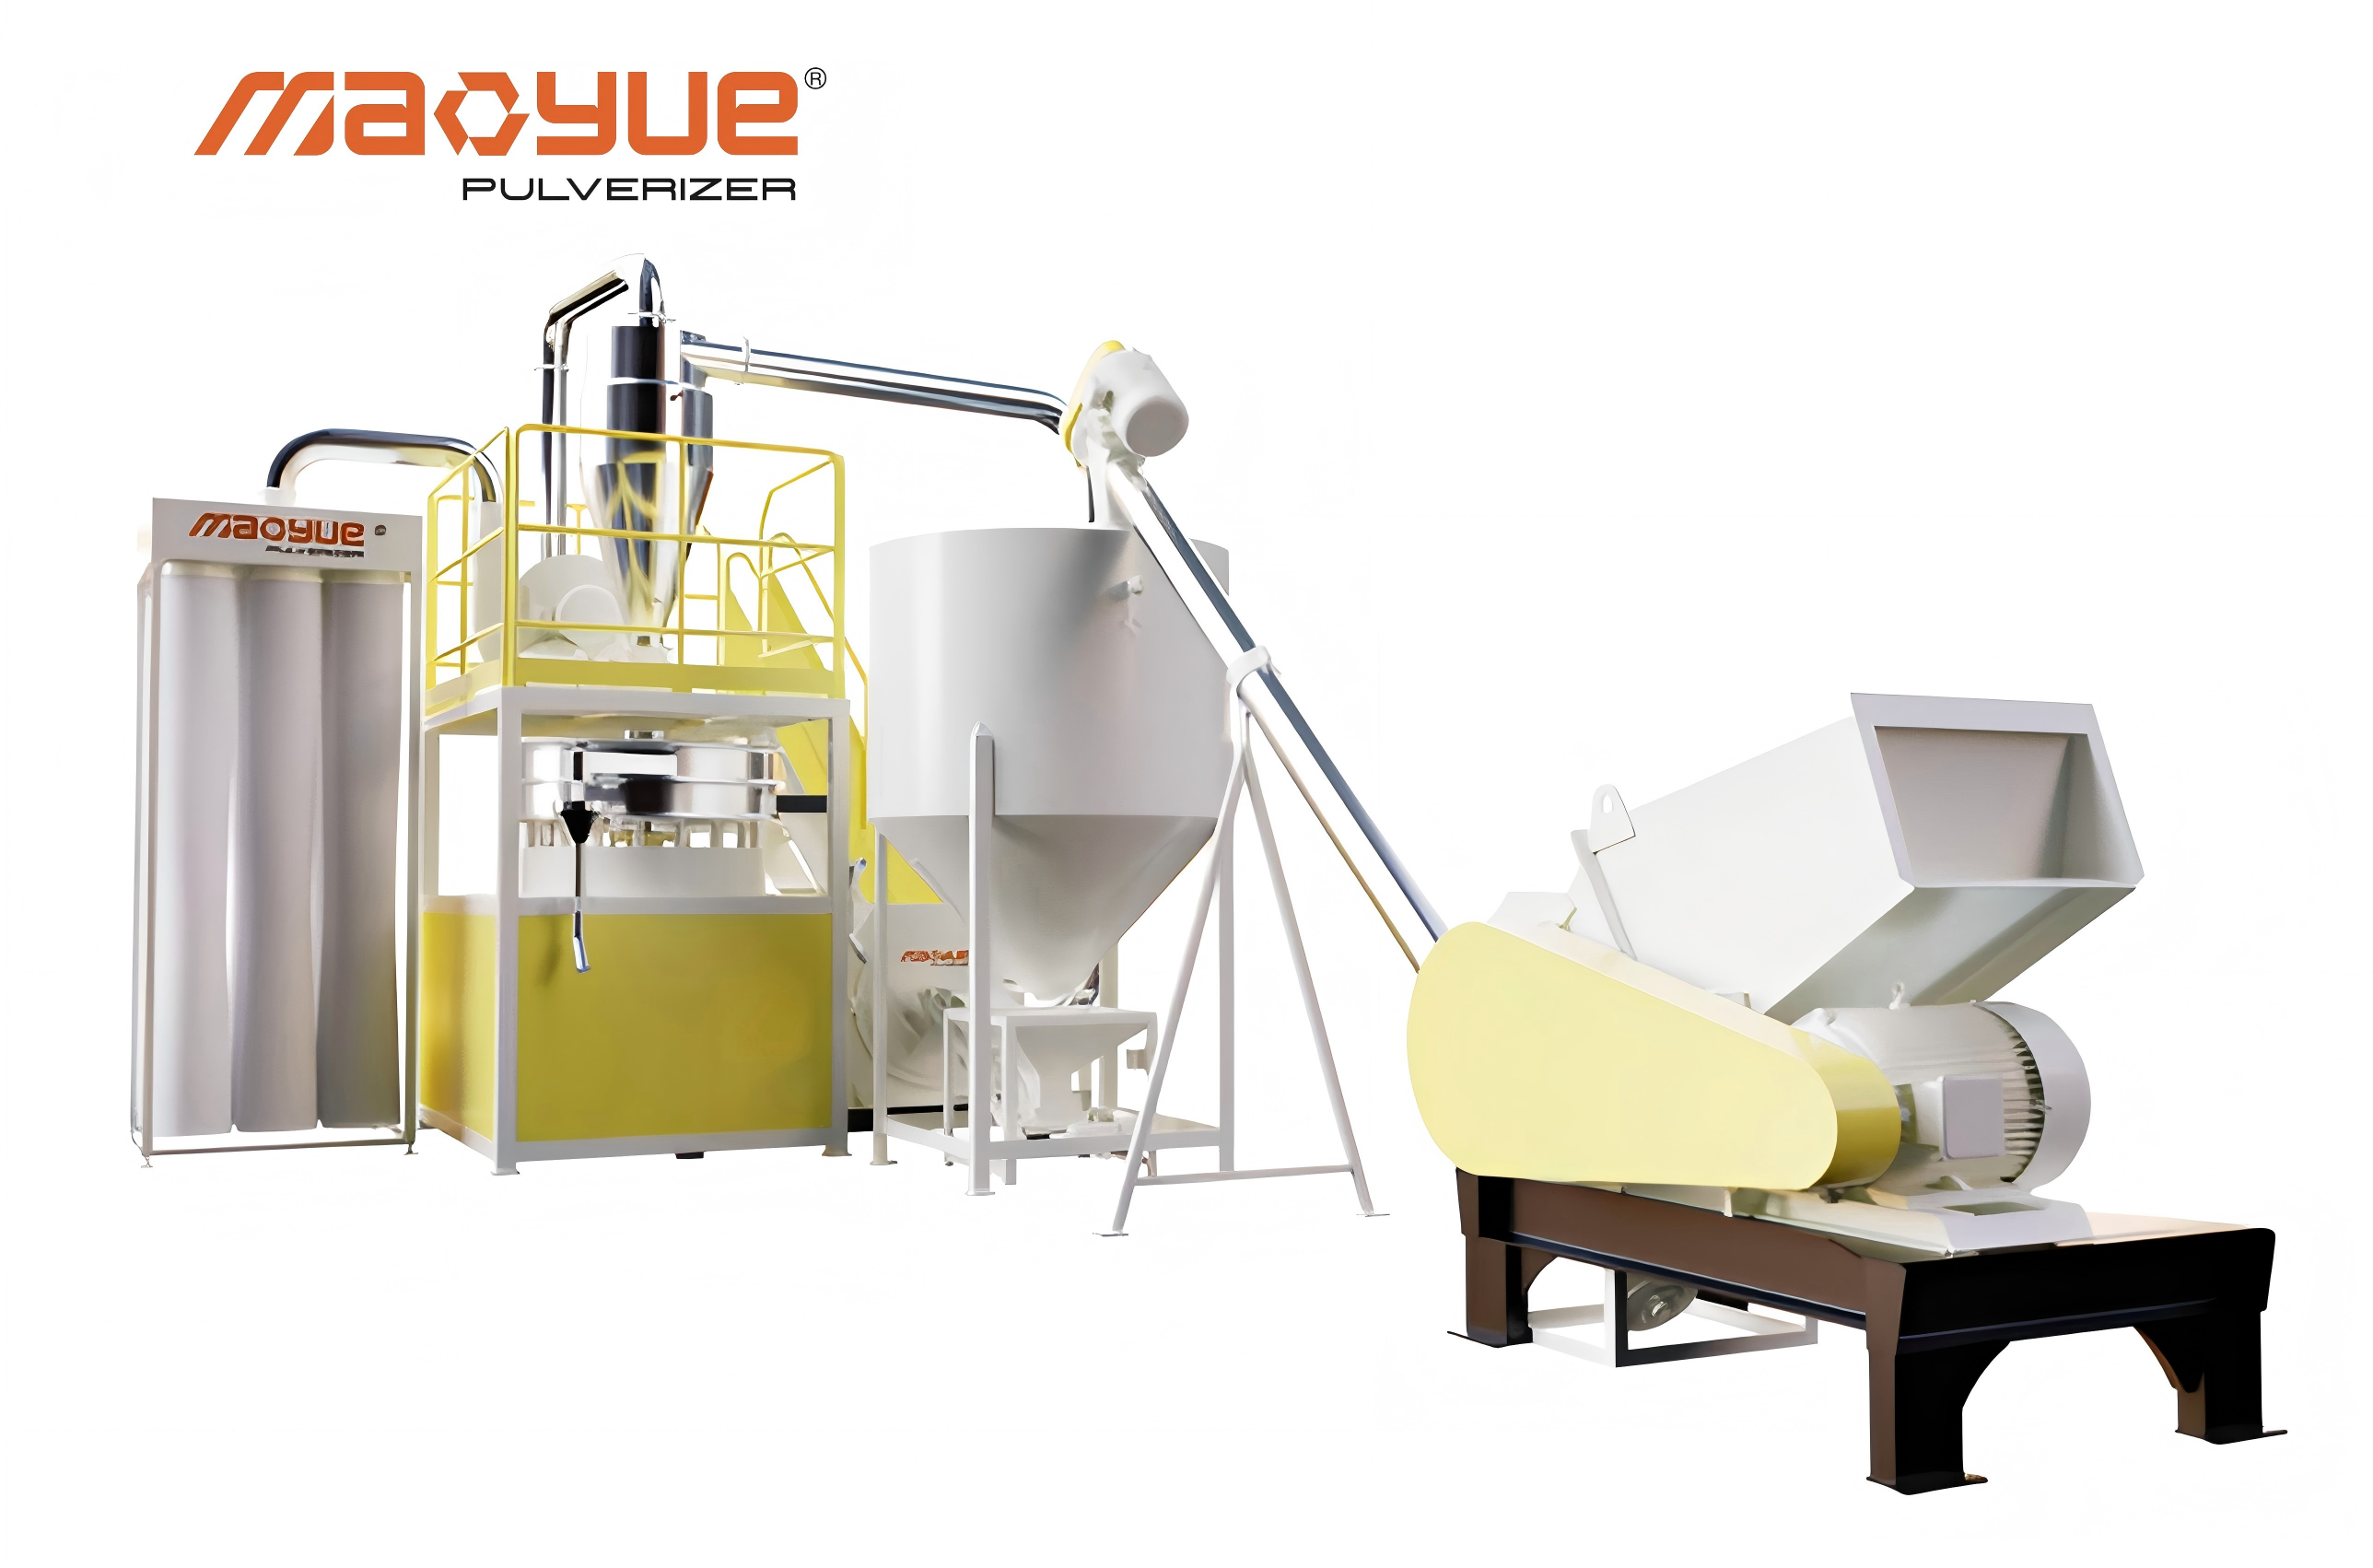
A hűtőrendszer segít szabályozni a hőmérséklet-növekedést az őrlés során, míg az szűrőberendezés a kívánt részecskeméret szerint osztályozza a port.
A szűréssel azonban nem lehet eltávolítani az összes inkompatibilis polimert, és nem lehet helyreállítani a már lebomlott PVC-t. Minden feldolgozási szakasz más célt szolgál.
A berendezés értékelése során a vevőknek folyamatos működési bemutatókat kell kérniük, valamint rögzíteni kell az adagolási sebességet, a feldolgozási hőmérsékletet, a részecskeméret-eloszlást, a tényleges porvisszanyerést és a minősített porkibocsátást.
Két termelési mutató érdemel különös figyelmet:
-
A por tényleges kinyerése: A feldolgozórendszerből meghatározott időn belül fizikailag összegyűjtött por mennyisége, a takarmánymennyiséghez viszonyítva.
-
Minősített porkibocsátás: Az óránként előállított por mennyisége, amely megfelel a megállapodás szerinti szemcseméret- és minőségi követelményeknek.
A nagyobb adagolási sebesség nem feltétlenül jelent nagyobb felhasználható teljesítményt. Előfordulhat, hogy néhány összegyűjtött por nem felel meg a célspecifikációknak, míg más anyagok a rendszerben maradhatnak, vagy elveszhetnek a feldolgozás során.
A vevők számára a minősített porkibocsátás reálisabb jelzést ad a berendezések termelékenységéről és a beruházási értékről, mint a névleges adagolókapacitás önmagában.
Anyagpróbák és teljesítményellenőrzés
A PVC porlasztót olyan anyagokkal kell tesztelni, amelyek a vevő tényleges gyártási körülményeit képviselik.
A tiszta házon belüli gyártási törmelék és a vegyes újrahasznosított ablakprofilok eltérően viselkedhetnek a szennyeződés, a méretek, az összetétel és a korábbi feldolgozási előzmények eltérései miatt.
A tesztelés előtt egyértelműen meg kell határozni a célszemcseméret-eloszlást, a szükséges feldolgozási kapacitást, a hőmérséklet-ellenőrzési módszert és a mintavételi eljárást.
A tesztelés után az eredményeket össze kell hasonlítani az elfogadott műszaki követelményekkel. Szigorú felületminőségi követelményeket támasztó alkalmazások esetén a kapott port az ügyfél downstream extrudálási folyamatán keresztül is ki kell értékelni.
A sikeres porlasztási próba bizonyítja a berendezés porfeldolgozó képességét, de nem garantálja automatikusan a hibamentes kész profilt. Az anyagkompatibilitás és az extrudálás körülményei még további ellenőrzést igényelnek.
Hogyan segít a Mao Yue javítani az újrahasznosított PVC por állagát?
Az ablakprofil-gyártók számára a PVC porlasztó értéke nem egyszerűen az, hogy képes-e a gyártási hulladékot porrá feldolgozni. Ennél is fontosabb, hogy a berendezésnek folyamatosan olyan port kell előállítania, amely megfelel az előírt előírásoknak, miközben lehetővé teszi a berendezés konfigurációjának, működési teljesítményének és hosszú távú karbantartási költségeinek értékelését.
Mao Yue három kulcsfontosságú területen támogatja a berendezések kiválasztását és a teljesítményellenőrzést: a kritikus csiszolóalkatrészek házon belüli gyártása, a berendezés konfigurációjának értékelése és a tényleges anyagvizsgálat.
PVC csiszolóalkatrészek házon belüli gyártása a karbantartási bizonytalanság csökkentése érdekében
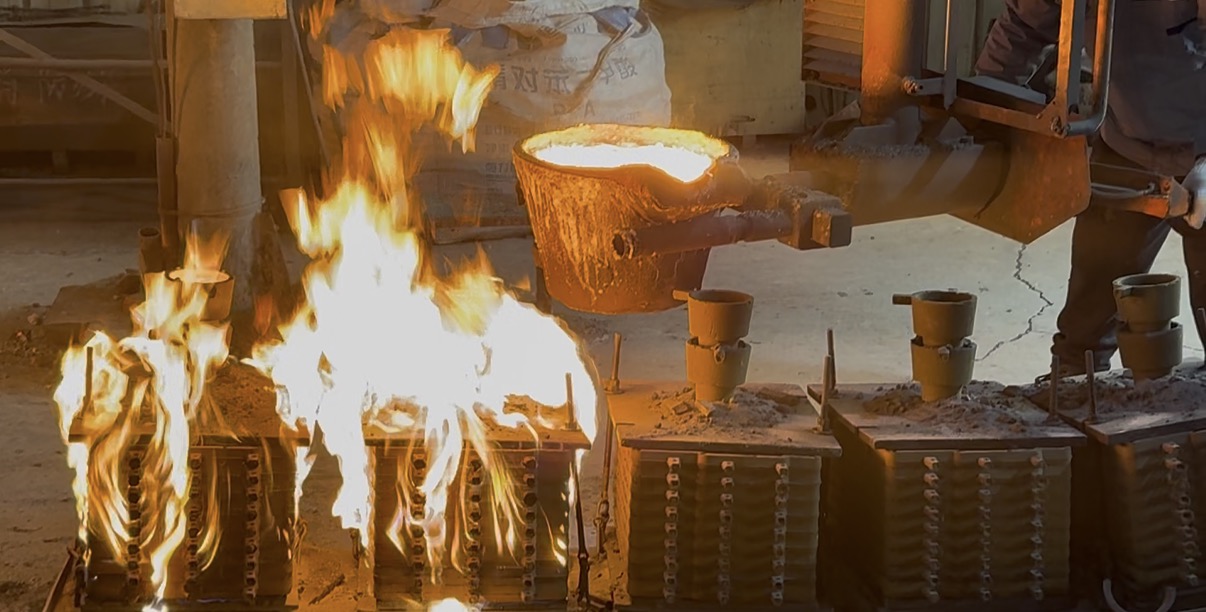
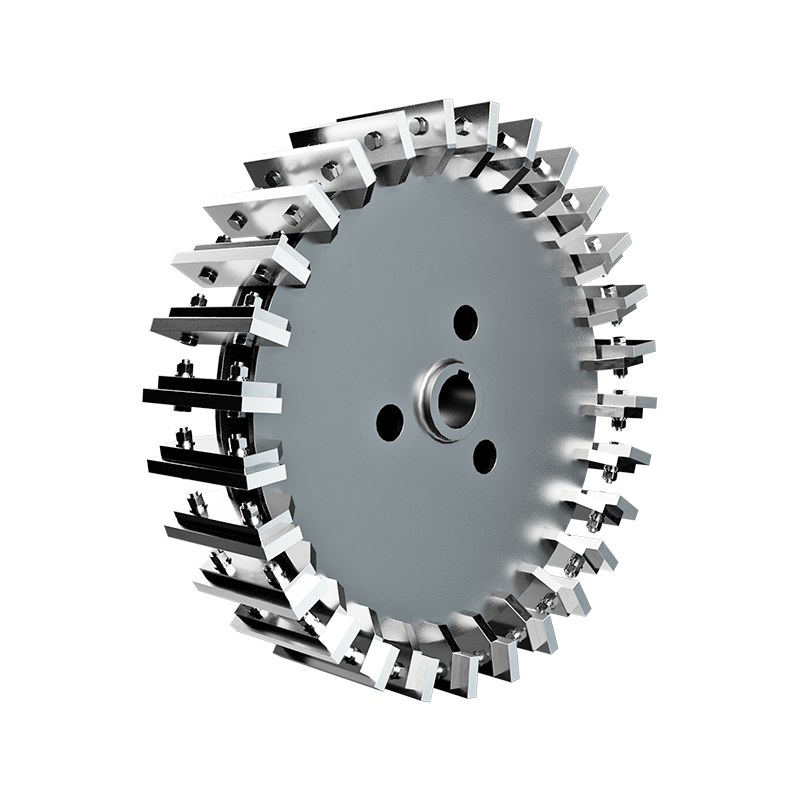
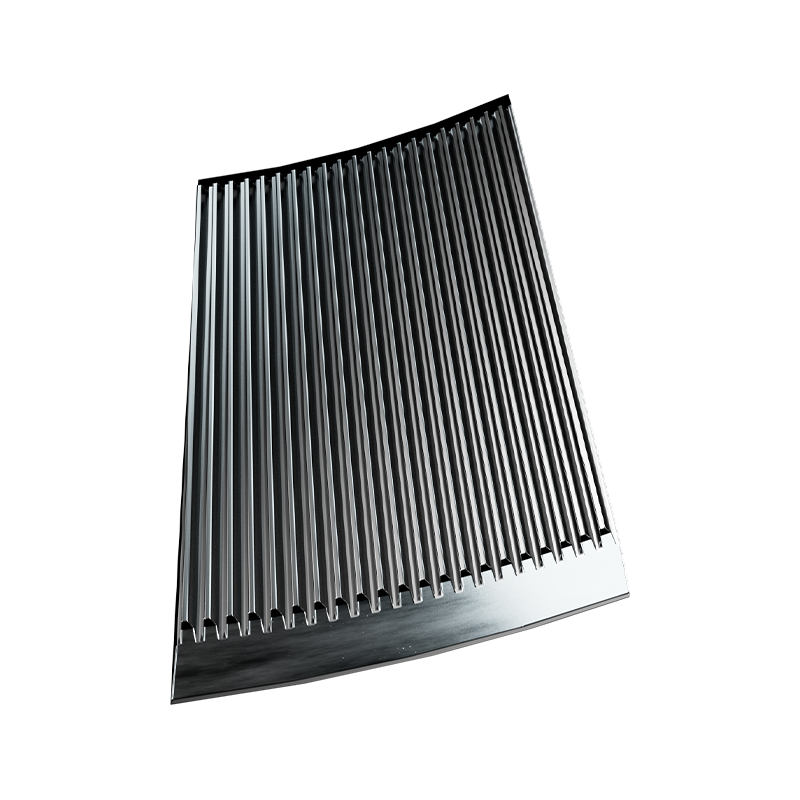
A Mao Yue házon belül gyártja a kritikus PVC köszörülési alkatrészeket, beleértve a rotorokat, a foglemezeket és a pengéket.
A PVC porlasztókat hosszú távon üzemeltető gyártók számára az őrlési alkatrészek nemcsak a feldolgozási teljesítményt, hanem a karbantartási tervezést és a pótalkatrészek költségeit is befolyásolják.
A Mao Yue házon belüli gyártási képessége lehetővé teszi az ügyfelek számára, hogy vásárlás előtt ellenőrizzék a kritikus csiszolóalkatrészek anyagát, méretét, szerkezetét és szállítási körét. A pótalkatrészek és a csereigények a tényleges működési feltételek szerint is tervezhetők.
Ez azt jelenti, hogy a vásárlóknak nem kell összehasonlítaniuk a berendezés árajánlatokat kizárólag a gép fő ára alapján. Ezenkívül értékelhetik a kritikus kopóalkatrészek szállítási feltételeit, és előre megbecsülhetik a jövőbeni karbantartási költségeket.
A folyamatos gyártást igénylő PVC-újrahasznosító cégek számára az egyértelműen meghatározott alkatrészek és a megbízható pótalkatrész-elrendezések segítenek csökkenteni a bizonytalanságot a hosszú távú karbantartás során.
A köszörülés szerkezetének és hűtési konfigurációjának az anyagjellemzőkhöz való illeszkedése
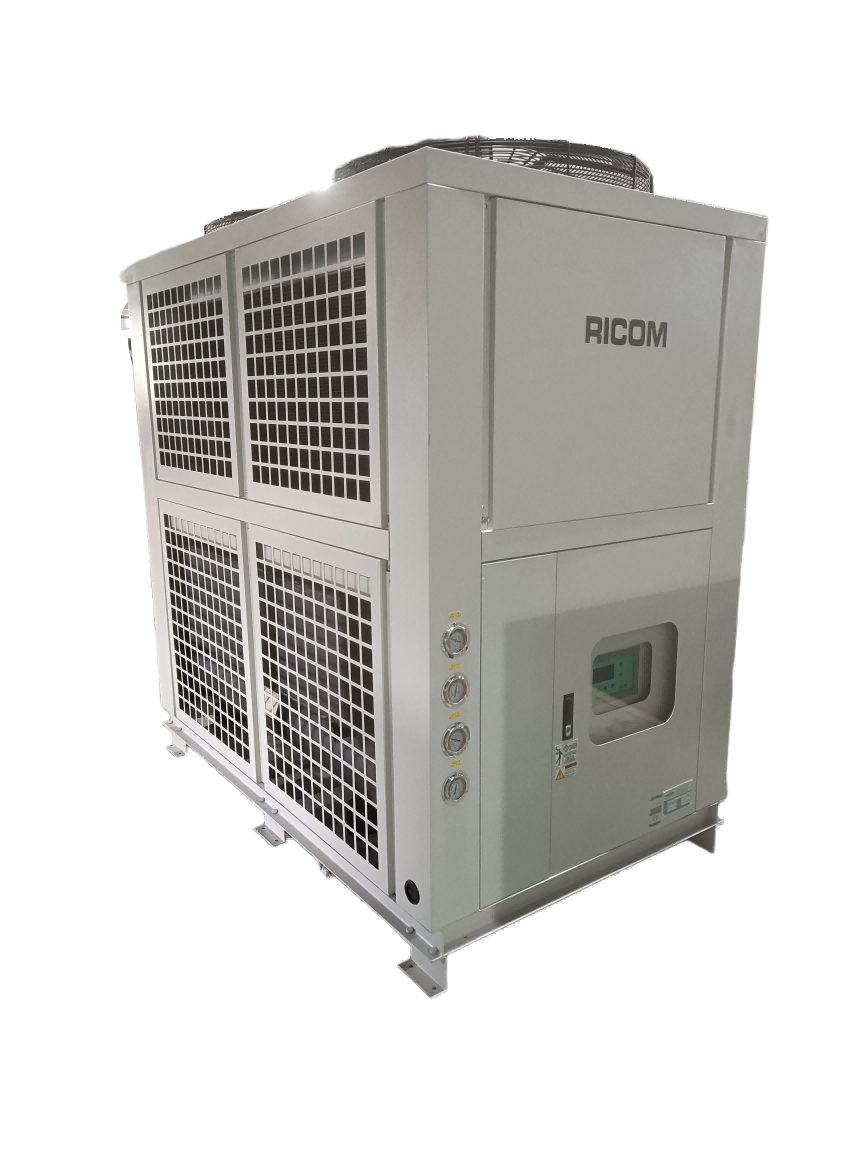
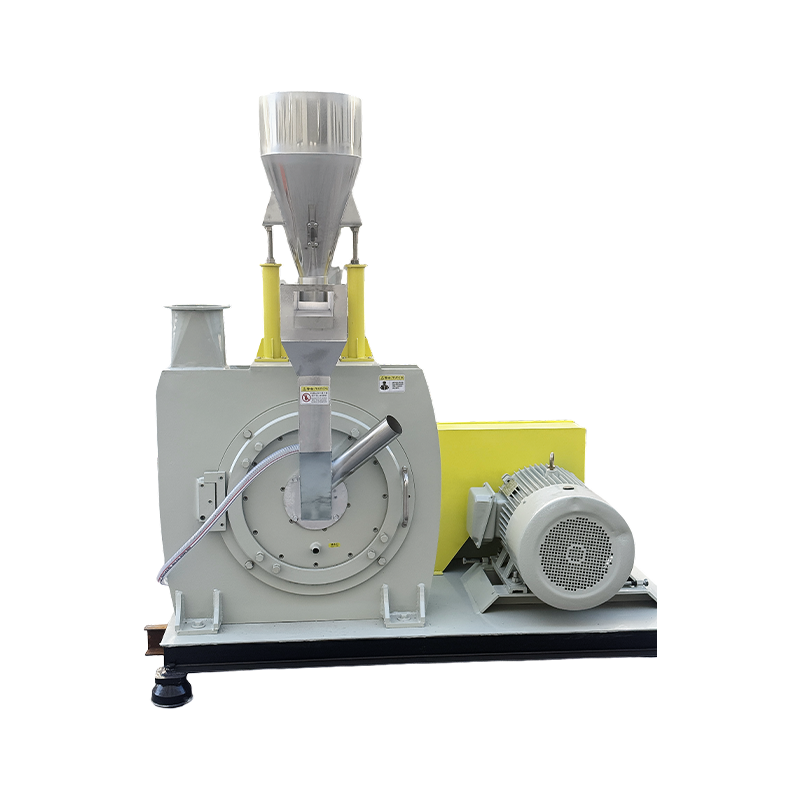
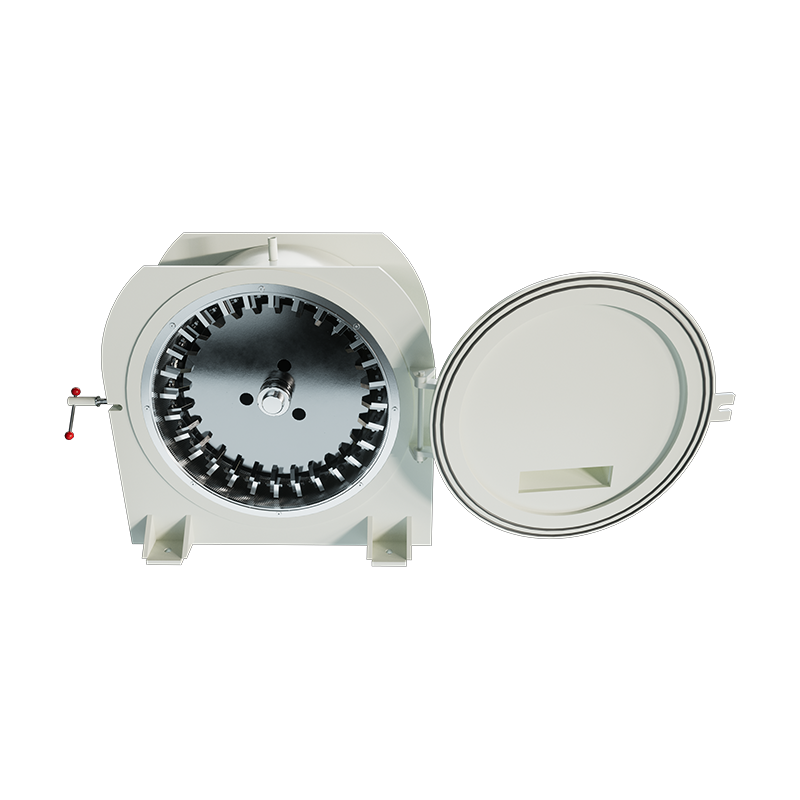
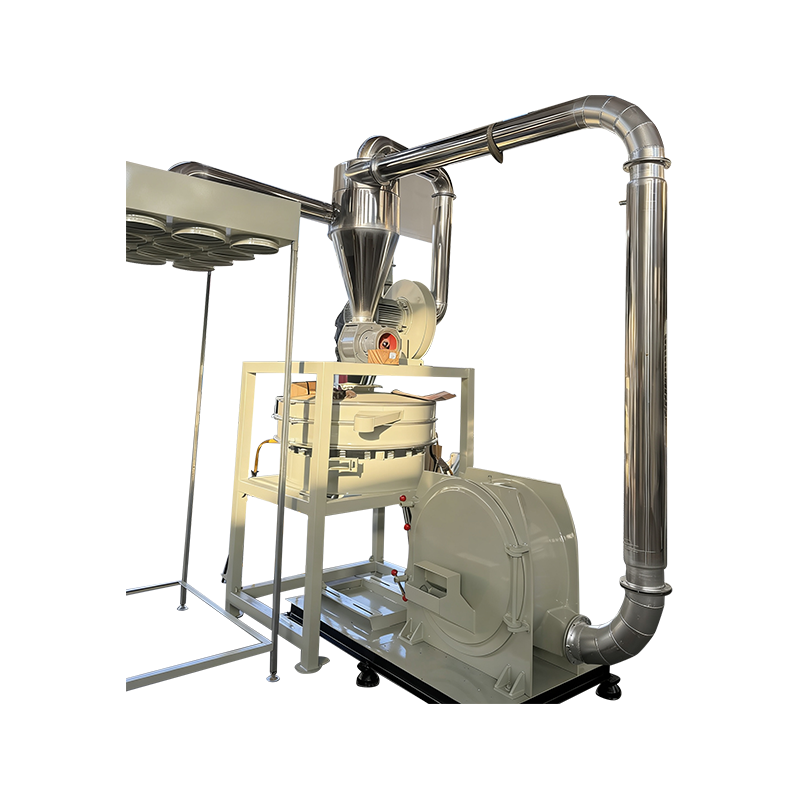
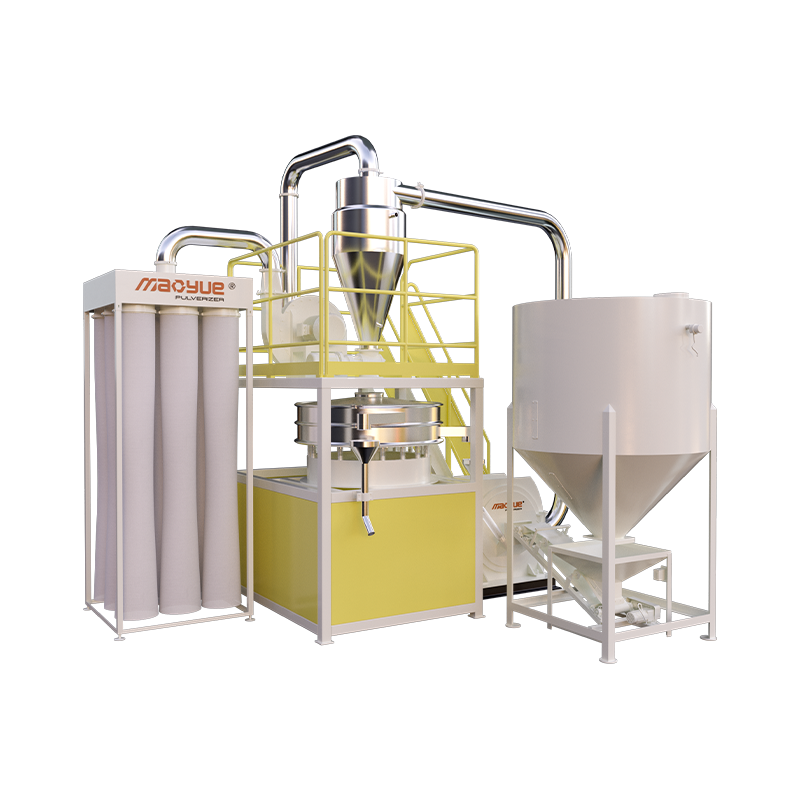
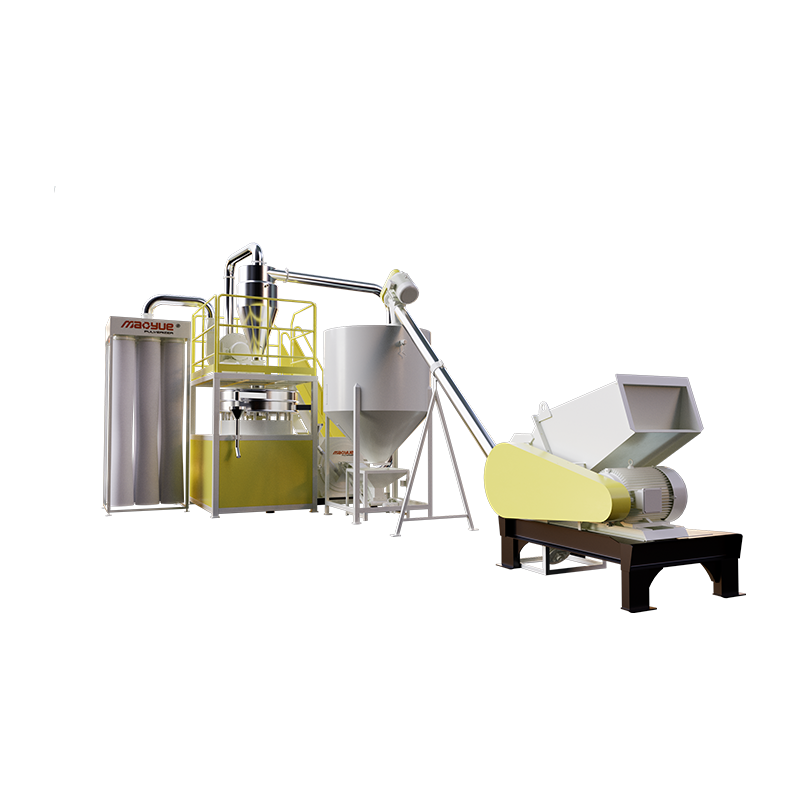
A Mao Yue PVC porlasztók rotoros és állórészes csiszolószerkezetet alkalmaznak, és a tényleges alkalmazási követelményeknek megfelelő hűtőrendszerekkel vannak felszerelve.
A különböző PVC anyagok mérete, összetétele, etetési körülményei és célszemcsemérete eltérő. Ezért a berendezés konfigurációját nem szabad kizárólag a motor teljesítménye vagy névleges teljesítménye alapján meghatározni.
A berendezés értékelése során a Mao Yue felmérheti az őrlési szerkezetet, a működési feltételeket és a hűtési konfigurációt az ügyfél anyagállapota, a megcélzott részecskeméret és a szükséges feldolgozási kapacitás alapján.
Az anyagpróbák során a feldolgozási hőmérséklet és a porszemcseméret-eloszlás is rögzíthető annak értékelésére, hogy a kiválasztott konfiguráció megfelel-e az elvárt feldolgozási követelményeknek.
Ez az anyagalapú konfigurációértékelés segít az ügyfeleknek csökkenteni a vásárlási kockázatokat, amelyek a kizárólag műszaki specifikációk alapján történő berendezések kiválasztásával kapcsolatosak.
A berendezés teljesítményének ellenőrzése tényleges anyagvizsgálattal
Az ügyfeleknek nem egyszerűen arról kell meggyőződniük, hogy a porlasztó megfelelően működik-e, hanem az, hogy képes-e a tényleges PVC ablakprofil törmelékét az újrahasznosítási követelményeiknek megfelelő porrá feldolgozni.
A Mao Yue porlasztási kísérleteket végezhet az ügyfelek által biztosított tényleges PVC anyagok felhasználásával, és az eredményeket a következő lépéseken keresztül értékeli.
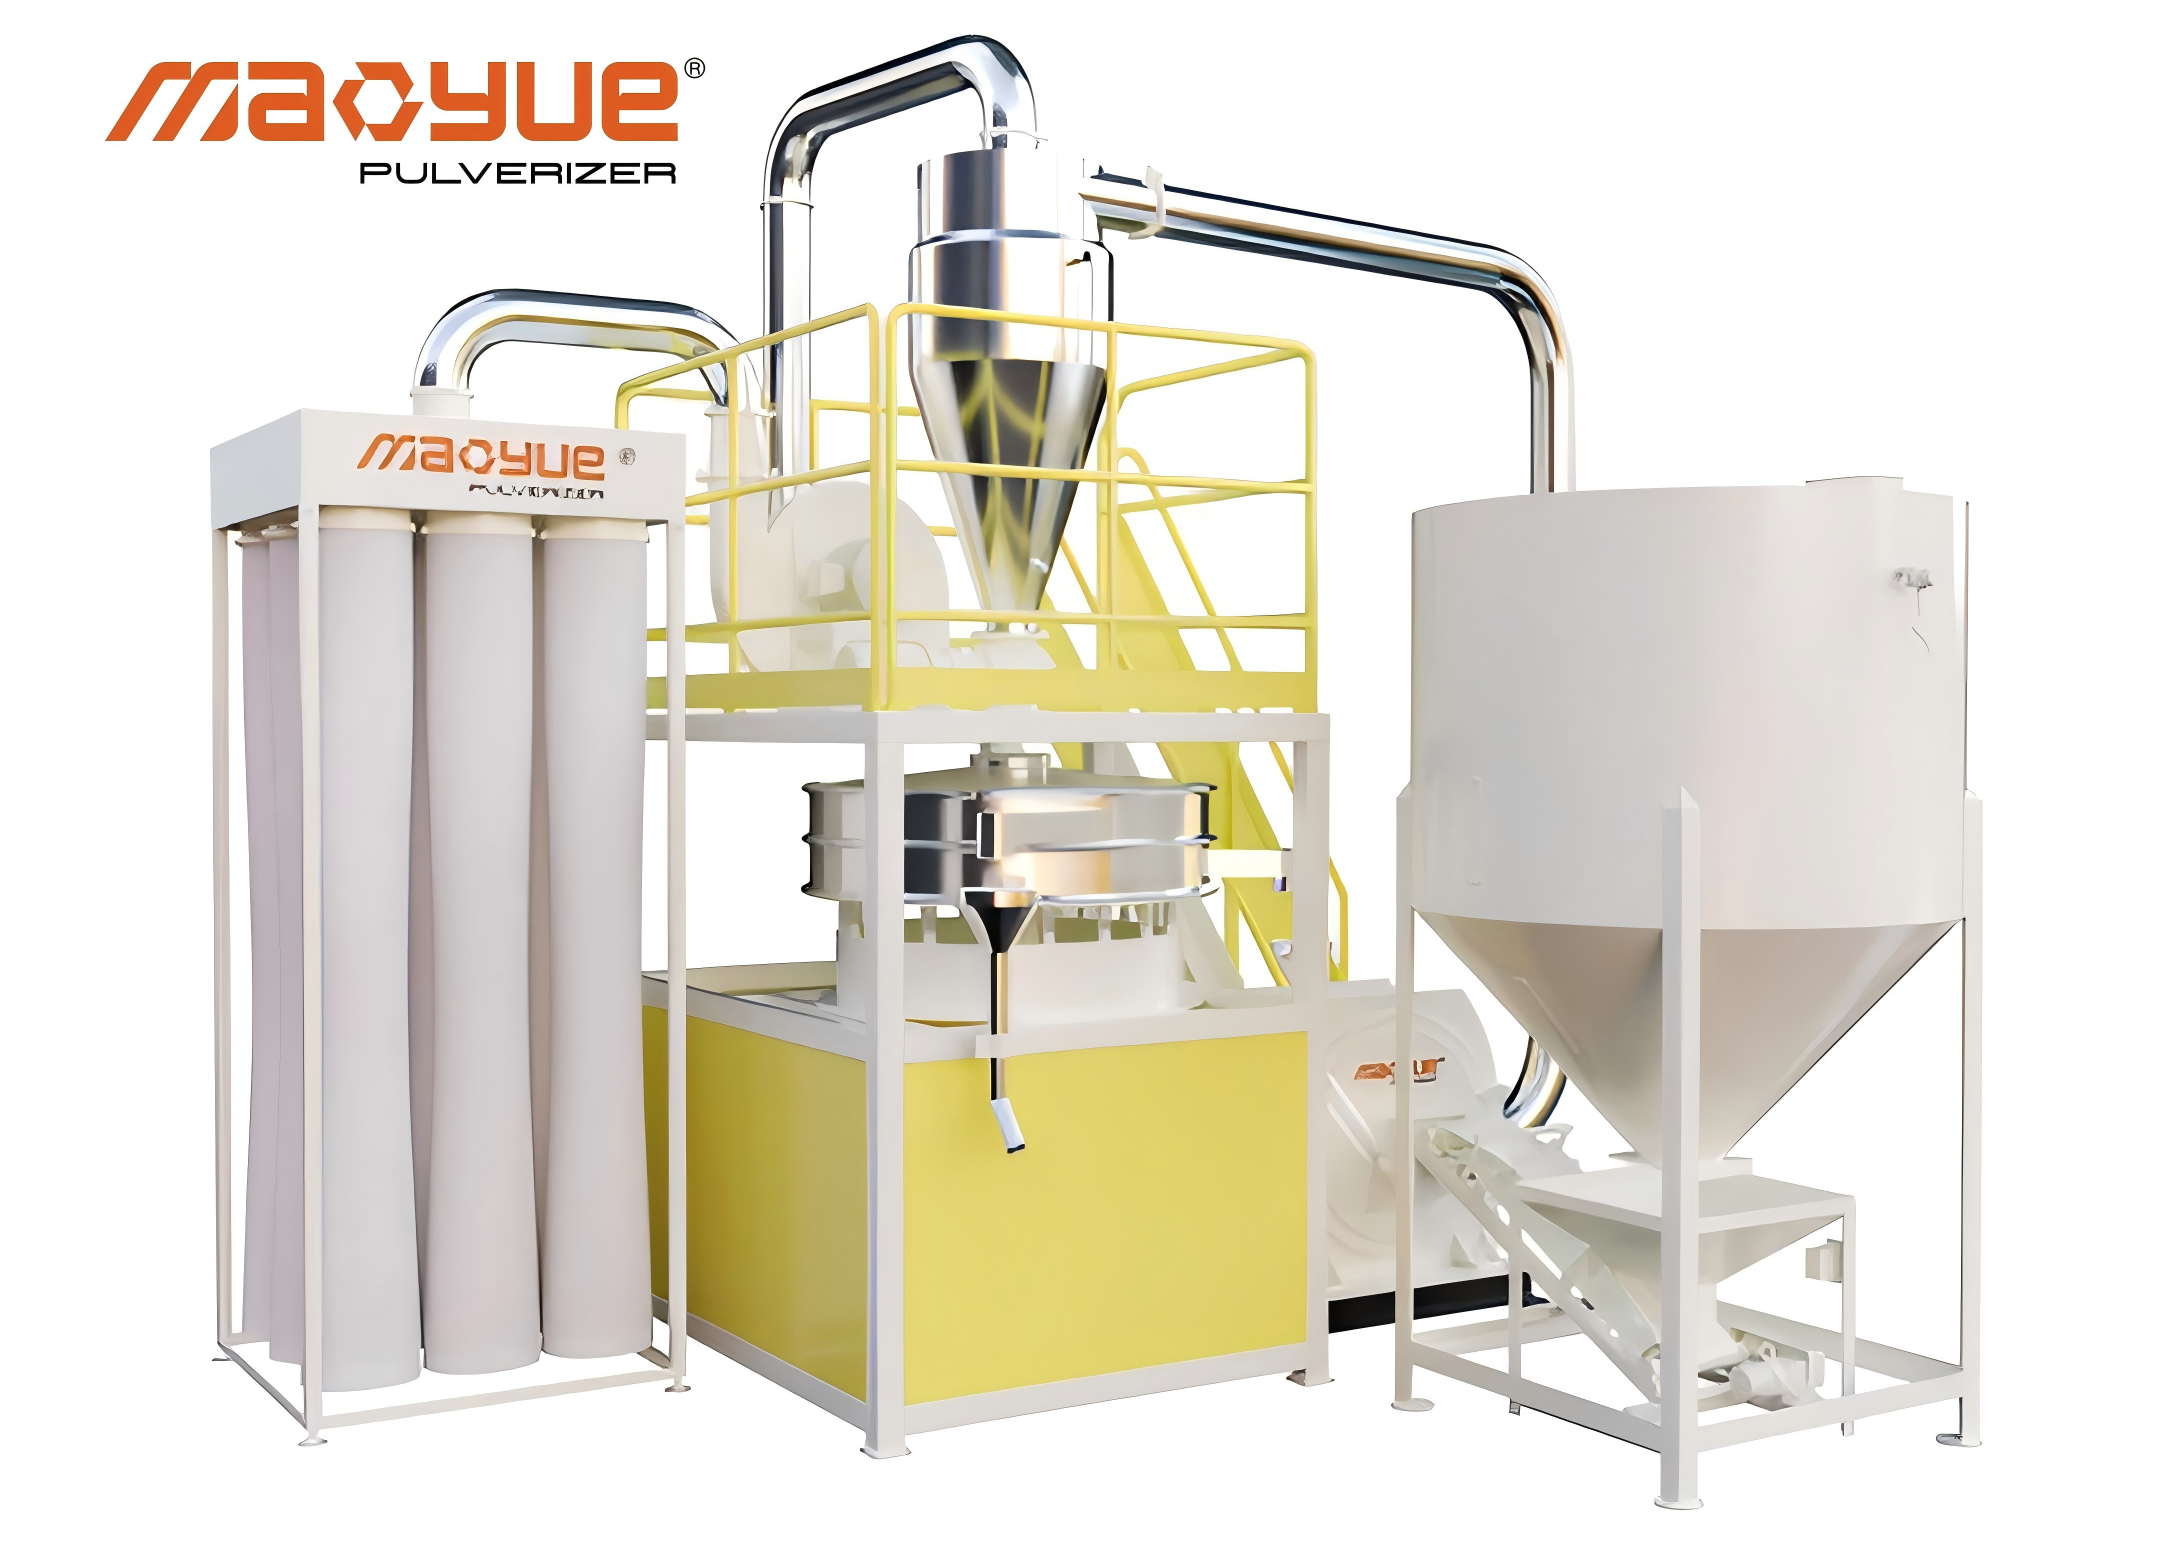
Teszt előtt: Határozza meg a vizsgálati feltételeket
-
A PVC anyag forrása és alapösszetétele
-
Nyersanyag méretei és takarmányozási állapota
-
Cél porszemcseméret-eloszlás
-
Várható feldolgozási kapacitás
Tesztelés közben: Rögzítse a berendezés teljesítményét
-
Tényleges etetési sebesség
-
Feldolgozási hőmérséklet
-
Köszörülési és hűtési teljesítmény
-
Folyamatos működési teljesítmény
Teszt után: Értékelje a porfeldolgozás eredményeit
-
Részecskeméret-eloszlás és durva szemcsearány
-
A por tényleges visszanyerése
-
Minősített porkibocsátás
-
Por megjelenése és egyéb egyeztetett specifikációk
Ezek az eredmények lehetővé teszik az ügyfelek számára, hogy összehasonlítsák a berendezések teljesítményét a tényleges gyártási igényeikkel, és megállapítsák, hogy a kiválasztott konfiguráció alkalmas-e az újrahasznosítási alkalmazásukra.
Az ablakprofil-gyártók esetében a próbaport a tervezett extrudálási folyamat során is ki kell értékelni az anyagkompatibilitás és a kész profil minőségének további ellenőrzése érdekében.
Fontos tisztázni, hogy a porlasztási kísérlet igazolja a berendezés porfeldolgozó képességét. Önállóan nem tudja garantálni, hogy a kész profilok felületi hibáktól mentesek lesznek. A nyersanyag összetételét, az extrudálás körülményeit és a szerszám körülményeit továbbra is külön kell értékelni.
Gyakran ismételt kérdések az újrahasznosított PVC-porral kapcsolatban
Használható az újrahasznosított PVC por ablakprofilokban?
Igen. Az újrahasznosított PVC akkor használható megfelelő ablakprofil gyártási folyamatokban, ha anyagösszetétele, szennyezettségi szintje, hőstabilitása és egyéb szükséges tulajdonságai megfelelnek a vonatkozó műszaki előírásoknak.
Egyes gyártók újrahasznosított PVC-t használnak a profilok belső szerkezetében, miközben megfelelő anyagokat visznek fel a szabad külső felületekre.
A konkrét alkalmazás a termék tervezésétől, a feldolgozási feltételektől és az alkalmazandó minőségi követelményektől függ.
A finomabb PVC-por simább ablakprofil felületeket eredményez?
Nem. A finomabb PVC-por nem feltétlenül eredményez simább ablakprofil felületeket.
A részecskeméret csak az egyik tényező, amely befolyásolja a keverést, a táplálást és a fúziót. A túlzott finomság növelheti a porkezelési nehézségeket, míg a nem megfelelő készítmények vagy az instabil extrudálási körülmények továbbra is felületi hibákat okozhatnak.
A megfelelő porspecifikációt tényleges feldolgozási kísérletekkel kell meghatározni.
Eltüntetheti-e a fekete foltokat a PVC porszívó?
A PVC porlasztó nem tudja minden forrásból eltávolítani a fekete foltokat.
A jobb őrlésszabályozás csökkentheti a porlasztási folyamattal összefüggő porminőségi ingadozásokat. Ha azonban a fekete foltok összeférhetetlen szennyeződésekből, korábban lebomlott anyagból vagy az extruder belsejében lévő lerakódásokból származnak, más korrekciós intézkedésekre van szükség.
A fekete foltok forrását meg kell határozni, mielőtt eldöntené, melyik berendezést vagy feldolgozási szakaszt kell módosítani.
Hogyan kell tesztelni az újrahasznosított PVC port a PVC porlasztó vásárlása előtt?
A vevőknek meg kell határozniuk a szükséges porspecifikációkat, és reprezentatív mintákat kell szolgáltatniuk tényleges anyagaikból.
A porlasztási kísérletek felhasználhatók a részecskeméret-eloszlás, a hőmérsékleti teljesítmény, a porvisszanyerés és a minősített porkibocsátás értékelésére.
A kapott port ezután a tervezett extrudálási körülmények között kell tesztelni, hogy megbizonyosodjon arról, hogy megfelel-e a profil megjelenésére és a termék teljesítményére vonatkozó követelményeknek.
Következtetés: A PVC-por minőségének javítása jobb folyamatszabályozást igényel
Az újrahasznosított PVC ablakprofilok felületi hibái szennyeződésből, nem megfelelő részecskeméret-eloszlásból, az anyag hődegradációjából, az összetételbeli különbségekből vagy az instabil extrudálási körülményekből adódhatnak.
A hatékony megoldásokat a probléma tényleges forrásának azonosításával kell kezdeni, nem pedig az újrahasznosított port vagy a porlasztót automatikusan hibáztatni.
A PVC ablakprofil levágatait újrahasznosító gyártók számára a megfelelő válogatás, ellenőrzött porítás, hőmérséklet-szabályozás és anyagvizsgálat fontos lépések a por állagának javítása felé.
PVC porlasztó vásárlásakor a vásárlóknak a mérhető porspecifikációkra, a minősített porkibocsátásra, az őrlési komponensek minőségére és a hosszú távú karbantartási követelményekre kell összpontosítaniuk, nem pedig a névleges kapacitás vagy a minimális őrlési finomság összehasonlítására.
Forduljon Mao Yue-hoz a PVC ablakprofil törmelék porlasztási próbáival kapcsolatban
Újrahasznosítja a PVC ablakprofil levágatait, de inkonzisztens porminőséget, túlzottan durva részecskéket vagy instabil feldolgozási teljesítményt tapasztal?
A Mao Yue ki tudja értékelni a tényleges PVC-anyagot, a célszemcseméret-eloszlást és a szükséges feldolgozási kapacitást, hogy segítsen azonosítani a megfelelő porlasztási konfigurációt.
A házon belül gyártott PVC rotorokkal, foglemezekkel és csiszolóalkatrészekkel, valamint a tényleges anyagvizsgálati képességekkel a Mao Yue segít az ügyfeleknek értékelni a csiszolási teljesítményt, a por állagát, a minősített porkibocsátást és a jövőbeni karbantartási igényeket, mielőtt beruháznak a berendezésekbe.
Kérjük, adja meg Mao Yue-nak a következő információkat:
-
Fényképek és anyagadatok a PVC ablakprofil törmelékéről
-
Cél porszemcseméret
-
Szükséges feldolgozási kapacitás
-
Jelenlegi termelési kihívások