

 中文简体
Ha egy tárcsás malom szerepel a listán, az első kérdés nem az, hogy melyik márkát vásárolja meg. Ez az, hogy a gép megfelel-e az általad betáplált anyagnak és a belőle szükséges pornak. A tárcsás malom két forgó tárcsát használ a nyersanyag őrlésére, nyírására és szabályozott részecskeméretűre préselésére. Kezeli a törékeny, száraz és szemcsés anyagokat, a műanyagfeldolgozásban a kalapácsos malmok és porlasztók gyakori alternatívája. A költséges eltérés elkerülése érdekében ellenőriznie kell a tárcsa geometriáját, sebességét, előtolási sebességét és kopási élettartamát, mielőtt elkötelezi magát.
Mit csinál valójában egy tárcsás malom
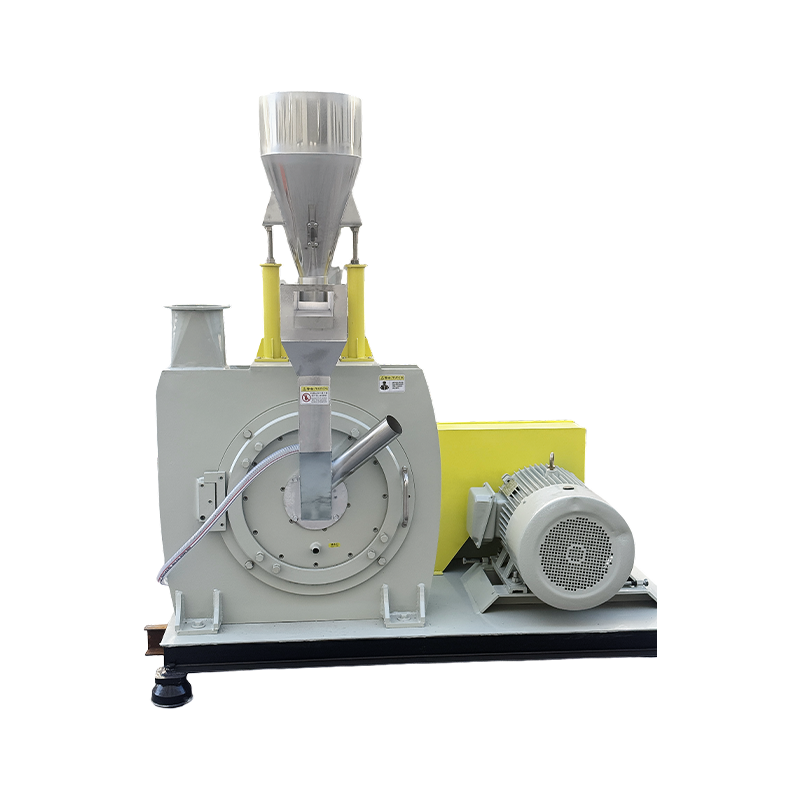
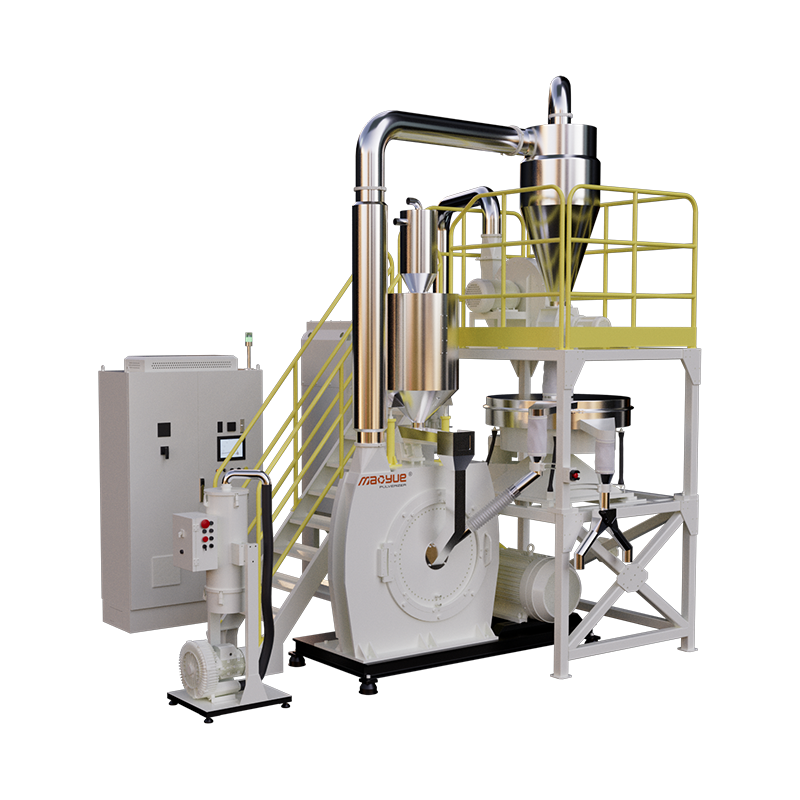
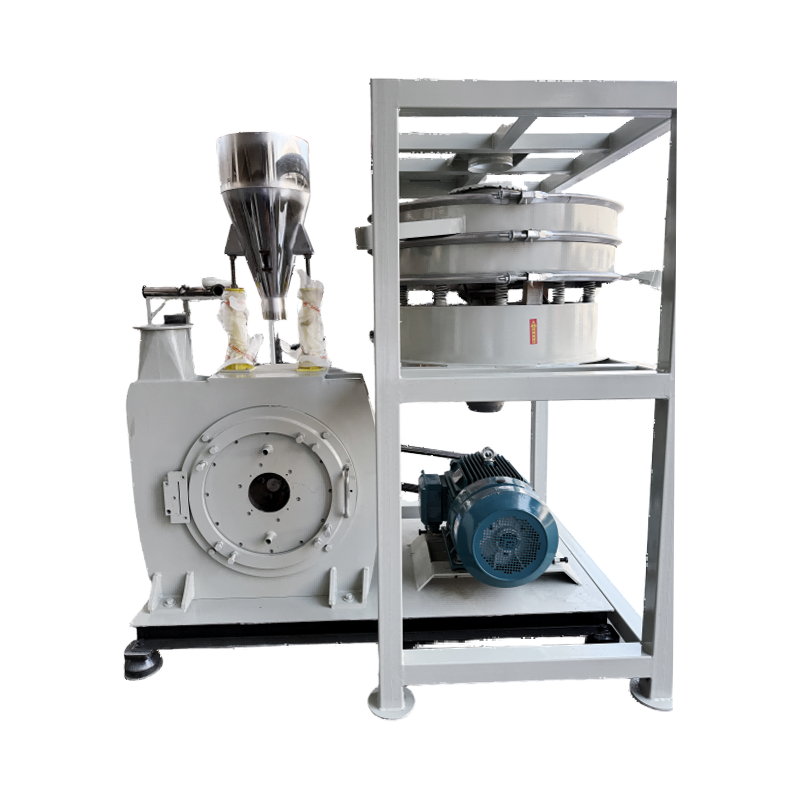
A tárcsás maró két tárcsa között állítható távolságra támaszkodik, az egyik álló és a forgó tárcsa között. Az anyagot a központon keresztül táplálják be, és kifelé haladva csökken. A fő redukciós mechanizmusok a kompresszió és a nyírás, a tárcsa mintájától függően bizonyos hatások. Az eredmény egy konzisztens por viszonylag szűk méreteloszlással, amelyre gyakran szükség van a későbbi folyamatokban.
Műanyag alkalmazásokban a tárcsás malmok PVC, PE, PA és PP köszörülésére használhatók. Ásványokhoz, gabonákhoz és vegyi anyagokhoz is használhatók, de a gépet ehhez az anyaghoz kell konfigurálni. A műanyag tárcsás malom ötvözött acél tárcsákat és hűtési vagy környezeti kialakítást használ a polimer megolvadásának elkerülése érdekében. A gabonatárcsás malom különböző tárcsamintákat és sebességeket használ.
Általános tárcsás maró alkalmazások
A tárcsás malmok nem egy mindenki számára megfelelő megoldás. A legjobb felhasználási esetek a száraz, törékeny és szemcsés anyagok, amelyek nem igényelnek nagyon finom, 100 mikron alatti méretet. A műanyagok esetében szobahőmérsékletű tárcsás malmot használnak a PE és PP gyártásához, míg a PVC gyakran kissé eltérő tárcsás konfigurációt használ. Az alábbi táblázat a tipikus alkalmazásokat és korlátozásokat foglalja össze.
| Anyag típusa | Tárcsás malom alkalmassága | Tipikus kimenet | Fő gond |
|---|---|---|---|
| PVC por | Magas | 200-500 mesh | Hőtermelés és kopás |
| PE forgóformázó por | Magas | 300-600 mikron | Egyenletesség és folyóképesség |
| PA / PP | Közepes-magas | 250-800 mikron | Környezeti működés szükséges |
| Gabona és takarmány | Magas | Durva vagy közepes liszt | Nedvességtartalom |
| Ásványok és ércek | Közepes | 100-500 mesh | Keménység 7 Mohs felett |
Ha az anyaga ragadós, nedves vagy rendkívül kemény, előfordulhat, hogy a tárcsás maró nem a megfelelő választás. Ilyen esetekben jobb lehet egy porlasztó vagy pofás zúzógép egymás után. A száraz, törékeny műanyagok és számos élelmiszer- és ásványi termék esetében azonban a tárcsás malom ismételhető és csendes redukciós módszert kínál.
Miben különbözik a tárcsás malom a porlasztótól
A tárcsás malom és a porlasztó kifejezéseket néha felcserélhetően használják, de ezek különböző gépcsaládokra utalnak. A porlasztógépek általában pengékkel vagy kalapáccsal ellátott rotort használnak az anyag ütésére és csiszolására, és gyakran speciális polimerekhez, például PVC-hez vagy PE-hez tervezték. A tárcsás maró lapos vagy fogazott tárcsákat használ a préselés és a nyírás alkalmazására. A műanyag porgyártásnál a gyakorlati különbség a szemcsék alakjában és a hőtermelésben van.
A tárcsás malmok pehelyszerű port állítanak elő, amely jobb folyóképességgel rendelkezik a forgóformázáshoz. A porlasztók több finomszemcsét termelhetnek, de a hőérzékeny anyagokhoz folyékony nitrogénre lehet szükség. Ha PA-t vagy PP-t dolgoz fel, a szobahőmérsékletű tárcsás malom elkerülheti a kriogén őrlés költségeit. Tipikus példa a 500 PA/PP környezeti hőmérsékletű daráló , amelyet kifejezetten folyékony nitrogén nélküli működésre terveztek.
Kiértékelendő legfontosabb műszaki paraméterek
Mielőtt árajánlatot kérne, tisztában kell lennie a következő öt paraméterrel. Ezek azok az értékek, amelyek meghatározzák, hogy egy tárcsás maró megfelel-e a termelési célnak.
- A tárcsa átmérője . A nagyobb tárcsák növelik a csiszolási területet és az áteresztőképességet, de növelik a teljesítményigényt is. A tipikus átmérő 300 mm és 900 mm között van.
- Forgási sebesség . A nagyobb sebesség több ütést és finomabb port jelent, de több hőt és kopást is jelent. A műanyagok esetében a fordulatszámot gyakran 4000 ford./perc alatt tartják.
- A takarmány részecskemérete . A tárcsás marók kis adagolódarabokkal működnek a legjobban, általában 10 mm alatti. A túlméretezett adagolás elakadást és korai lemezkopást okoz.
- Cél kimeneti méret . Ha 100 mikron alatti méretre van szüksége, egy tárcsás maró elegendő lehet bizonyos anyagokhoz, de nem mindegyikhez. Nagyon finom PVC-porhoz gyakran 800-as vagy 900-as modellt használnak finom koronggeometriával.
- Hőmérséklet szabályozás . Hőérzékeny polimerek esetén a gépnek környezeti hőmérsékleten vagy hűtési támogatással kell működnie. A PA/PP anyagspecifikációjának ellenőrzése megerősítheti, hogy nincs szükség folyékony nitrogénre.
Példa a nagy teljesítményű műanyag köszörülésre tervezett tárcsás malomra a 800-as sorozatú, nagy kapacitású mesterkeverék porlasztó , amely mesterkeverék és polimer keverékporok folyamatos gyártására épül.
Tárcsás malom vs. Kalapácsmalom vs golyósmalom
A megfelelő gép kiválasztásához a három fő versenytárs összehasonlítása szükséges. Mindegyiknek külön mechanizmusa és részecskeméret-tartománya van.
| Gép típusa | Redukciós mechanizmus | A legjobb | Részecskeméret-tartomány | Hőtermelés |
|---|---|---|---|---|
| Tárcsás malom | Összenyomás és nyírás | Száraz, törékeny anyagok, műanyagok, szemcsék | 100 mikron – 1 mm | Mérsékelt |
| Kalapácsos malom | Hatás | Durva köszörülés, újrahasznosítás, rostos | 1 mm – 5 mm | Alacsony vagy közepes |
| Golyós malom | Kopás és hatás | Ásványok és fémek finom köszörülése | 10-100 mikron | Alacsony |
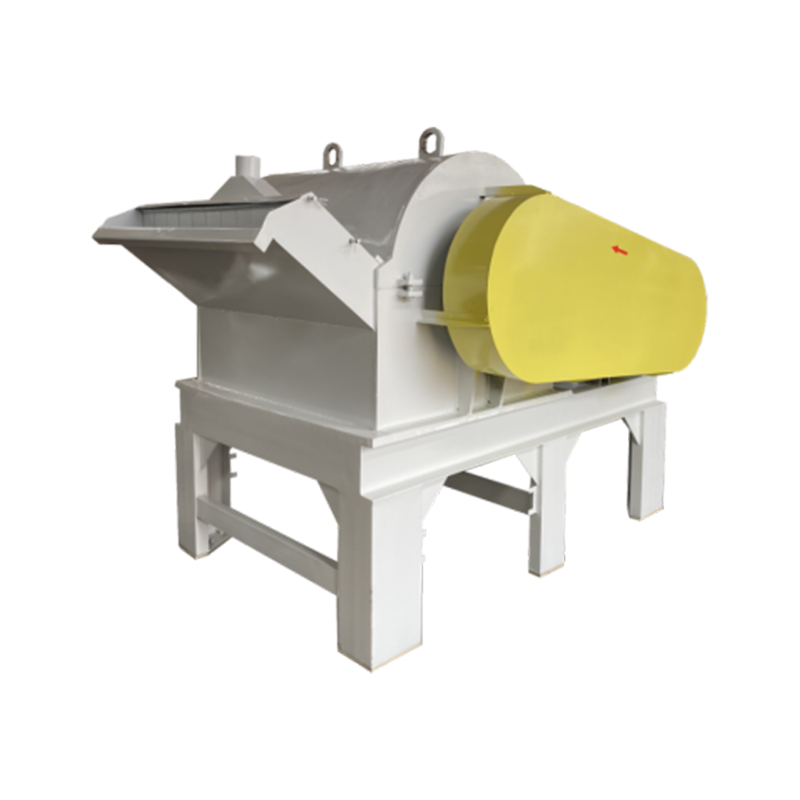
A műanyagok újrahasznosításához gyakran kalapácsos malmot használnak a törmelék zúzására, mielőtt a tárcsás malom porrá finomítja. A tárcsás malom az utolsó részecskeszabályozási szakasz igáslója. A nem túl kemény műanyagok esetében biztosítja a szűk részecskeeloszlást, amely szükséges a rotációs formázáshoz és a mesterkeverék-alkalmazásokhoz.

A megfelelő lemezkészlet és pengeanyag kiválasztása
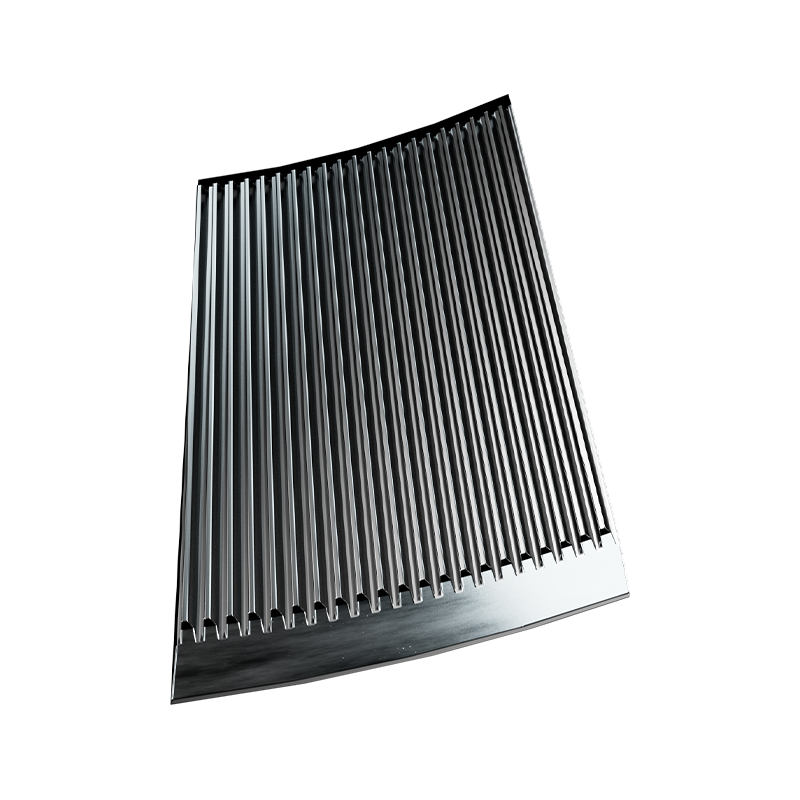
A tárcsák a tárcsás malom legkritikusabb alkatrészei. Geometriájuk meghatározza a köszörülési hatást, anyaguk pedig a kopási élettartamot. PVC és PE esetén a tárcsákat általában nagy keménységű ötvözött acélból öntik. A tárcsa mintázata lehet duplafogú, integrált vagy nagy tárcsa alakú rotor.
Ha koptató anyagokat, például üveggel töltött műanyagokat dolgoz fel, edzett ötvözött acélkorongokra van szüksége, amelyek ellenállnak a lyukasztásnak. PVC porhoz gyakran finom fogazatú sima korongot használnak. A kétfogú tárcsa gyakori választás nagy nyírási köszörüléshez műanyag alkalmazásokban. A PVC nagy tárcsa alakú rotor egy másik lehetőség a nagy kapacitású PVC-csiszoláshoz.
A lemezek cseréje folyamatos költséget jelent. A várható élettartamról órákban és a csere költségéről érdeklődjön a szállítónál. A saját lemezeket gyártó gyár, például egy forrásgyár, gyakran jobb árat és gyorsabb hozzáférést biztosít a pótalkatrészekhez.
Gyártási vonal szempontjai
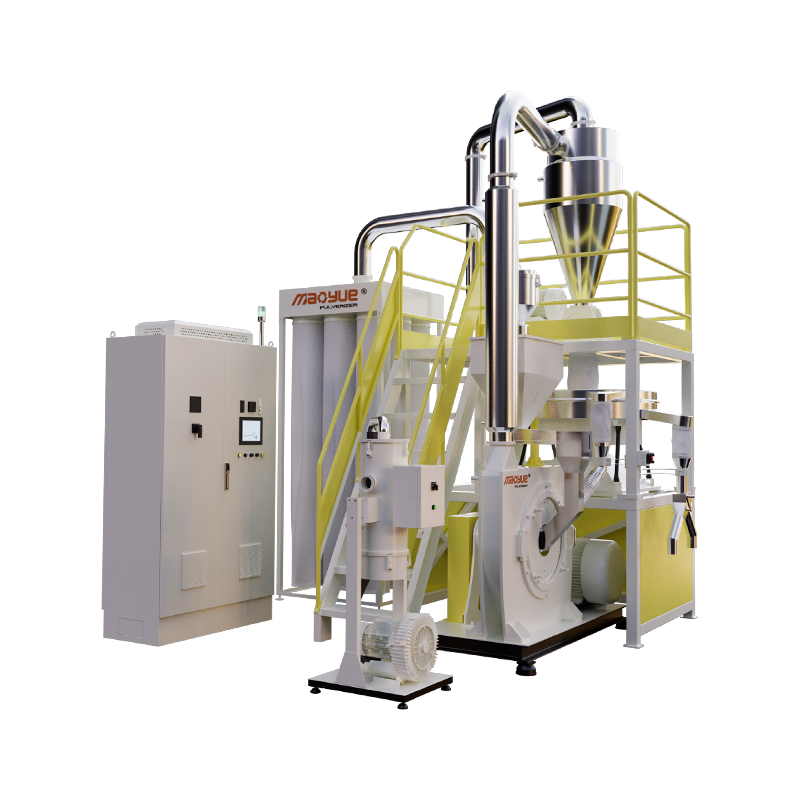
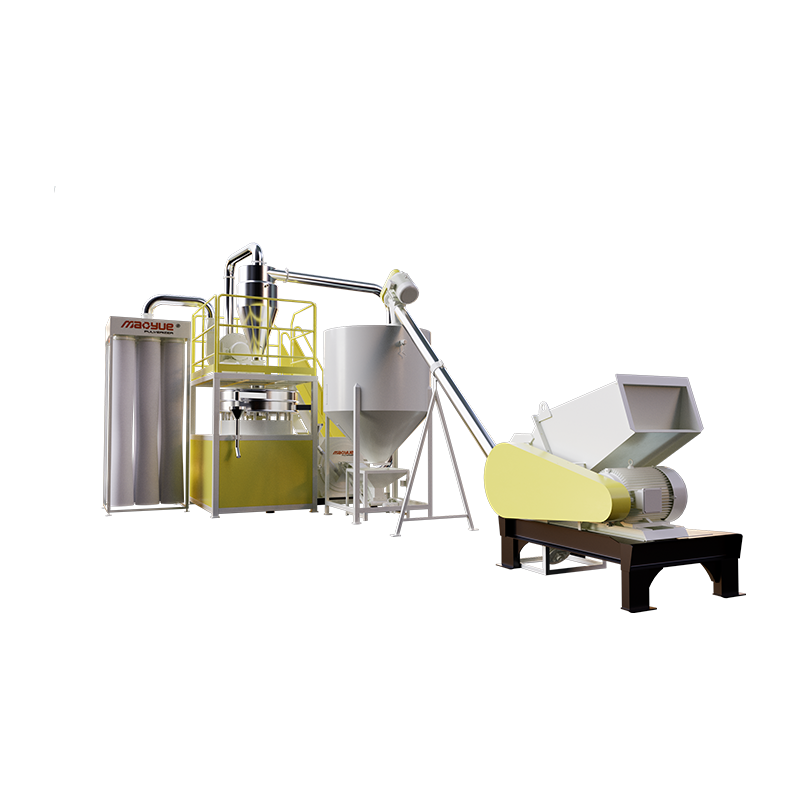
A tárcsás maró általában nem önálló egység. Egy komplett zúzó- és porlasztósor részeként kerül beépítésre. A sor jellemzően egy zúzógépet, egy tárcsás malmot, egy ciklonleválasztót és egy porgyűjtő rendszert tartalmaz. Ha műanyaghulladékot dolgoz fel, szükség lehet egy szállítószalagra és egy granulátorra is.
A teljes megoldáshoz megtekintheti a penge típusú aprító és porlasztó gyártósor , amely egy zúzógépet és egy porlasztót integrál. A durvább és nehezebb anyagokhoz jobb a kalapács/ütő típusú zsinór. Annak eldöntése, hogy teljes gépsorra vagy csak egy önálló tárcsás malomra van szüksége, a meglévő berendezésektől és a végső porspecifikációtól függ.
Vásárlási szempontok: tűréshatárok, költségek és szolgáltatás
Az árajánlatok összehasonlításakor keresse meg írásban a következő részleteket.
- Világos kimeneti specifikáció . A szállítónak meg kell adnia a várható részecskeméret-eloszlást és a kapacitást kg/h-ban az adott anyagra vonatkozóan.
- Motor teljesítmény és feszültség . Ellenőrizze a telepített áramellátást és azt, hogy a gép működik-e a helyi feszültségen és frekvencián.
- A kopó alkatrészeket tartalmazza . Érdeklődjön, hogy az induló ár tartalmaz-e egy tárcsát, vagy külön kell-e alkatrészt rendelni.
- Szállítási idő . A házon belüli megmunkálású forrásgyár általában világos gyártási ütemtervvel rendelkezik.
- Értékesítés utáni támogatás . Ellenőrizze, hogy a gyártó kínál-e távoli hibaelhárítást, pótalkatrész-szállítást és helyszíni telepítést.
Mivel a tárcsás malom hosszú távú befektetés, a teljes birtoklási költség többet jelent, mint a kezdeti ár. A gyengébb minőségű lemezeket használó gép elsőre olcsónak tűnhet, de az állásidő és a csereköltségek gyorsan lerontják ezt a megtakarítást. Egy 30 éves, saját megmunkálóműhellyel rendelkező gyár megbízhatóbb kopóalkatrész-ellátást tud nyújtani. A PE rotomolding por 500 modell nagy áteresztőképességgel és stabil működéssel készült, ami azt a fajta robusztus tervezést tükrözi, amelyet keresnie kell.
A végső döntés meghozatala
Kezdje az anyag és a kívánt porjellemzők meghatározásával. Ezután futtasson egy egyszerű tesztet egy szállítóval, hogy megbizonyosodjon arról, hogy a tárcsás maró megfelel-e a specifikációnak. Ha több polimert dolgoz fel, egy sokoldalú szobahőmérsékletű tárcsás malom lehet a legjobb befektetés. Ha csak PVC-t dolgoz fel, akkor a kopásálló tárcsákkal ellátott PVC tárcsás malom hatékonyabb lesz.
Ne feledje, hogy a tárcsás maró egy precíziós szerszám. Teljesítménye a megfelelő adagolástól, a lemez rendszeres karbantartásától és a helyes sebesség-beállításoktól függ. Mindig kérjen referencialistát az Ön iparágában lévő ügyfelekről. Ez a legjobb bizonyíték arra, hogy a gép képes kezelni az anyagát. Ha ezekre a gyakorlati pontokra összpontosít, elkerülheti a gyakori buktatókat, és olyan tárcsás malmot választhat, amely évekig megfelel a gyártási folyamatának.