

 中文简体
Ha a műanyagpor hétfőn stabil hidat képez a garatban, kedden pedig elárasztja a csavart, akkor folyóképességi, nem gépi probléma van. Ugyanaz a porlasztó készíthet egy adagot, amely tisztán ürül ki, és a következő adagot, amely lefagy, következetlen adagolást, hullámzást és selejt alkatrészeket okozva. A gyakorlatban a por folyékonysága az a tulajdonság, amely eldönti, hogy a későbbi folyamat zökkenőmentesen fut-e, vagy leáll a kézi leütéshez. Ez az útmutató elmagyarázza, mit jelent a folyóképesség, mely változókat kell szabályoznia, és mire kell figyelni, amikor a porlasztót szabadon folyó porra értékeli.
Mit jelent valójában a por folyóképessége
Ellentétben a sűrűséggel vagy a részecskemérettel, a folyóképesség nem az anyag egyetlen belső tulajdonsága. Ez egy származtatott tulajdonság, amely leírja, hogy a por hogyan viselkedik ömlesztett egységként a berendezés adott körülményei között. Egy nagy silóban jól folyó por egészen másképp tud viselkedni egy kis vibrációs adagolóban. Ezért a tapasztalt processzorok a folyékonyságot rendszertulajdonságként kezelik: anyag plusz felszerelés plusz környezet.
A műanyag porításnál olyan por előállítása a cél, amely egyenletesen táplálkozik, a tartályok áthidalás nélkül ürülnek, és az anyag csavarokon, csöveken és matricákon keresztül hullámzás nélkül halad el. Ha ragadós, agglomerált tételeket lát, akkor folyóképességi hibát lát. A kijavítás első lépése a mögöttes tényezők megértése. Ha mélyebbre szeretné tekinteni a gép oldalát, tekintse meg a mi oldalunkat mi az a műanyag porlasztó áttekintése.
Tényezők, amelyek elősegítik a por áramlását a műanyag porlasztásban
A hőre lágyuló műanyagok porrá történő feldolgozásakor a következő tényezők számítanak leginkább.
Részecskeméret-eloszlás (PSD)
A PSD az áramlás legerősebb előrejelzője. A D50 körüli szűk eloszlás csökkenti a finom részecskék számát, amelyek kitöltik a nagyobb részecskék közötti hézagokat, és növelik a belső súrlódást. Ha a D90/D50 arány túl magas, akkor széles eloszlás érhető el túlzott finomsággal, ami növeli a kohéziót és áramlási elzáródást okoz. Ha porlasztót vásárol, kérjen reprezentatív PSD-görbét. A rotációs öntési és mesterkeverék-alkalmazások esetében a szűk, 2,0 és 3,0 közötti tartomány praktikus cél.
Részecske alakja és felületi textúrája
A szabálytalan, pelyhes részecskék összekapcsolódnak és ellenállnak az áramlásnak. A gömb alakú vagy lekerekített részecskék szabadabban mozognak. A kiegyensúlyozott penge- és tárcsakialakítás kisebb oldalarányú részecskéket hoz létre, csökkentve a mechanikai reteszelést. Ezenkívül az érdes felület növeli a súrlódási ellenállást, míg a sima felület csökkenti. Ezért számít a köszörülési mechanizmus kiválasztása.
Nedvesség és hőmérséklet
A felületi nedvesség folyékony hidakat hoz létre a részecskék között, drámaian növelve a kohéziót. Már a víz 0,1%-ról 0,3%-ra való kis változtatása is ragacsos masszává alakíthatja a szabadon folyó port. A hőmérséklet a hőre lágyuló műanyagokra is hatással van: ha a malom felforrósodik, a por meglágyul, összehegeszthet, és elveszítheti folyását. Éppen ezért a környezeti hőmérsékleten folyékony nitrogén nélküli őrlés jelentős előnyt jelent a PA és PP anyagoknál.
Elektrosztatikus töltés
A műanyag porok szigetelők és könnyen felveszik a statikus töltést. Az ellentétes töltésű részecskék magukhoz vonzzák, aggregátumokat képeznek, és a fémfelületekhez tapadnak. A földelt berendezések, a megfelelő antisztatikus kialakítás és a megfelelő forgórész-fordulatszám elnyomhatja ezt a hatást.
A por áramlásának mérése
Nem tudod kezelni azt, amit nem mérsz. A szabványosított tesztek segítségével összehasonlíthatja porát az elfogadási kritériumokkal, és értelmesen meghatározhatja a felszerelést.
| módszer | Mérés | Szabadon folyó tartomány | Gyakorlati megjegyzés |
|---|---|---|---|
| Nyugalmi szög | Cölöpszög kiöntés után | 25-35 fok | Egyszerű, de érzékeny az esési magasságra |
| Hausner-arány | Megcsapolt térfogatsűrűség / levegőztetett térfogatsűrűség | Kevesebb, mint 1,25 | Jó indikátor a tartályokban és garatokban lévő porokhoz |
| Carr Index | (Fúrós – Levegőztetett) / Koppintott x 100 | kevesebb, mint 20% | Gondos koppintási protokollt igényel |
| A nyílás áramlási sebessége | Tömegáram egy meghatározott nyíláson keresztül időnként | Közvetlenül mérve | A legreprezentatívabb a csavaros előtolású vezetékek esetében |
A nyugalmi szög gyors minőségi ellenőrzést ad. A Hausner-arány és a Carr-index hasznos rangsort ad a garat kialakításához. A nyílás áramlása megmutatja, hogy az anyag ténylegesen hogyan fog átjutni egy csavaron vagy szelepen. A beszerzéshez kérje mindhármat ugyanazon a poron, amelyet feldolgozni szeretne. Hasonlítsa össze az eredményeket a fenti szabadon folyó tartományokkal, és használja az adatokat az elfogadási teszt részeként.
Hogyan javítja a berendezéstervezés a por áramlását
A megfelelő porlasztó nem csak csökkenti a szemcseméretet. Ez irányítja a teljes részecskepopulációt és a hőtörténetet. Itt vannak azok a tervezési jellemzők, amelyek közvetlenül javítják az áramlást:
- Állítható tárcsasebesség és hézag — A szélesebb rés durvább port eredményez, amely lehet, hogy jobban folyik, de nem felel meg a folyamat követelményeinek. A szűkebb rés finomabb port eredményez, de több finom por keletkezhet. Ennek az egyensúlynak a hangolása elengedhetetlen.
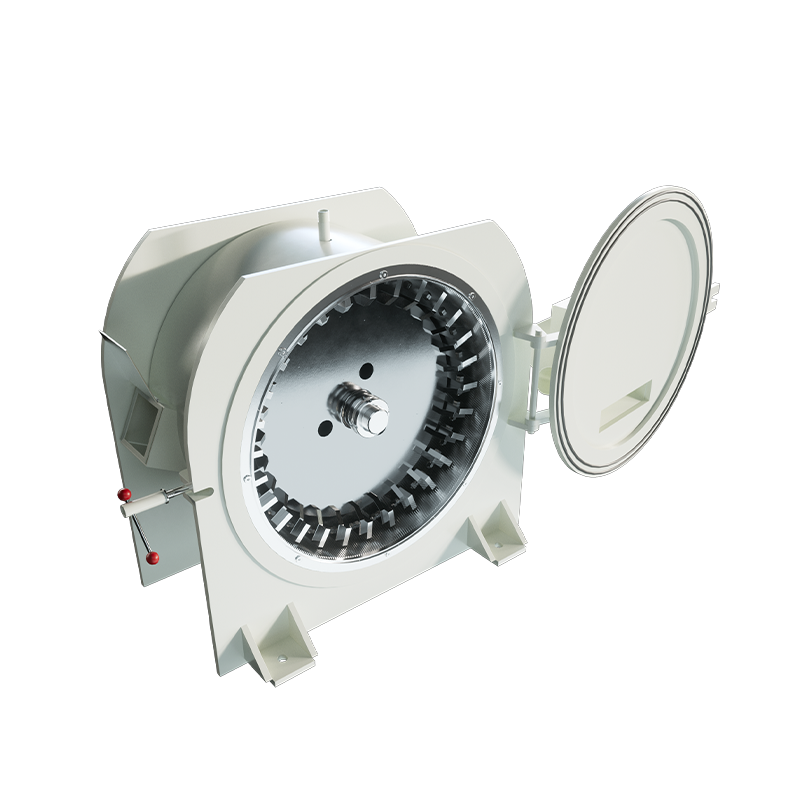
- Kopásálló ötvözött acél pengék és tárcsák — A kopott szerszámok egyenetlen részecskeformákat és felesleges finomszemcséket hoznak létre, tönkretéve az áramlási konzisztenciát. Az edzett alkatrészek megtartják geometriájukat, így sok tonnáig stabilan tartják a PSD-t.
- Hőmérséklet szabályozás — A környezeti hőmérsékleten történő porítás megakadályozza a hővel összefüggő agglomerációt anélkül, hogy folyékony nitrogénre lenne szükség. Ez különösen értékes a PP és PA esetében, ahol a kriogén őrlés költséget és bonyolultságot növel.
- Levegő osztályozás vagy integrált szűrés — A túlméretezett és ultrafinom frakciók eltávolítása a kilépő áramból megfeszíti a PSD-t és közvetlenül javítja az áramlást.
Például PA vagy PP feldolgozásakor egy környezeti hőmérsékletű őrlő, amely nem támaszkodik folyékony nitrogénre, csökkenti a működési költségeket, miközben olyan port állít elő, amely a felhasználás helyén szabadon folyó marad. A rotációs fröccsöntés során a nagy egyenletességű kimenet az, ami azt mondja, hogy a por egyenletesen kitölti a formát, és tisztán bontja ki.
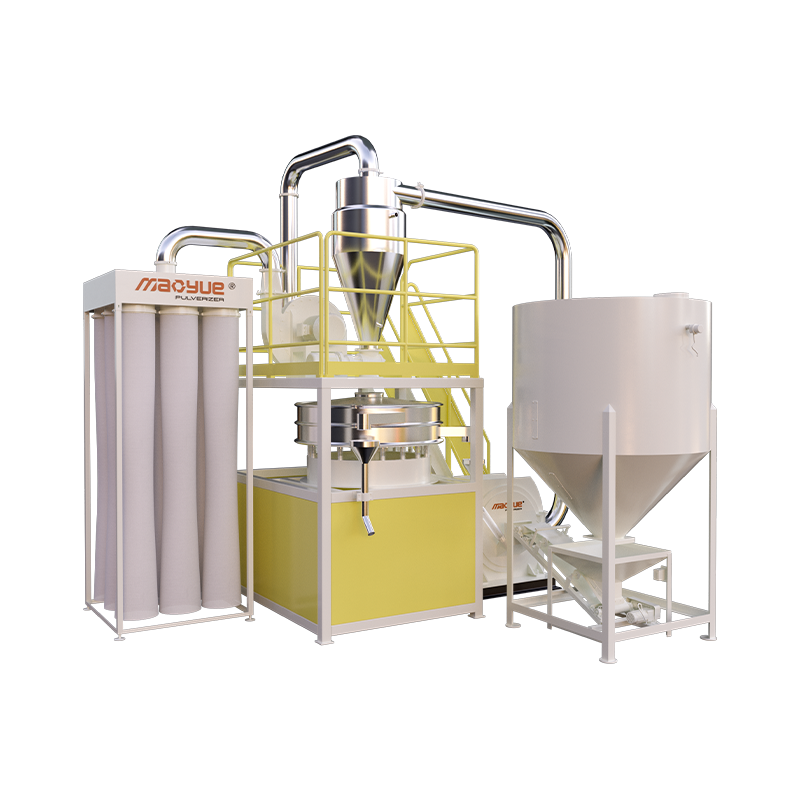
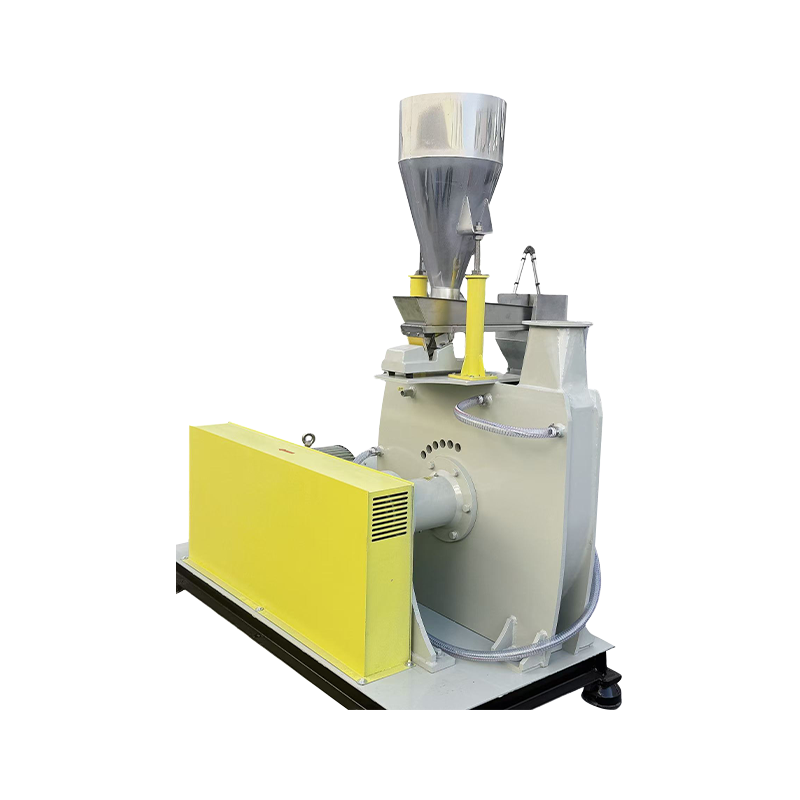
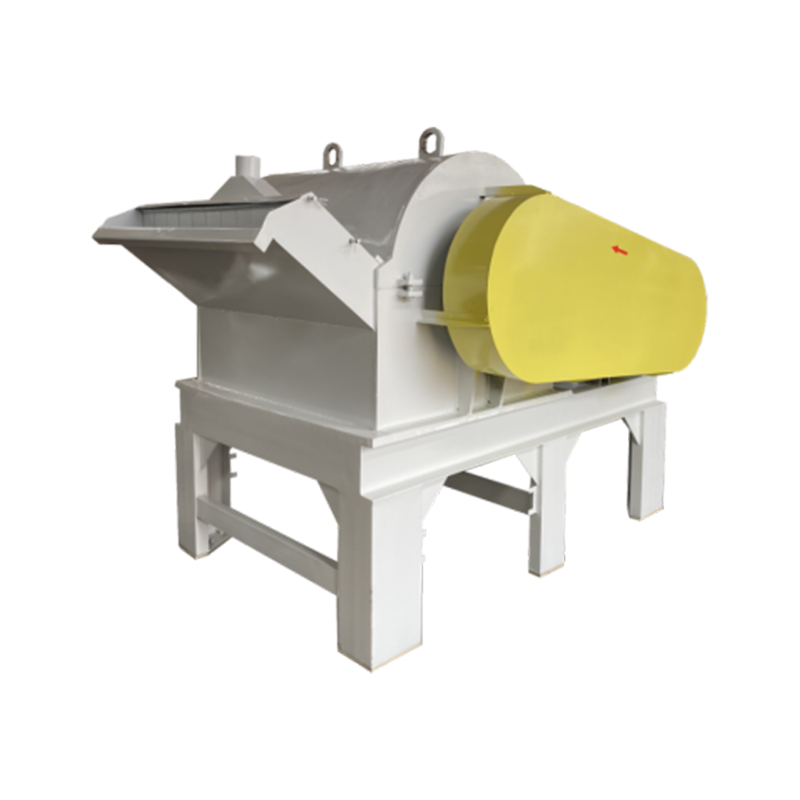
 Környezeti hőmérsékletű PA/PP porlasztó folyékony nitrogén nélkül Ez a porlasztó a PA-t és a PP-t környezeti hőmérsékleten dolgozza fel, kiküszöbölve a folyékony nitrogén költségeit, miközben szabadon folyó port állít elő. Hatékony csiszolókorongja és szabályozott hőmérséklete megakadályozza a degradációt és az olvadék tapadását, így költséghatékony kis és közepes méretű műveletekhez. Termék megtekintése →
Finom PVC-porok: különleges eset
A PVC porlasztásának megvannak a maga folyóképességi kihívásai. A cél gyakran egy nagy felületű finom por, amely eleve jobban kohéziós. Ugyanakkor a PVC lebomlik, ha az őrlési zóna túlmelegszik. A finom por porlasztónak ki kell egyensúlyoznia a keskeny PSD-t a szabályozott hőmérséklettel, hogy a por folyjon. Keressen olyan gépet, amely nagy hatékonyságú, nagyobb rotorral rendelkező csiszolótárcsát kínál, mivel ez segít gyorsan kiüríteni az anyagot és elkerülni a túlmarást.
Amikor a rendszer a megfelelő részecskepopulációt állítja elő, egy port kapunk, amely eltömődés nélkül átfolyik a ciklonon a zsákházba, ahol a folyóképesség a legfontosabb.
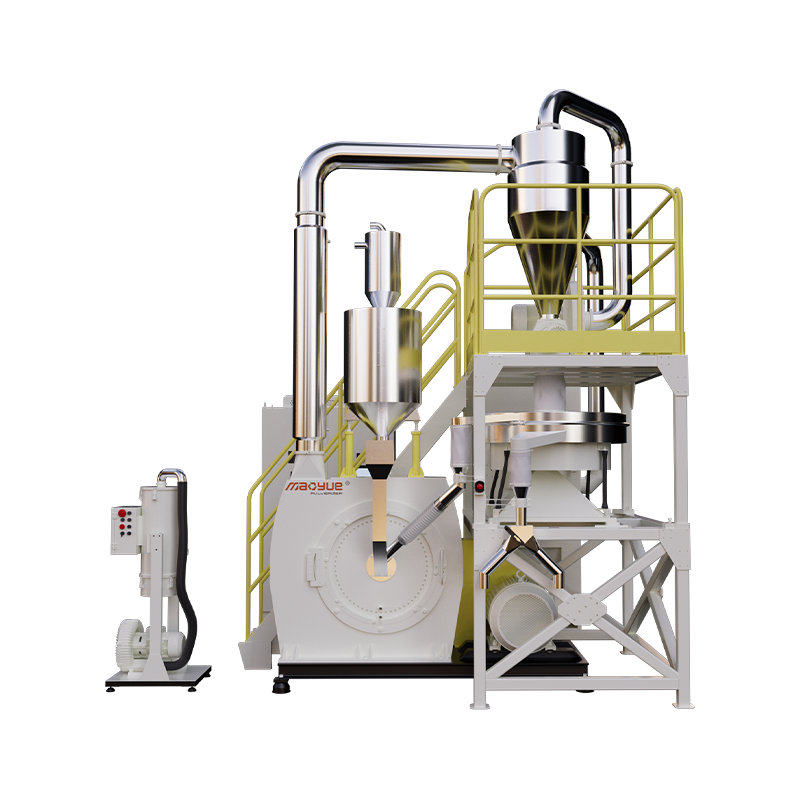
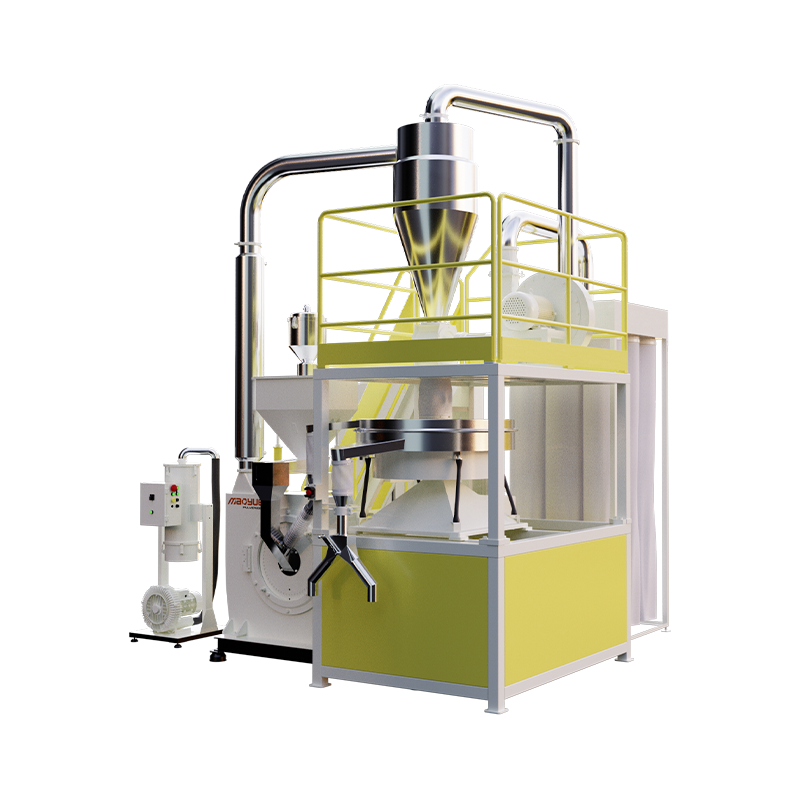
 Nagy kapacitású PVC finompor porlasztó nagyléptékű újrahasznosításhoz A nagy teljesítményű PVC-újrahasznosításra tervezett 900 mm-es porlasztó akár 1300 kg/h teljesítményt is képes leadni tartós, 1500-2200 órán át tartó ötvözettárcsákkal. A kétkörös hűtés és rezgéscsillapítás stabil, színstabil port biztosít még 24 órás folyamatos üzemben is. Termék megtekintése →
Mit kell ellenőrizni, mielőtt porszívót vásárol
Amikor összehasonlítja a porlasztógyártók árajánlatait, használja a következő ellenőrzőlistát, hogy elkerülje, hogy csak az ár alapján döntsön. A kiválasztási tényezők tágabb összefüggéseiért olvassa el a mi műanyag porlasztó útmutató .
- Kérjen PSD-jelentést a tényleges anyaghoz a megcélzott kapacitáson. Nézd meg a D50-et, D90-et és a fesztávot.
- Kérjen folyékonysági vizsgálatot a kapott poron. Egy olyan beszállító, amely képes a nyugalmi szögre és a Hausner-arányra vonatkozó adatokkal szolgálni, azt mutatja, hogy megérti a downstream következményeket.
- Vizsgálja meg a csiszoló alkatrészeket — A pengék és tárcsák edzett ötvözött acélból készültek? Mennyi a várható élettartam tonnában? Mennyi a csere költsége?
- Ellenőrizze a hőteljesítményt — A gép szabályozza a csapágy és a kamra hőmérsékletét? Hőérzékeny anyagok esetén környezeti hőmérsékleten működik?
- Nézd meg az átviteli stabilitást — Az első adagnál túlcsiszoló, majd később alácsiszoló gép mozgó folyóképességi szabványt ad. Kérjen kapacitásgaranciát tűréshatárral, például ±5% a D90-nél.
A nagy egyenletességű rotációs formázópor jó teszteset. Ha a berendezés stabil, egyenletes részecskepopulációt produkál, kevesebb termékpazarlást és több ismételhető ciklusidőt fog látni.
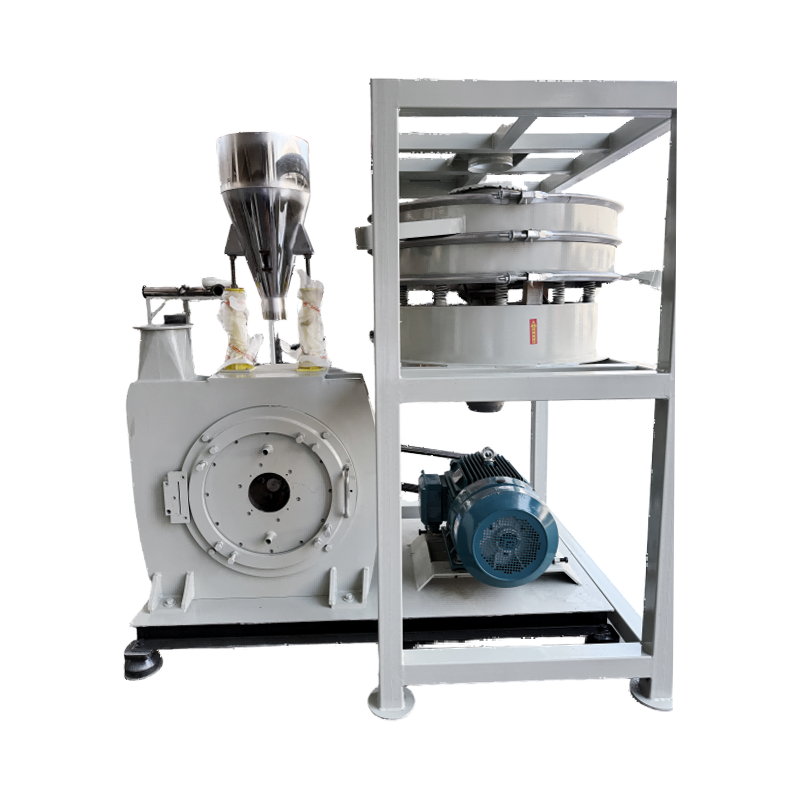
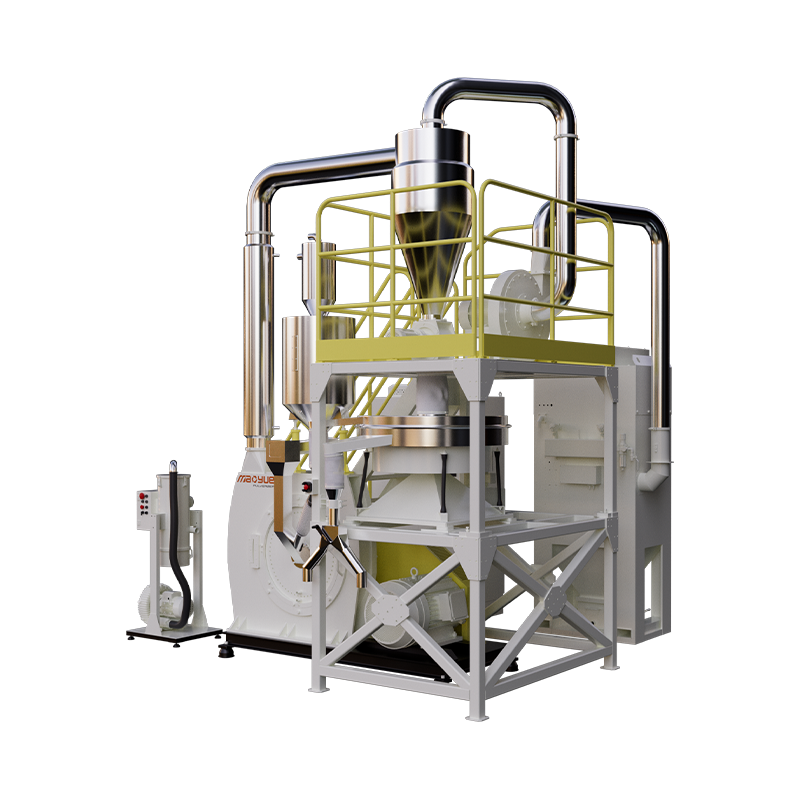 Nagy egyenletességű PE forgóformázó porlasztó nagyüzemi gyártáshoz Ez a 800-as modellű porlasztógép, amelyet rotációs öntéshez terveztek, 600-1500 kg/h sebességet produkál 20-100 mesh szemcsemérettel. A precíziós köszörülésű DC53 tárcsák szűk részecskeeloszlást biztosítanak, csökkentve a termékhibákat, például az érdes felületeket és az egyenetlen vastagságot. Termék megtekintése →
A por folyékonysága közvetlen hatással van a termelés üzemidejére, a termék minőségére és a folyamatbiztonságra. Ez nem egy kozmetikai mérőszám; ez a különbség a kiürülő siló és a kalapácsra szoruló siló között. Ha megérti, hogy miért nem működik az áramlás, hogyan mérhető, és mely berendezések funkciói akadályozzák meg, meghatározhat egy olyan porlasztót, amely egyenletes, szabadon folyó port szállít – nem csak egy kisebbet.
Amikor értékeli következő gépét, használja az itt leírt teszteket és tartományokat elfogadási alapként, és győződjön meg arról, hogy a szállító bizonyítani tudja, hogy berendezése megőrzi ezt a teljesítményt a tárcsa- és pengekészlet élettartama alatt.