

 中文简体
Bevezetés: A forgóformázás a porral kezdődik, nem csak a formával
A jó forgóformázott termék nem akkor kezdődik, amikor a forma forogni kezd. A por elkészítésével kezdődik.
A forgóformázásnál a PE-por nem egyszerűen a „minél finomabb, annál jobb”. A pornak egyenletesen kell adagolnia, és megfelelően kell mozgatnia, szét kell oszlatnia, melegítenie, megolvadnia és meg kell olvadnia, miközben a forma forog, végül egységes és stabil termékfalat képez. Ezért a por minősége közvetlenül befolyásolhatja a forgóformázás teljesítményét és a termék konzisztenciáját.
A forgóformázásra alkalmas PE-por általában a következőket igényli:
-
Folyékonyság
-
Térfogatsűrűség
-
Részecskeméret és szemcseméret-eloszlás
-
Részecskemorfológia
-
Por hőmérséklete
-
Takarmányozási stabilitás
-
Kompatibilitás a végső alkalmazással
Ezért a rotációs porgyártás célja nem egyetlen paraméter követése, hanem az alapanyagnak, a forgóformázási folyamatnak és a végtermék követelményeinek megfelelő por előállítása.
Ez egyben a Mao Yue PE-porító megoldásainak kiindulópontja is: értse meg a tényleges anyagot, a megcélzott porszükségletet és a végső alkalmazást, majd határozza meg a megfelelő PE-porítót és a támogató konfigurációt.
Mitől lesz jó egy rotációs formázópor?
Egy jó PE rotációs por nem értékelhető egyetlen szám vagy paraméter alapján.
Az adagolás, a formabetöltés, a forgatás és a melegítés során nyújtott teljesítményét többféle portulajdonság együttes hatása határozza meg.
Ezért a „finomabb” por vagy bármely tulajdonság magasabb értéke nem feltétlenül jelenti azt, hogy a por alkalmasabb rotációs formázásra.
Az ideális rotációs formázópor az, amely ésszerű egyensúlyt biztosít a folyóképesség, a részecskeméret, a térfogatsűrűség, a hőmérséklet és a stabilitás között, miközben megfelel a nyersanyagnak, a berendezésnek, a feldolgozási feltételeknek és a végső alkalmazásnak.
Folyékonyság

Folyékonyság is one of the important indicators for evaluating PE rotomolding powder.
A jó porfolyékonyság elősegíti az anyag zökkenőmentes áthaladását a garaton, az adagolóberendezésen és a szállítórendszeren. Ezenkívül segíti a por egyenletes mozgását és eloszlását, amikor a forma forog, csökkentve az olyan problémákat, mint az áthidalás, az anyagelzáródás, az instabil adagolás és a helyi felhalmozódás.
Ha a por folyékonysága gyenge, az a következőket okozhatja:
-
Instabil táplálkozás
-
Áthidalás vagy anyagelzáródás
-
Egyenetlen poreloszlás
-
Nehéz anyagszállítás
A folyóképesség azonban nem független tulajdonság. A részecskeméret-eloszlás, a részecskemorfológia, a térfogatsűrűség és a por általános állapota egyaránt befolyásolhatja a tényleges áramlási teljesítményt. Ezért a PE rotációs formázóport a tényleges anyag- és gyártási körülmények alapján kell értékelni, nem pedig egyetlen vizsgálati eredményre hagyatkozni.
Térfogatsűrűség
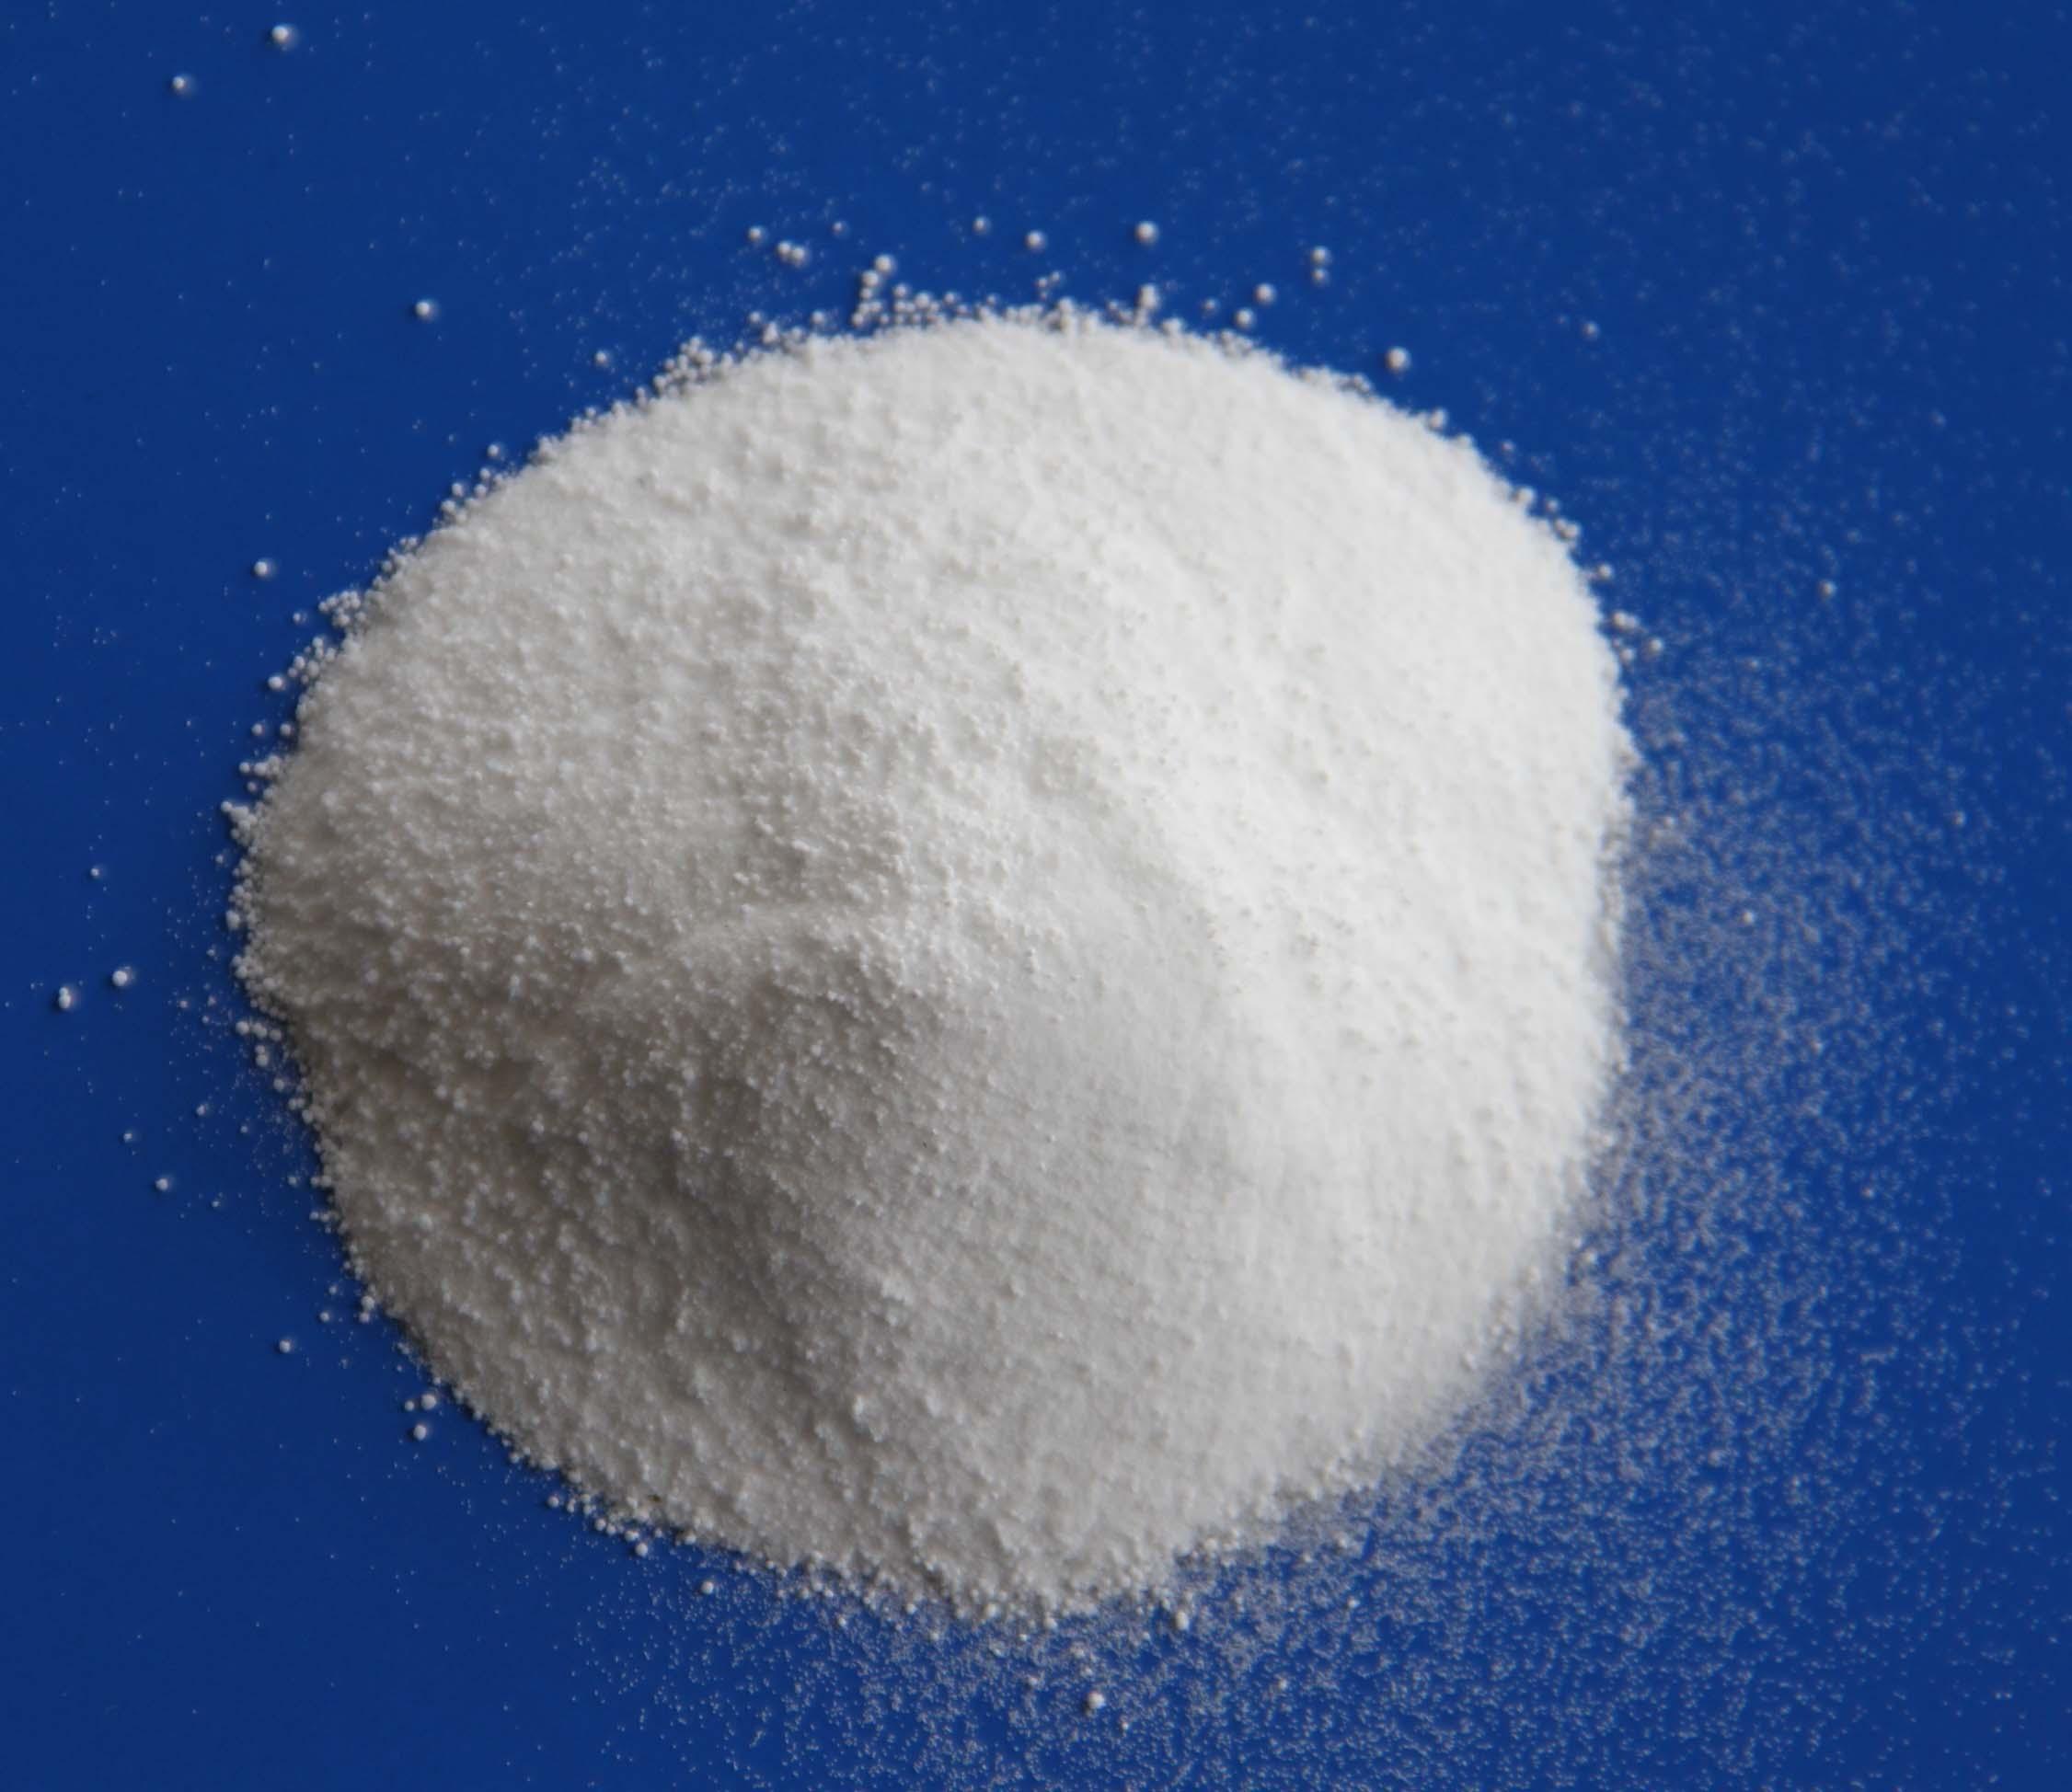
A térfogatsűrűség az egységnyi portérfogatban lévő tömeget tükrözi, és a részecskék közötti távolság is befolyásolja.
A PE rotációs formázópor esetében a térfogatsűrűség befolyásolhatja a por tárolását, szállítását, adagolását és a forma betöltését. A megfelelő térfogatsűrűség segít fenntartani a stabil anyagmozgatási és csomagolási viselkedést.
A nagyobb térfogatsűrűség azonban nem feltétlenül jobb. Ezt a szemcseméret-eloszlással, a szemcsemorfológiával, a folyóképességgel, a gyanta típusával és a végső felhasználással együtt kell figyelembe venni.
Ezért a tényleges gyártás során nem a lehetséges térfogatsűrűség elérése a cél, hanem az ésszerű térfogatsűrűség elérése, amely megfelel a por jellemzőinek és a forgóformázási folyamatnak.
Részecskeméret-eloszlás

A szemcseméret az egyik fontos mutató a PE rotációs formázópor értékelésénél, de nem ez az egyetlen.
A durva részecskék nagy aránya befolyásolhatja a por olvadását és a felületképzést, míg a túlzott mennyiségű ultrafinom részecskék növelhetik a port, és befolyásolhatják a folyékonyságot és a csomagolási viselkedést.
Ezért a rotációs formázóporgyártás középpontjában nem a finomabb por mindenáron való törekvése áll, hanem a stabil és ésszerű részecskeméret-eloszlás elérése, amely alkalmas a végső felhasználásra.
Egyes iparági hivatkozások körülbelül 150–500 μm-es részecskeméret-tartományt sorolnak fel a PE rotációs formázóporhoz. A tényleges célt azonban a gyanta típusa, a berendezés, a forma, a feldolgozási körülmények és a végtermék alapján kell meghatározni.
Más szóval, a megfelelő részecskeméret-eloszlás fontosabb, mint a kisebb részecskék egyszerű keresése.
Részecskemorfológia
Még akkor is, ha két PE-por hasonló részecskeméretű, a tényleges feldolgozás során eltérően teljesíthet. Az egyik fontos ok a részecskék morfológiája.
A részecskék alakja, a felület állapota és a szabályosság mértéke befolyásolhatja a por áramlását, a tömörödést és a forma forgásának mozgását. A megnyúlt, éles, érdes vagy erősen szabálytalan részecskék eltérő áramlási jellemzőket mutathatnak, mint a tömörebb és egyenletesebb részecskék.
Ezért a részecskeméret önmagában nem használható a forgóformázó por értékelésére.
A részecskeméret határozza meg, hogy „mekkorák a részecskék”, míg a részecskék morfológiája befolyásolja, „hogyan mozognak”. Mindkettőt együtt kell figyelembe venni a por tényleges feldolgozási teljesítményének értékelésekor.
Porhőmérséklet és feldolgozási stabilitás
A hőmérséklet kulcsfontosságú tényező, amelyet ellenőrizni kell a nagy sebességű PE-porítás során.
A PE egy hőre lágyuló anyag. A porítási folyamat során a nagy sebességű mozgás és a súrlódás folyamatosan hőt termel. Ha a hőmérséklet túl gyorsan emelkedik vagy túl magas lesz, az anyag meglágyulhat, megtapadhat vagy összetapadhat, ami befolyásolja a por minőségét, a kimenetet és a folyamatos működési stabilitást.
Ezért a hűtőrendszer fontos része a PE porlasztási megoldásnak. A tényleges hűtési módot az anyag típusa, a cél szemcseméret, a teljesítmény, a működési idő és a berendezés konfigurációja alapján kell kiválasztani.
A Maoyue a tényleges gyártási igényeknek megfelelően konfigurálhatja a léghűtést, a vízhűtést vagy a kombinált levegő-víz hűtést, segítve a hőmérséklet-emelkedés szabályozását a porítás során, és támogatja a stabil PE-porgyártást.
Hogyan készül a PE forgóformázó por?
A kiváló minőségű PE forgóformázó por gyártása nem csupán a PE anyag finomabbá tétele. Ez egy teljes folyamat, amely több szakaszban összehangolt irányítást igényel.
Egy tipikus gyártási folyamat a következő:
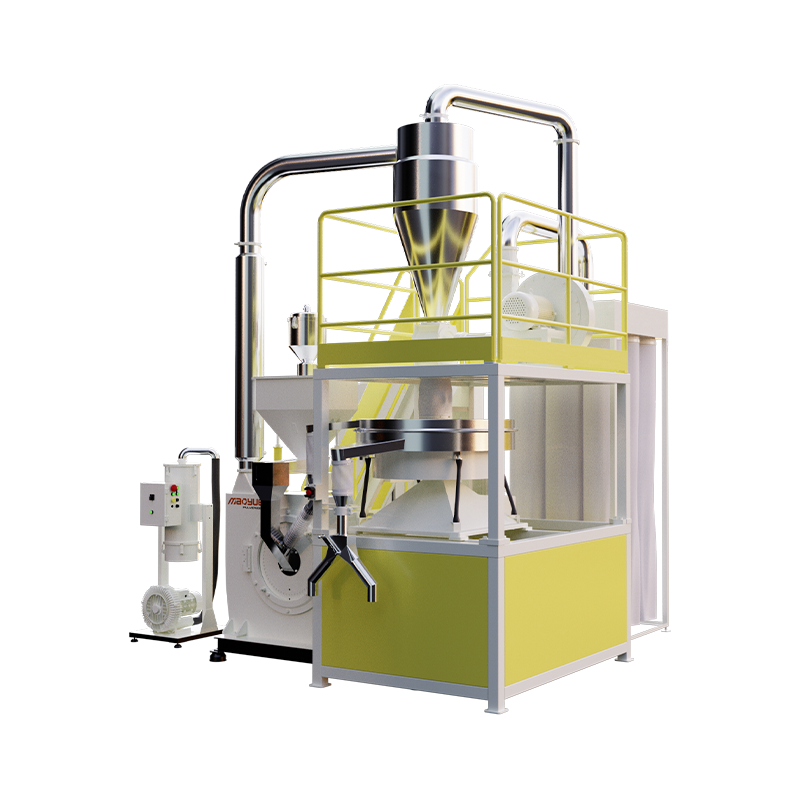
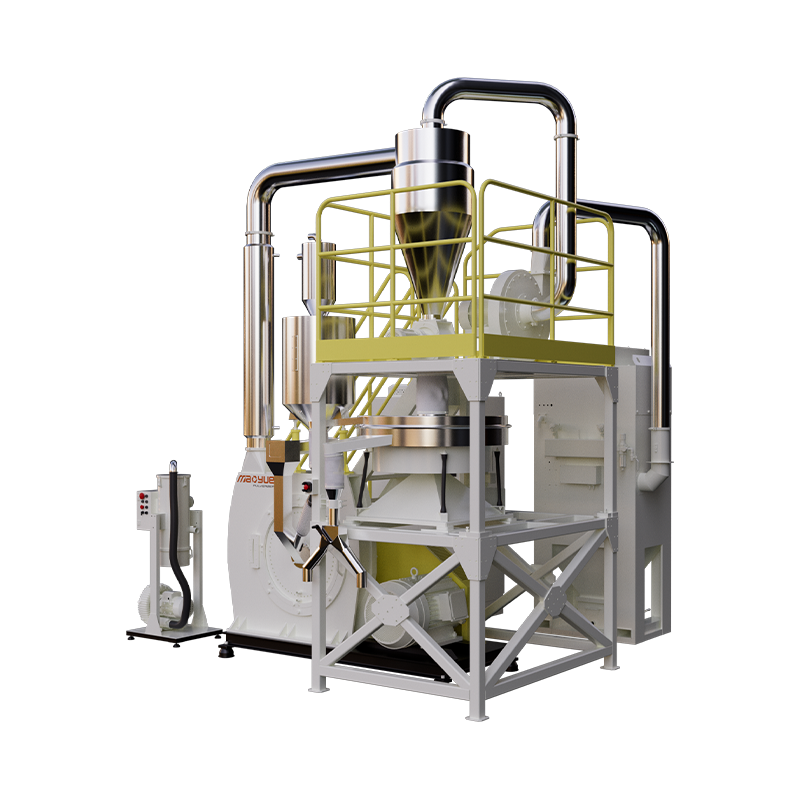
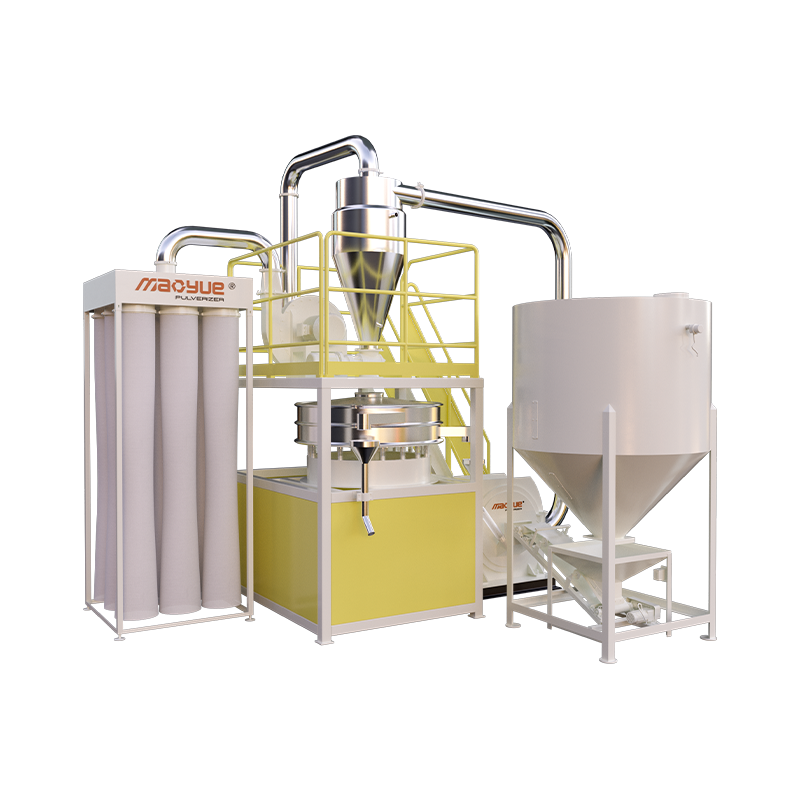
Etetés → Porlasztás → Hűtés → Szitálás → Porgyűjtés
A stabil etetés befolyásolja a kimeneti és porlasztási feltételeket. A porítás határozza meg a részecskeméretet és a szemcseméret-eloszlást. A hűtés szabályozza a hőmérséklet emelkedését a feldolgozás során. A szitálás segít ellenőrizni a por specifikációit, míg a porgyűjtés befolyásolja a későbbi szállítást és felhasználást.
Ezért a végső por minősége a teljes gyártási rendszertől függ, nem csak a porítási szakasztól.

Stabil etetés

A stabil takarmányozás a folyamatos PE porgyártás alapja.
A túl gyors adagolás növelheti a berendezés terhelését és a hőmérséklet emelkedését, míg a túl lassú vagy jelentős ingadozásokkal járó adagolás csökkentheti a teljesítményt és befolyásolhatja a porítási körülményeket.
Ezért az adagolórendszert az anyagjellemzőkhöz, a célteljesítményhez és a porlasztó konfigurációjához kell igazítani, biztosítva, hogy az anyag folyamatosan és egyenletesen kerüljön be a porlasztókamrába a stabil termelés támogatása érdekében.
Porzó és állítható tárcsarés

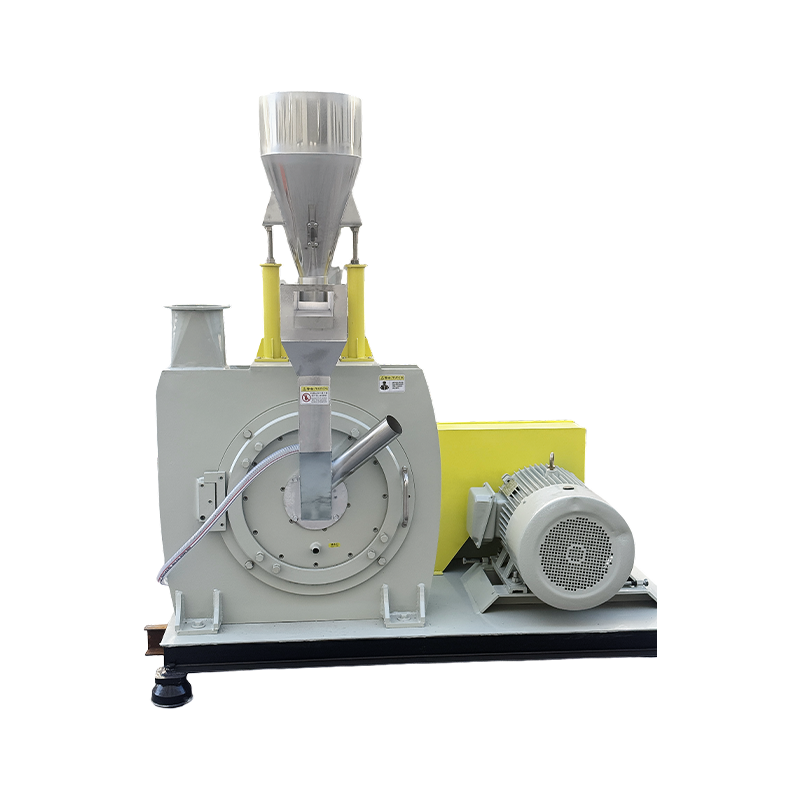
A porlasztó a PE-granulátum vagy az előkezelt PE-anyag porrá történő feldolgozásához használt központi berendezés, de a porítás célja nem egyszerűen a szemcseméret csökkentése.
A stabil porítási folyamatnak egyensúlyban kell lennie a részecskemérettel, a szemcseméret-eloszlással, a részecskemorfológiával, a kimenettel, a hőmérséklettel és a por stabilitásával. Ezen tényezők közül a tárcsa munkaköze fontos beállítási paraméter, amely befolyásolja a por finomságát és a kibocsátást.
Általánosságban elmondható, hogy a kisebb tárcsarés finomabb por előállítását segíti elő, míg a nagyobb rés alkalmasabb durvább célszemcsemérethez vagy nagyobb teljesítményhez.
Nincs azonban rögzített „optimális rés”, amely minden PE-anyagra vonatkozna. A tényleges paramétereket az anyagjellemzőknek, a cél szemcseméretnek és a kimeneti követelményeknek megfelelően kell beállítani.
Hűtés a porlasztási folyamat során

A hűtőrendszer főként a folyamatos PE-porítás során keletkező hő szabályozására szolgál, és elősegíti a stabil porítási feltételek fenntartását.
Egyes PE-alkalmazásoknál a léghűtés elegendő hőmérsékletszabályozást biztosít. Nagy teljesítményű alkalmazásoknál vagy nagyobb hőterhelésű üzemi körülmények között a vízhűtés vagy a kombinált levegő-víz hűtés erősebb hőelvezetést biztosíthat.
Ezért a hűtési módot nem szabad rögzített konfiguráció alapján kiválasztani. Meg kell határozni az anyagjellemzők, a cél szemcseméret, a teljesítmény és a tényleges működési feltételek szerint.
A végső cél a hőmérséklet-emelkedés szabályozása a feldolgozás során, valamint az anyaglágyulás, összetapadás és agglomeráció kockázatának csökkentése.
Szitálás és porgyűjtés

Porítás és hűtés után a por tovább osztályozható szitán, hogy eltávolítsuk a túlméretezett részecskéket, és elősegítsük az egyenletes részecskeméret és porminőség megőrzését.
A porgyűjtő rendszer felelős a porítási folyamat során keletkező por hatékony összegyűjtéséért és továbbításáért. Az olyan berendezések, mint a ciklonok és a porgyűjtők, együtt működhetnek a por elkülönítésében, összegyűjtésében és eltávolításában, támogatva a későbbi szállítást és felhasználást.
Ezért a rostálás és a porgyűjtés nem csak a por minőségét befolyásolja, hanem fontos szerepet játszik a teljes PE-porgyártó rendszer folyamatos működésében is.
Hogyan befolyásolja a PE porlasztó a rotációs por minőségét?
A PE porlasztó szerepe nem egyszerűen az, hogy „kisebbé tegye a műanyagot”. A berendezés kialakítása, a porítási paraméterek és a tartórendszerek mind befolyásolhatják a végső por teljesítményét.
Például a tárcsa rés befolyásolja a szemcseméretet és a szemcseméret-eloszlást, míg a porítási sebesség és a hűtőrendszer a hőmérsékletet. Az adagolórendszer befolyásolja a termelés stabilitását, míg a szitáló és porgyűjtő rendszerek a por állagát és az azt követő kezelést.
Ezért a rotációs fröccsöntési alkalmazásokhoz használt PE porlasztó kiválasztásakor a berendezést a célpor, a tényleges anyag és a gyártási követelmények alapján kell kiválasztani, nem pedig kizárólag a gép névleges teljesítményére hagyatkozni.
Még két azonos névleges kapacitású gép is eltérő poreredményt produkálhat különböző PE anyagok feldolgozásakor.
Ezért a berendezés konfigurációjának véglegesítése előtt fontos lépés a tényleges anyag tesztelése a részecskeméret, a teljesítmény, a hőmérséklet-emelkedés és a porállapot ellenőrzése érdekében.
Hogyan válasszunk PE porszívót rotációs formázóporhoz?
A PE porlasztó kiválasztásakor ne csak a gép teljesítményét vagy névleges teljesítményét nézze. Ennél is fontosabb, hogy a berendezés konfigurációját a tényleges anyag, a célpor és a gyártási követelmények alapján kell meghatározni.
Végső soron egy megfelelő PE-porítónak ésszerű egyensúlyt kell elérnie a megcélzott részecskeméret, a teljesítmény, a hőmérséklet-szabályozás és a folyamatos működési stabilitás között.

PE anyagok forgóformázó porhoz
LLDPE forgóformázó por
Az LLDPE jó rugalmasságot, ütési teljesítményt és feldolgozási alkalmazkodóképességet kínál, így széles körben alkalmazzák a forgóformázott termékekben.
A különböző LLDPE gyantaminőségek azonban eltérő tulajdonságokkal és feldolgozási jellemzőkkel rendelkezhetnek, ami szintén befolyásolhatja a porlódási viselkedésüket és a kész por állapotát.
Ezért az LLDPE porítása során meg kell határozni a megfelelő porítási paramétereket és a berendezés konfigurációját az adott nyersanyag, a cél porszemcseméret és a végtermék követelményei alapján.
HDPE forgóformázó por
A HDPE jó merevséget, vegyszerállóságot és környezeti ellenállást biztosít, így alkalmas forgóformázott termékekhez, például tárolótartályokhoz, konténerekhez és ipari alkatrészekhez, ahol fontos az anyagteljesítmény.
A különböző HDPE gyanták keménysége és feldolgozási jellemzői eltérőek lehetnek, ami szintén befolyásolhatja a porítási paramétereiket és a por teljesítményét.
A tényleges gyártás során a megfelelő PE-porítóoldatot kell kiválasztani az adott nyersanyag, a cél szemcseméret, a szükséges teljesítmény és a végső alkalmazás alapján.
Újrahasznosított PE forgóformázó por
A szűz PE-hez képest az újrahasznosított PE jellemzően összetettebb anyagösszetételű. Az összetételben, a szennyeződésekben, a nedvességtartalomban, a korábbi feldolgozási előzményekben és a kezdeti részecskeméretben mutatkozó különbségek mind befolyásolhatják a hőmérséklet-emelkedést, a kibocsátást és a por végső állapotát a porítás során.
Ezért az újrahasznosított PE-porító oldatnak nem szabad egyszerűen rögzített paramétereket követnie. A tényleges anyag tesztelése a részecskeméret, a kimenet és a feldolgozási stabilitás ellenőrzése érdekében segíthet meghatározni a megfelelő berendezés konfigurációt.
A forgóformázó por minőségének értékelése
Száraz áramlási teszt
A száraz áramlási tesztet arra használják, hogy megmérjék azt az időt, amely szükséges ahhoz, hogy egy meghatározott mennyiségű por áthaladjon egy szabványos tölcséren meghatározott vizsgálati körülmények között.
Ugyanazon vizsgálati körülmények között a rövidebb folyási idő általában jobb porfolyékonyságot jelez. A Forgóformázók Szövetsége (ARM) megfelelő vizsgálati módszereket is biztosít a forgóformázó porok folyóképességének értékeléséhez.
Ez a teszt referenciaként használható a PE rotációs formázópor áramlási teljesítményének értékeléséhez. A tényleges termelési teljesítményt azonban továbbra is olyan tényezőkkel együtt kell értékelni, mint a részecskeméret, a részecskemorfológia és a térfogatsűrűség.
Térfogatsűrűség Test
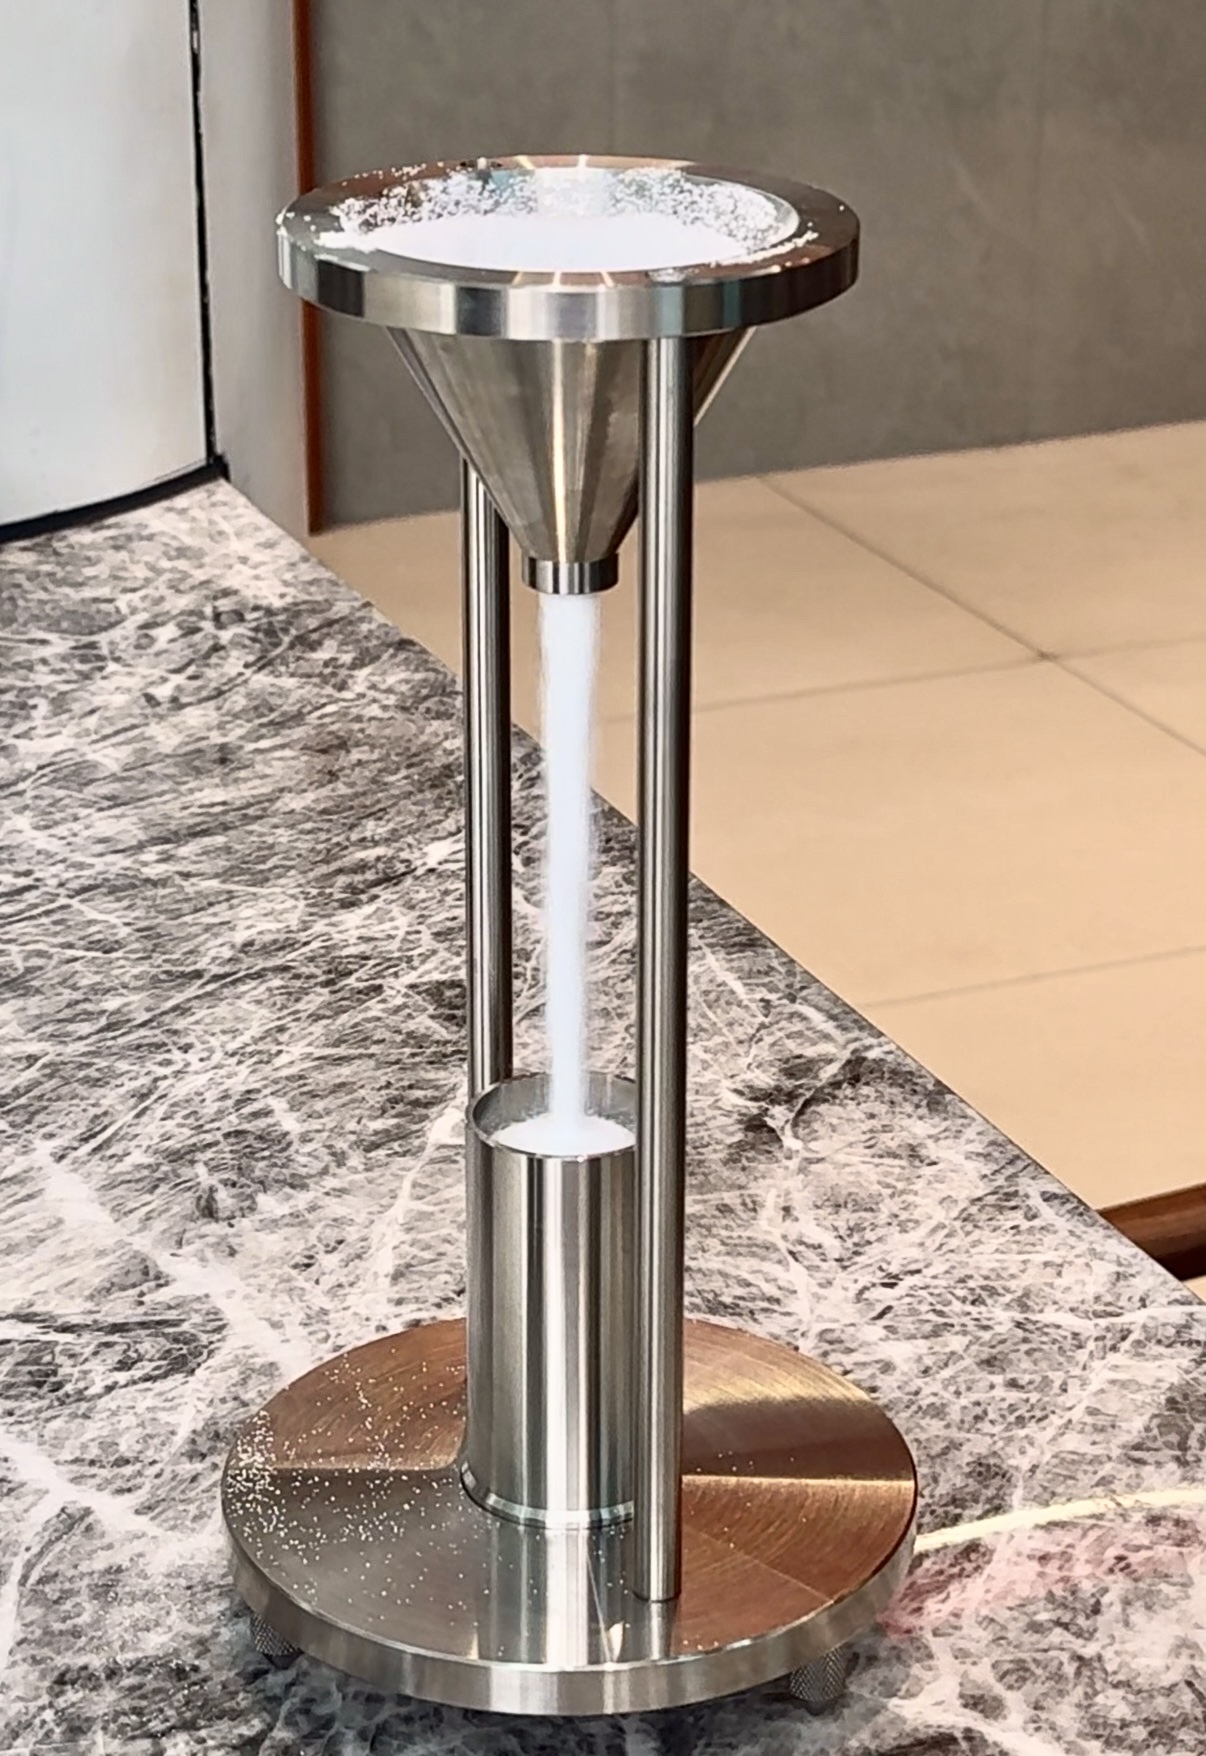
A térfogatsűrűség tesztet az adott por térfogatának megfelelő tömeg mérésére használják, tükrözve a por csomagolási jellemzőit.
Ez a paraméter segít kiértékelni a por teljesítményét a tárolás, szállítás, adagolás és a formabetöltés során. Referenciaként is szolgálhat a por állagának és az anyagkezelési jellemzők értékeléséhez.
A nagyobb térfogatsűrűség azonban nem feltétlenül jobb. Gyakorlati jelentőségét továbbra is a szemcseméret-eloszlással, a szemcsemorfológiával és a folyóképességgel együtt kell értékelni.
Részecskeméret-elemzés
A részecskeméret-eloszlást tényleges teszteléssel kell meghatározni, nem pedig kizárólag a tapasztalatok alapján becsülni.
A szitálás révén azonosítható a por aránya a különböző részecskeméret-tartományokban, ami segít felismerni az olyan problémákat, mint a durva részecskék túlzott aránya vagy az ultrafinom por.
Ezért a részecskeméret-elemzés fontos referencia annak meghatározásához, hogy a PE rotációs formázópor megfelel-e a célspecifikációknak. Segíthet a porítási és szitálási paraméterek optimalizálásában is.
Gyakori PE rotációs porproblémák
Ezeket a problémákat általában nem egyetlen tényező okozza. Az anyagjellemzők, a porítási paraméterek, a hűtési, szitálási és adagolási feltételek mind kölcsönhatásba léphetnek egymással, és ezeket a tényleges gyártási körülmények alapján kell elemezni.
Mao Yue Rotomolding porgyártási megoldása
Mao Yue a forgóformázó porgyártási megoldások fejlesztésére összpontosít a végső alkalmazás alapján, ahelyett, hogy egyetlen szemcseméret-paraméter alapján választana ki berendezéseket.
Nem csak azt kérdezzük:
– Képes ez a gép 40 mesh-es port gyártani?
Ami még fontosabb:
„Tulajdonképpen milyen porra van szükség a rotációs öntési folyamatához?”
Mivel a „40 mesh” csak egy részecskeméret-tartományt ír le. Nem tükrözi teljes mértékben a folyóképességet, a térfogatsűrűséget, a részecskemorfológiát, a hőmérsékletet vagy a tényleges feldolgozási teljesítményt.
Ezért a megfelelő PE-porító oldatot a tényleges anyaggal, a célporral és a végső alkalmazással kell kezdeni, majd meg kell határozni a megfelelő berendezést és folyamatparamétereket.

A por minősége a berendezés tervezésével kezdődik

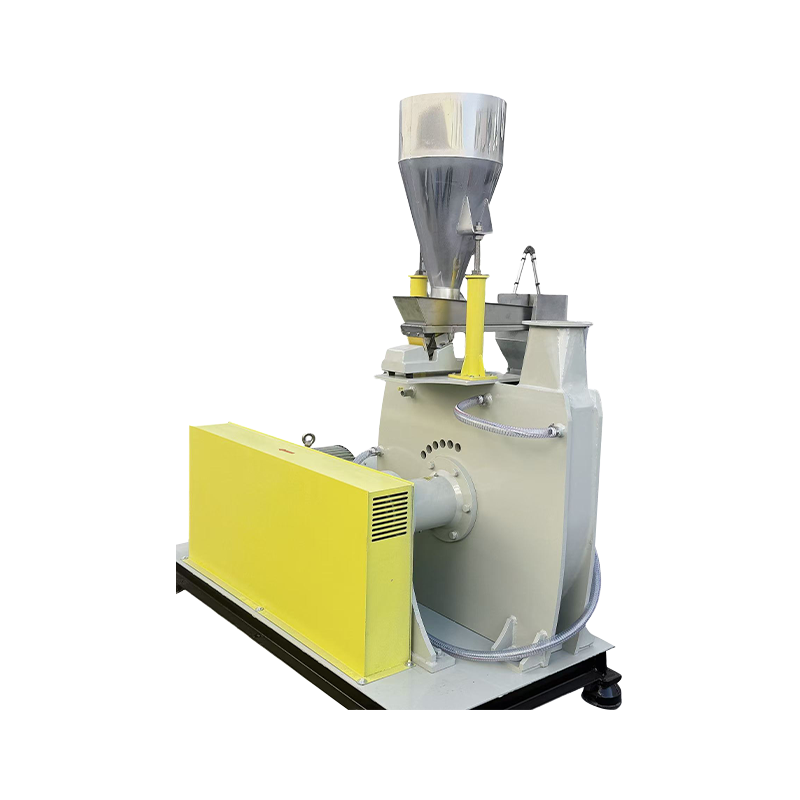
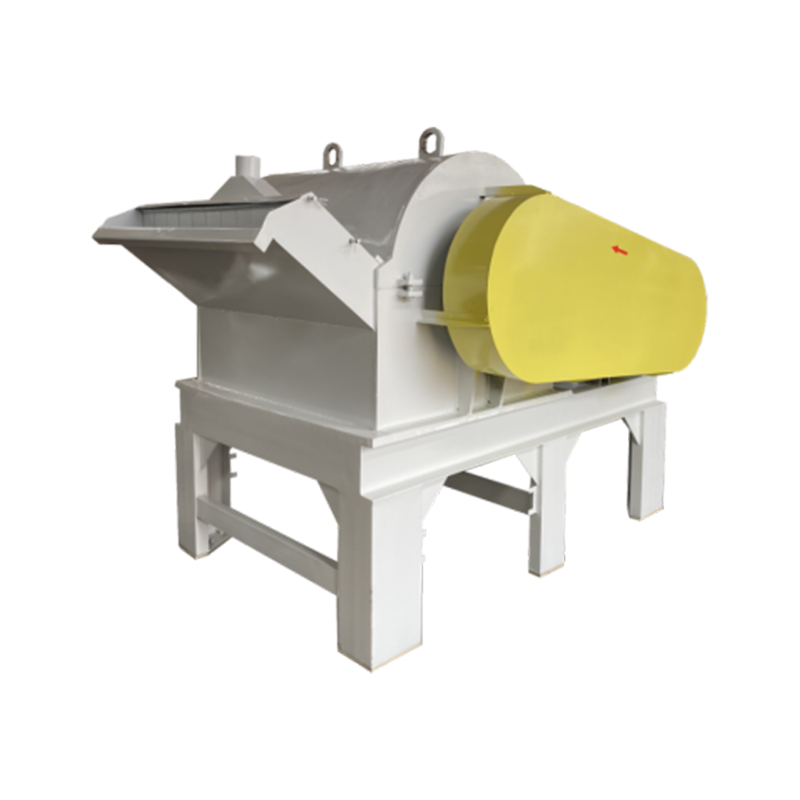
A forgóformázó alkalmazásokban használt LLDPE, HDPE és újrahasznosított PE esetében a Mao Yue PE műanyagpor porlasztó berendezést és támogató megoldásokat kínál.
A berendezést a stabil porítás, az állítható munkarés, a hőmérséklet-szabályozás, a stabil adagolás és a hatékony porgyűjtés köré tervezték, segítve a különböző anyagokat egyenletesebb porjellemzők elérésében.
A végső cél nem egyszerűen az, hogy a por „jól nézzen ki”, hanem az, hogy olyan port állítsunk elő, amely valóban alkalmas a későbbi rotációs formázási folyamatokhoz.
Por alakú alkatrészek CNC precíziós megmunkálása

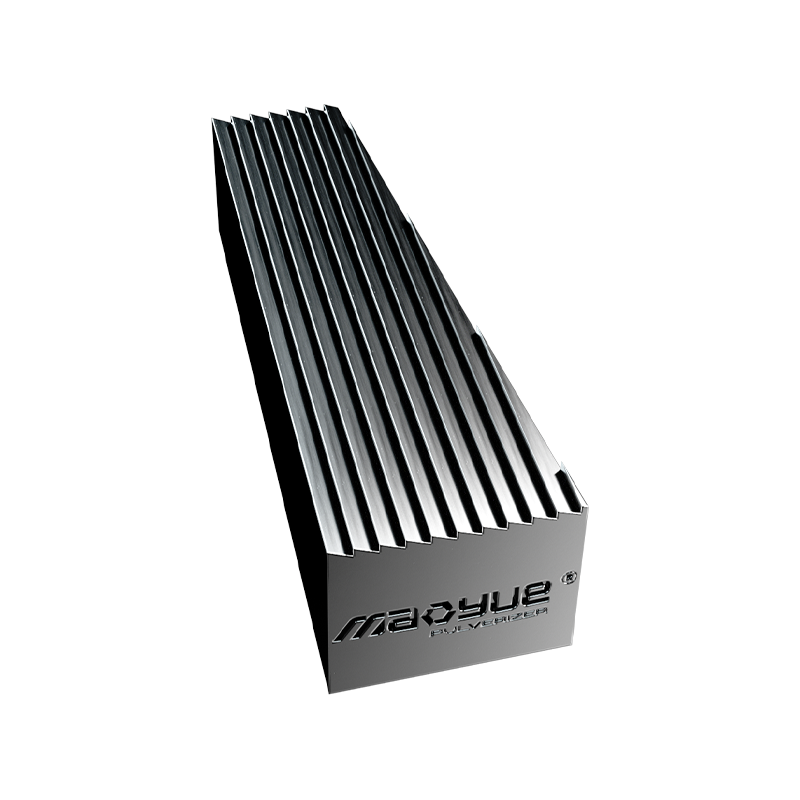
A porlasztó alkatrészek közvetlenül érintkeznek az anyaggal, szerkezeti felépítésük, megmunkálási pontosságuk és felületi állapotuk egyaránt befolyásolhatja a porítási teljesítményt.
A Mao Yue házon belül gyártja a magporzó alkatrészeket, és CNC precíziós megmunkálást és szigorú ellenőrzést alkalmaz a méretek és a megmunkálási konzisztencia ellenőrzésére.
A PE porlasztóknál a precizitás nemcsak a kezdeti porítási teljesítményt befolyásolja, hanem a munkahézagot, a dinamikus egyensúlyt, a kopást és a hosszú távú működési stabilitást is.
Ezért a porlasztó alkatrészek megmunkálási pontossága fontos alapja a berendezések stabil működésének és a következetes gyártásnak.
Alapelemek házon belüli gyártása

A Mao Yue nagy hangsúlyt fektet a magporzó alkatrészek házon belüli gyártási képességeire. Egyes külső forrásból származó alkatrészek, például motorok és elektromos alkatrészek kivételével a fő magporzó alkatrészeket a Mao Yue házon belül gyártja.
Ez lehetővé teszi az alkatrészek kompatibilitásának, a megmunkálási minőségnek és a berendezések karbantartásának jobb ellenőrzését, ugyanakkor megkönnyíti a berendezések konfigurációinak folyamatos optimalizálását a tényleges gyártási követelmények alapján.
Az alapvető alkatrészek házon belüli gyártása azt is jelenti, hogy közvetlenebb ellenőrzést kell biztosítani a gép teljes teljesítménye felett.
Stabil működés folyamatos gyártás közben
A forgóformázó por előállításához gyakran szükséges, hogy a porlasztó több órán keresztül folyamatosan működjön. Ezért a berendezés teljesítményét nem csak az alapján kell értékelni, hogy „tud-e port előállítani”, hanem az alapján is, hogy képes-e hosszú ideig stabil termelést fenntartani.
Folyamatos működés közben a hőmérséklet, a vibráció, a csapágy állapota, a tárcsa hézaga és az elektromos terhelés egyaránt befolyásolhatja a berendezés stabilitását és a por állagát.
Ezért a folyamatos termelésre alkalmas PE porlasztónak nemcsak stabil porítási teljesítményt kell biztosítania, hanem hatékony hőmérsékletszabályozást, mechanikai stabilitást és megbízható folyamatos működést is kell biztosítania, hogy csökkentse a termelési ingadozásokat.
A PE forgóformázó por általános alkalmazásai
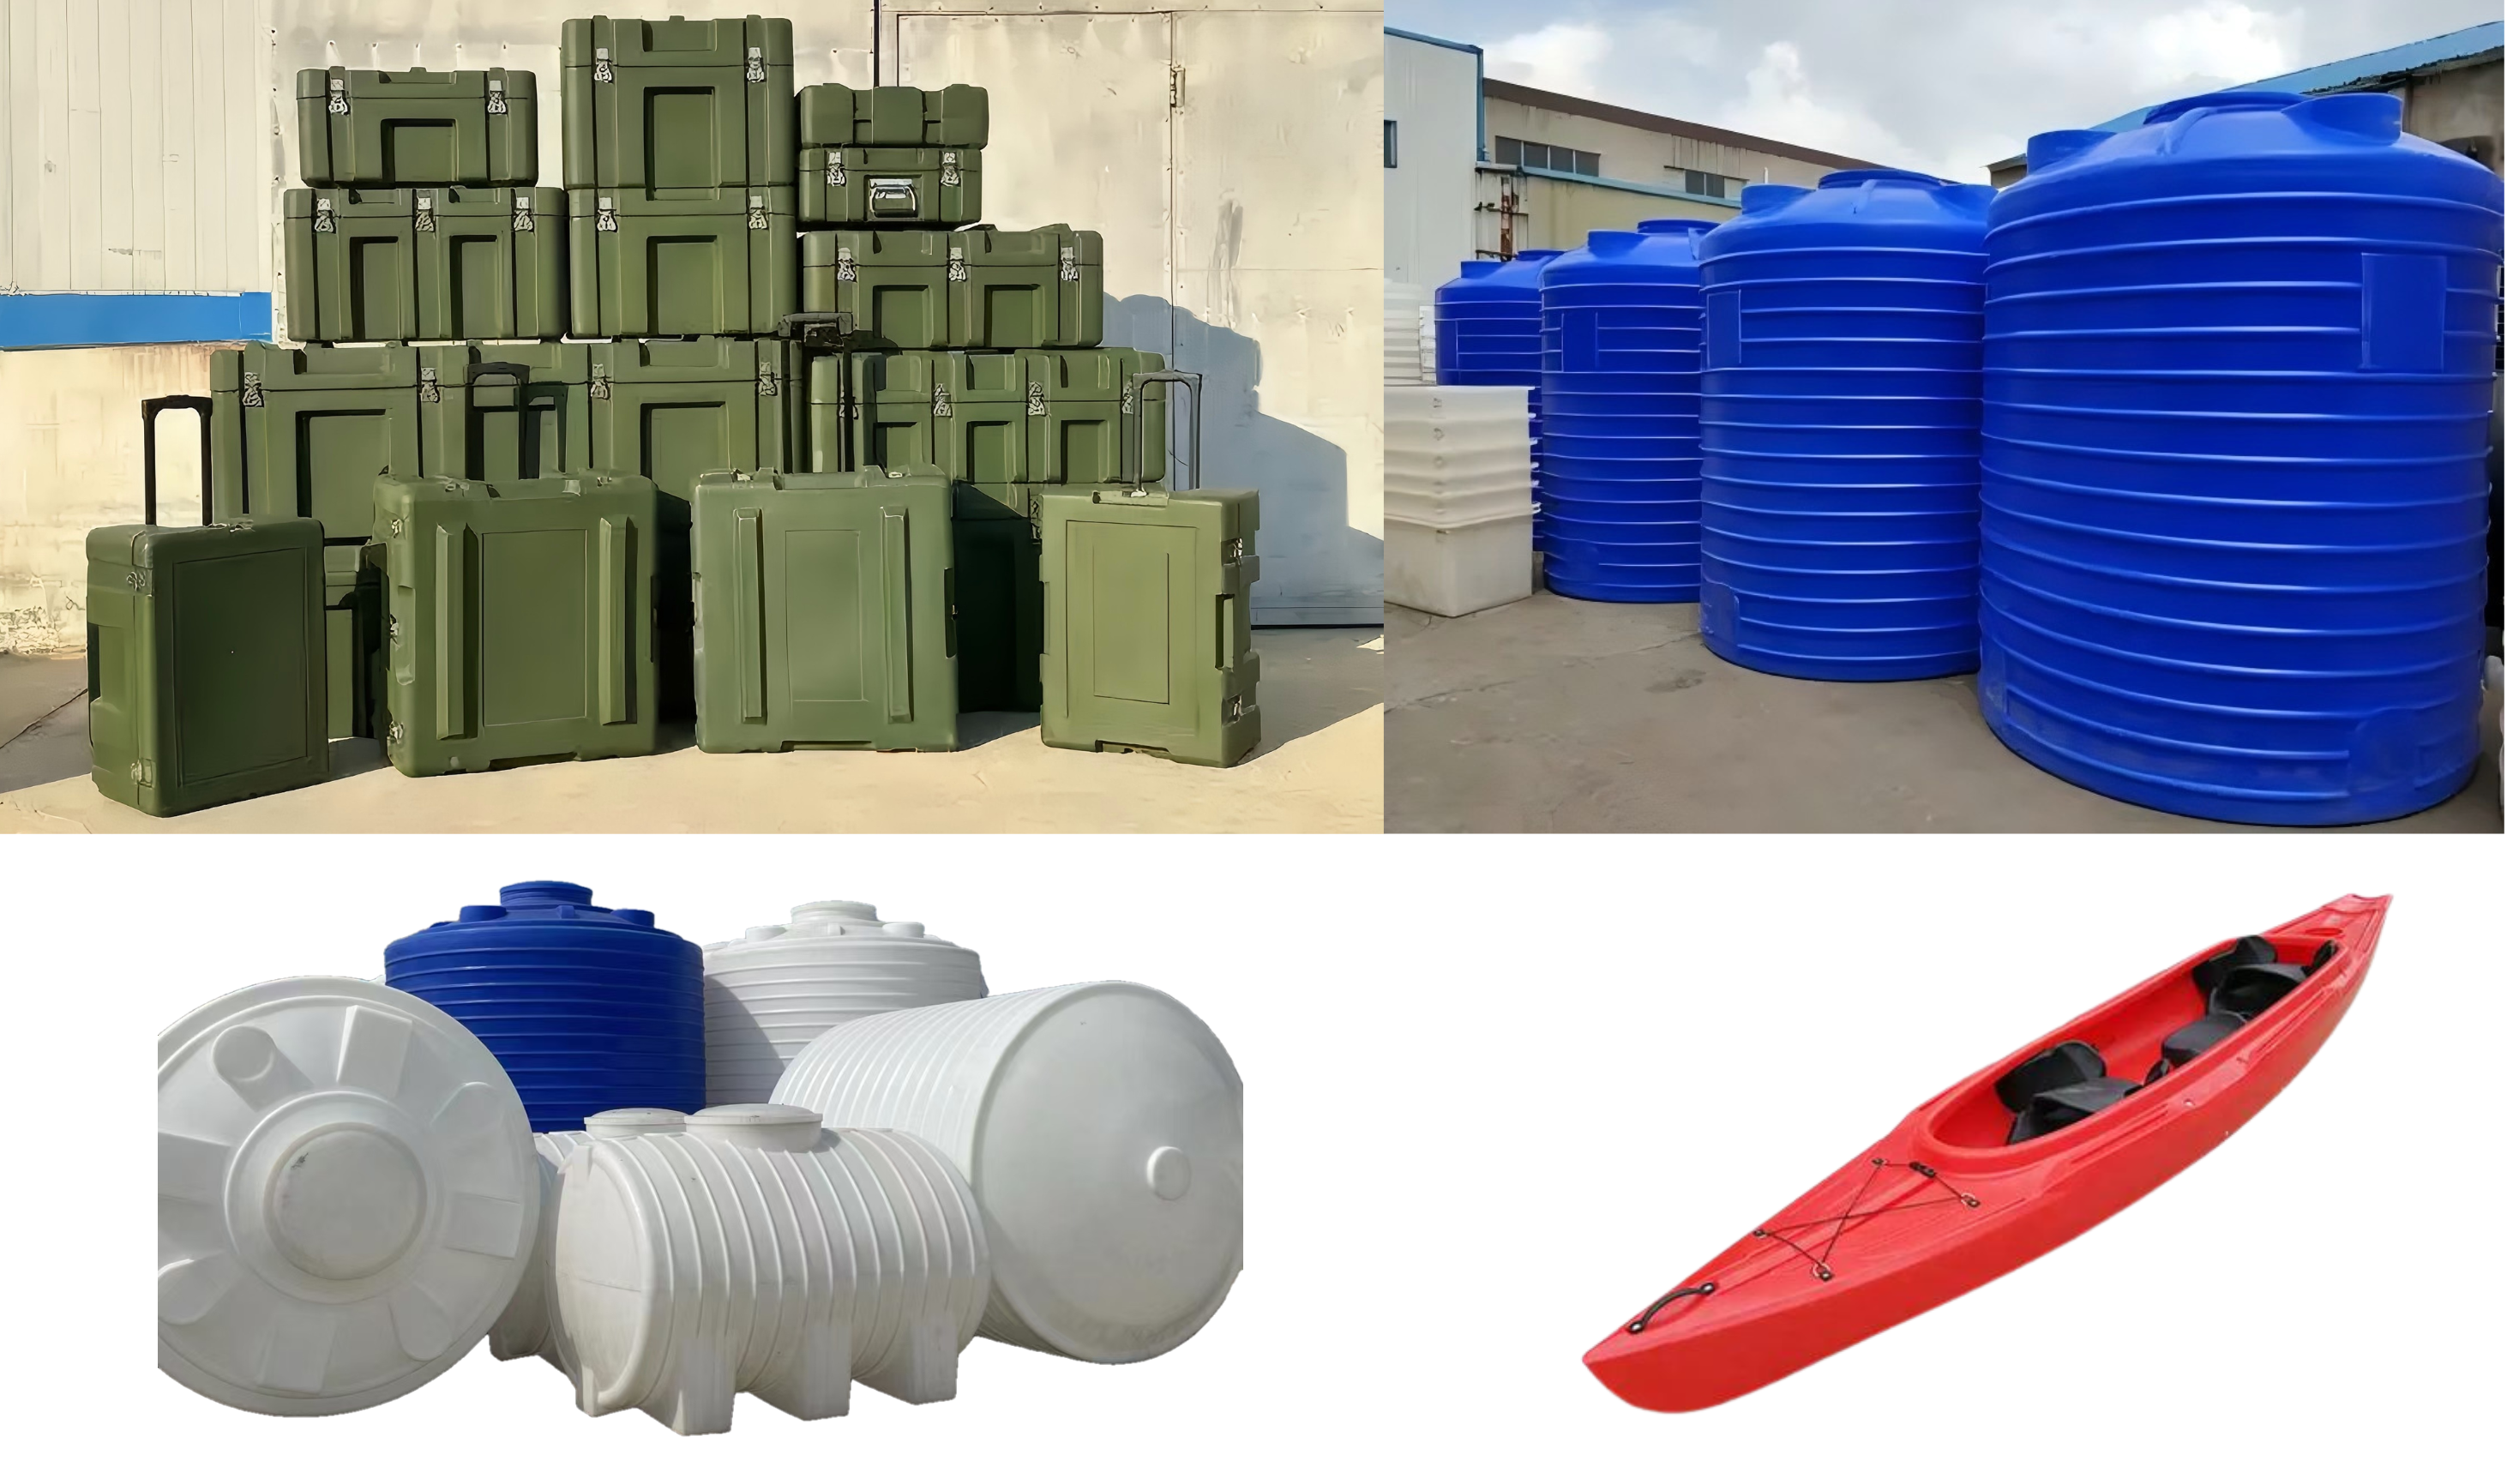
A PE rotomformázó port széles körben használják víztartályokhoz, tárolótartályokhoz, vegyszertartályokhoz, útkorlátokhoz, kajakokhoz, játszótéri felszerelésekhez, kerti bútorokhoz, mezőgazdasági tartályokhoz és különféle ipari termékekhez.
A különböző termékek eltérő követelményeket támasztanak a rugalmasság, az ütésállóság, a merevség, az UV-állóság és a vegyszerállóság tekintetében. Ezért a különböző PE-alapanyagokat és a por jellemzőit ennek megfelelően össze kell hangolni.
Maga az anyag határozza meg a végtermék egyes tulajdonságait, míg a por szemcseméret-eloszlása, folyóképessége, hőmérséklete és feldolgozási stabilitása szintén befolyásolhatja az olvadási, terítési és formázási teljesítményt a rotációs formázás során.
Ezért a megfelelő PE forgóformázó port össze kell hangolni az adott nyersanyaggal, a porszükséglettel és a végső alkalmazással.
Miért olyan fontos a tényleges PE-anyagvizsgálat?
Még ugyanazon a PE-kategórián belül is eltérően viselkedhetnek a különböző anyagok a porítás során. A nyersanyag tulajdonságai, a kezdeti részecskeméret, a nedvességtartalom, az újrahasznosított anyagok aránya, az adalékanyagok és a por célzott részecskemérete mind befolyásolhatják az adagolást, a porítási hőmérsékletet, a kimenetet és a por végső állapotát.
Ezért a PE porlasztó kiválasztásánál nem szabad kizárólag a termékkatalógusban felsorolt teljesítmény- és teljesítményspecifikációkra hagyatkozni. Figyelembe kell venni a tényleges anyag- és gyártási követelményeket is.
A tényleges anyagvizsgálattal a porfinomság, a teljesítmény, a hőmérséklet-emelkedés és a működési stabilitás közvetlenül értékelhető, ami alapot biztosít a berendezés konfigurációjához és a folyamatparaméterek kiválasztásához.
Kérdések, amelyeket meg kell fontolni a PE porlasztó vásárlása előtt
A PE porlasztó kiválasztásakor ne csak a gép teljesítményére vagy névleges teljesítményére összpontosítson. Ennél is fontosabb, hogy mérlegelje, hogy a berendezés megfelel-e a tényleges gyártási követelményeknek. A legfontosabb kérdések a következők:
-
Anyag: A tényleges PE-alapanyagot tesztelték? Tartalmaz újrahasznosított PE-t?
-
Por: Mi a célszemcseméret és részecskeméret-eloszlás?
-
Kimenet: Milyen teljesítményt érhet el a gép a tényleges anyag feldolgozásakor?
-
Hőmérséklet: Hogyan szabályozható a hőmérséklet-emelkedés folyamatos porítás közben?
-
Porítás: A tárcsa munkarés állítható?
-
Hűtés: A léghűtés, a vízhűtés vagy a kombinált hűtés alkalmasabb?
-
Porgyűjtés: Hogyan szitálják, gyűjtik össze és szállítják a port?
-
Működés: Támogathatja a berendezés a hosszú távú folyamatos termelést?
Végső soron a megfelelő PE-porítót és rendszerkonfigurációt a tényleges anyag, porszükséglet és a megcélzott gyártási kapacitás alapján kell meghatározni.
Gyakran Ismételt Kérdések a PE Rotomolding Powderrel kapcsolatban
Milyen szemcseméret a legjobb a PE forgóformázó porhoz?
Nincs egyetlen teljes részecskeméret, amely minden forgóformázó termékhez megfelelne.
A megfelelő részecskeméret-eloszlást a gyanta, a forma, a feldolgozási körülmények és a végtermék alapján kell meghatározni.
A finomabb PE por jobb a forgóformázáshoz?
Nem feltétlenül.
A túlságosan finom por növelheti a port, és befolyásolhatja a folyóképességet és a csomagolási viselkedést.
A kulcs az, hogy a végső alkalmazáshoz megfelelő részecskeméret-eloszlást szabályozzuk, ahelyett, hogy egyszerűen a lehető legfinomabb porra törekednénk.
Mi befolyásolja a PE por folyékonyságát?
A szemcseméret-eloszlás, a szemcsemorfológia, a finomszemcsék aránya, a térfogatsűrűség, a nedvességtartalom és egyéb anyagjellemzők mind befolyásolhatják a PE-por folyóképességét.
Miért fontos a térfogatsűrűség a forgóformázó por esetében?
A térfogatsűrűség befolyásolja a porcsomagolást, az anyagmozgatást és az adott portömeg által elfoglalt térfogatot.
Ezért a térfogatsűrűséget a folyóképességgel és a részecskeméret-eloszlással együtt kell értékelni.
Használható-e az újrahasznosított PE rotációs formázóporhoz?
Igen, de az újrahasznosított PE összetétele és korábbi feldolgozási körülményei jelentősen eltérhetnek.
A PE porlasztáshoz hűtés szükséges?
A hűtés általában fontos része a folyamatnak, mert a porítás hőt termel.
A PE-anyag, a teljesítmény, a célszemcseméret és a tényleges működési feltételek alapján kell meghatározni, hogy léghűtést, vízhűtést vagy kombinált levegő-víz hűtést kell-e használni.
Milyen típusú porlasztót használnak a PE forgóformázó por előállításához?
A tárcsás műanyag porlasztókat általában hőre lágyuló műanyagporok előállítására használják.
Az adott berendezés konfigurációját az anyag, a célszemcseméret, a teljesítmény és a végső alkalmazás alapján kell meghatározni.
Tesztelje Rotomolding porgyártási megoldását a tényleges PE-anyaggal
Egy jó rotációs porgyártási megoldásnak a tényleges PE-anyaggal és a gyártási követelményekkel kell kezdődnie, nem pedig kizárólag a berendezés specifikációira hagyatkozni.
A Maoyue számára a következőket biztosíthatja:
-
PE anyaginformáció és kezdeti részecskeméret
-
Cél porszemcseméret
-
Szükséges teljesítmény és napi üzemóra
-
Végső rotomformázott termék és alkalmazás
A Mao Yue teszteket végezhet a tényleges anyag felhasználásával, hogy értékelje a por finomságát, a teljesítményt, a hőmérséklet-emelkedést, az adagolást és a működési teljesítményt, majd meghatározza a megfelelő berendezést és rendszerkonfigurációt.
Ami igazán számít, nem egyszerűen az, hogy „Ez a fajta PE porrá aprítható?” hanem konzekvensen feldolgozható-e a rotációs formázási eljárás követelményeinek megfelelő PE porrá.
Küldje el nekünk PE anyag- és gyártási követelményeit, és lépjen kapcsolatba Mao Yue-val a tényleges anyagvizsgálathoz.
Következtetés: A jobb por jobb porlasztási folyamattal kezdődik
A jó PE rotációs formázóport nem egyetlen részecskeméret vagy paraméter határozza meg. Ezt a folyóképesség, térfogatsűrűség, részecskeméret-eloszlás, részecskemorfológia, hőmérsékleti stabilitás és egyéb tényezők együttes teljesítménye határozza meg.
Ezek a portulajdonságok a teljes gyártási folyamattól is függenek:
Etetés → Porlasztás → Hűtés → Szitálás → Porgyűjtés
A Mao Yue célja nem egyszerűen a PE-granulátumok kicsinyítése, hanem az, hogy segítse az ügyfeleket olyan PE-por előállításában, amely valóban alkalmas rotációs formázásra a stabil adagolás, a precíz porítás, a hatékony hűtés, a megfelelő szitálás és a stabil porgyűjtés révén.
Ezért a finomabb por nem feltétlenül jobb. A megfelelő rotációs formázópornak egyensúlyt kell elérnie a folyóképesség, a szemcseméret-eloszlás, a csomagolási viselkedés és a feldolgozási stabilitás között, ami végső soron megfelel a végtermék formázási követelményeinek.