

 中文简体
A rotációs fröccsöntött termékek minősége nemcsak a polietilén alapanyagtól függ, hanem a porszemcsemérettől, a szemcseméret-eloszlástól, a folyóképességtől és a tényleges feldolgozási körülményektől is.
A forgóformázó szerszámgyártók számára a PE anyag megcélzott szemnagyságra való csiszolása nem feltétlenül jelenti azt, hogy a kapott por alkalmas a gyártásra. A durva részecskék túlzott aránya, a részecskeméret-eloszlás változása vagy a hőmérséklet-emelkedés a folyamatos működés során mind hatással lehet a feldolgozási teljesítményre.
Tehát hogyan lehet rotációs fröccsöntésre alkalmas PE port előállítani?
A kulcs az, hogy megfeleljenek a nyersanyag jellemzőinek, a porlasztó berendezésnek, a hűtési módszernek, a szűrési feltételeknek és a kész por vizsgálati követelményeinek, ne pedig egyszerűen finomabb porra törekedjünk.
Ez a cikk elmagyarázza a PE rotációs por gyártási folyamatát, a porlasztó kiválasztásának kulcstényezőit, a por minőségének ellenőrzési módszereit, és azt, hogy a Mao Yue hogyan segíti az ügyfeleket a megfelelő PE-porítási megoldások értékelésében a tényleges anyagvizsgálat és az alapkomponensek házon belüli gyártása révén.
Mitől alkalmas a PE por rotációs fröccsöntésre?
A rotációs öntés olyan folyamat, amelyben a felmelegített forma úgy forog, hogy a műanyag fokozatosan megolvad, és bevonja a forma belső felületét. Számos forgóformázási alkalmazáshoz a polietilént porrá kell porítani, amely alkalmas a későbbi feldolgozásra.
A rotációs fröccsöntéshez használt PE port a gyanta minősége, a termék szerkezete és az öntési folyamat szerint kell értékelni. A legfontosabb tényezők a következők:
-
Cél szemcseméret: A pornak meg kell felelnie az adott forgóformázási alkalmazás finomsági követelményeinek.
-
Részecskeméret-eloszlás: Az átlagos részecskeméret mellett figyelembe kell venni a durva, finom részecskék és a céltartományon kívüli részecskék arányát.
-
A por folyóképessége: A részecskék alakja és a finom részecskék aránya befolyásolhatja a por mozgását és eloszlását a formán belül.
-
Hőmérséklet-stabilitás: A porítás közbeni hőmérséklet-emelkedést megfelelően szabályozni kell az anyaglágyulás, adhézió és agglomeráció kockázatának csökkentése érdekében.
-
Tételenkénti konzisztencia: A különböző gyártási tételeknek ésszerűen egységes porspecifikációt és feldolgozási jellemzőket kell fenntartaniuk.
Egyes PE rotációs fröccsöntési alkalmazásoknál a 20–40 mesh referencia tartományként szolgálhat. Ez azonban nem egy univerzális szabvány minden termékre. A tényleges célt a nyersanyag jellemzői, a termék szerkezete és a forgóformázási folyamat alapján kell meghatározni.
Ezért a megfelelő PE rotációs formázópornak nemcsak meg kell felelnie a megcélzott finomságnak, hanem át kell mennie a szemcseméret-ellenőrzésen és szükség esetén a tényleges fröccsöntési próbákon is annak ellenőrzésére, hogy megfelel-e a gyártási követelményeknek.
Mi a PE forgóformázó por gyártási folyamata?
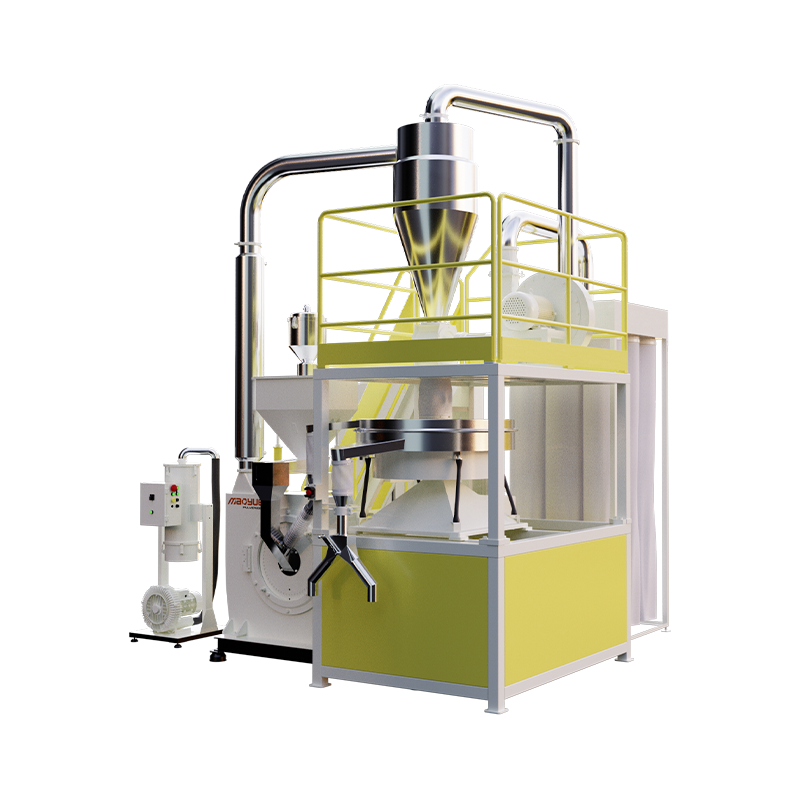
A PE rotációs fröccsöntőpor gyártása jellemzően a nyersanyagok értékelését, adagolását, porítását, hűtését, szitálását, porgyűjtését és késztermék-ellenőrzését foglalja magában.
Egy tipikus gyártási folyamat a következő:
PE-nyersanyag értékelés → Etetés → Porítás → Hűtés → Szűrés → Porgyűjtés → Kész porellenőrzés
Minden szakasz más célt szolgál.
Nyersanyag értékelése: Erősítse meg a PE-anyag típusát, a gyanta minőségét, a betáplálás méretét és a célpor specifikációit, hogy támogassa a berendezés kiválasztását és a folyamatértékelést.
Etetés: Szabályozza a porlasztóba belépő anyag állapotát és sebességét a berendezés követelményeinek megfelelően, hogy csökkentse az adagolási ingadozások termelésre gyakorolt hatását.
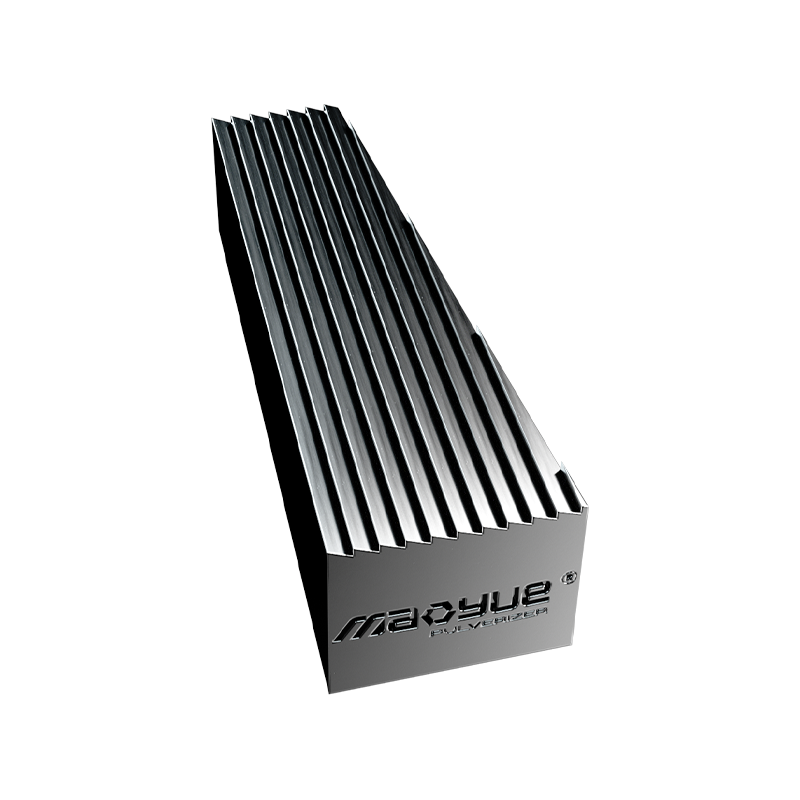
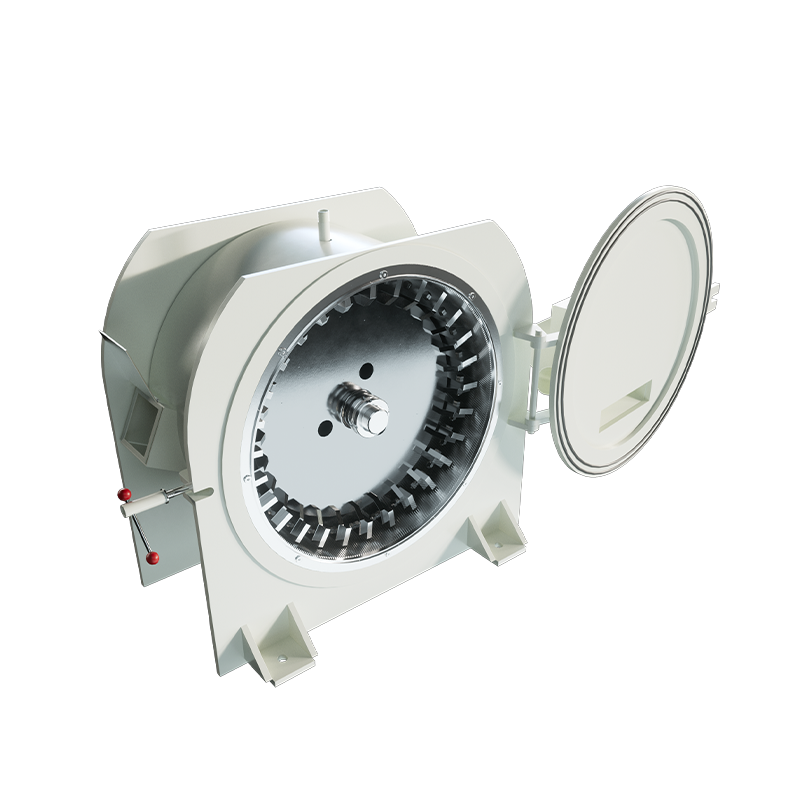
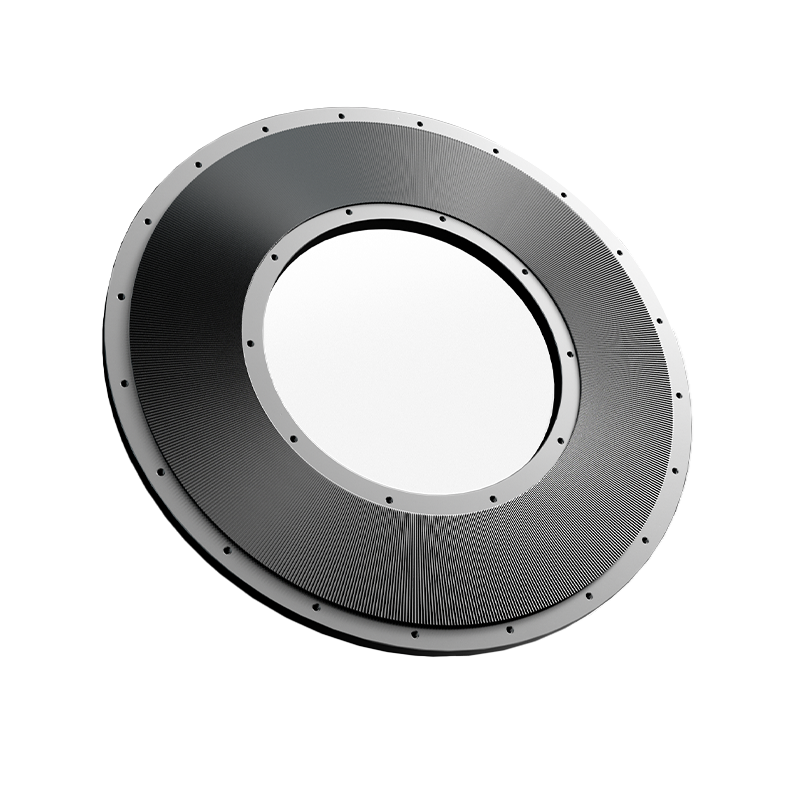
Porítás: Használjon mag munkadarabokat, például csiszolókorongokat és késeket, hogy a PE-anyagot a kívánt porméret-tartományba dolgozza fel.
Hűtés: Segítség szabályozza a porítás során keletkező hőt . A hűtési konfigurációnak meg kell felelnie az anyagjellemzőknek és a berendezés működési követelményeinek.
Szűrés: A további feldolgozást igénylő részecskéktől el kell különíteni az előírt szűrési követelményeknek megfelelő port, csökkentve a specifikáción kívüli részecskék arányát a késztermékben.
Porgyűjtés: Szállítsa és gyűjtse össze a minősített port, miközben kezeli a port, a szivárgást és az anyagveszteséget.
Befejezett porellenőrzés: Ellenőrizze, hogy a por megfelel-e az előre meghatározott előírásoknak, és ellenőrizze a többi kulcsparamétert az ügyfél igényei szerint.
A teljes gyártósornak egyensúlyt kell tartania az egyes szakaszok feldolgozási kapacitásai között. Például, ha a rostáló vagy gyűjtőrendszer nem tudja kezelni a porlasztó teljesítményét, a teljes termelés még akkor is korlátozott lehet, ha a fő gép megfelelő feldolgozó kapacitással rendelkezik.
Hogyan válasszunk porlasztórendszert PE rotációs porgyártáshoz
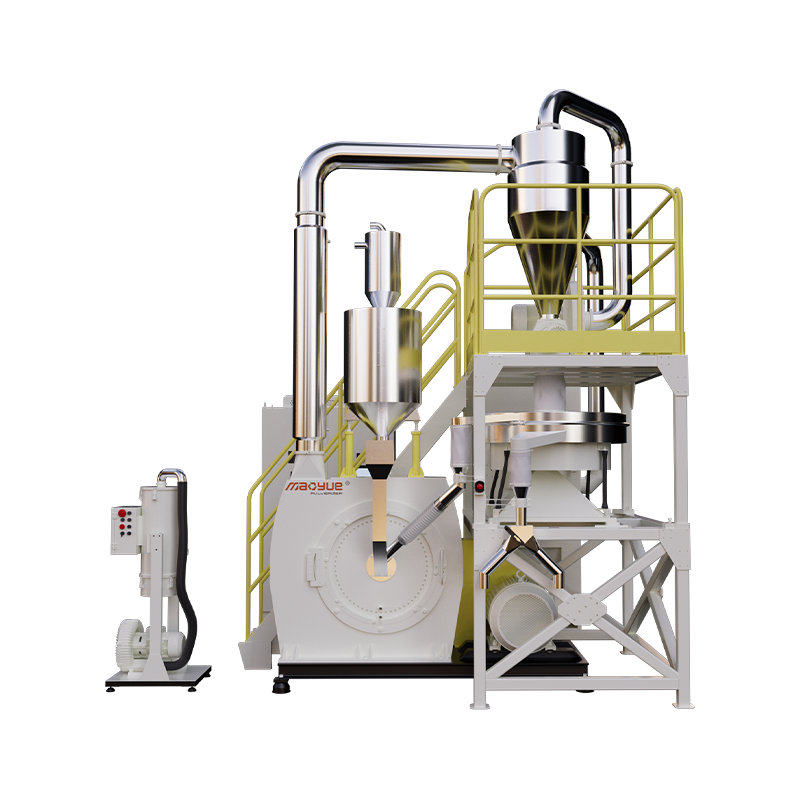
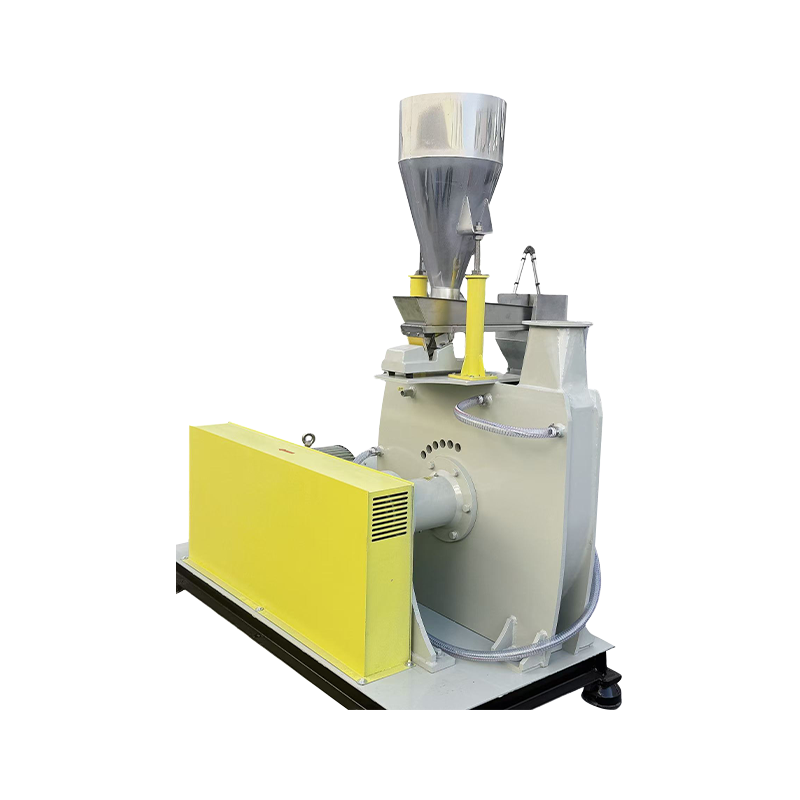
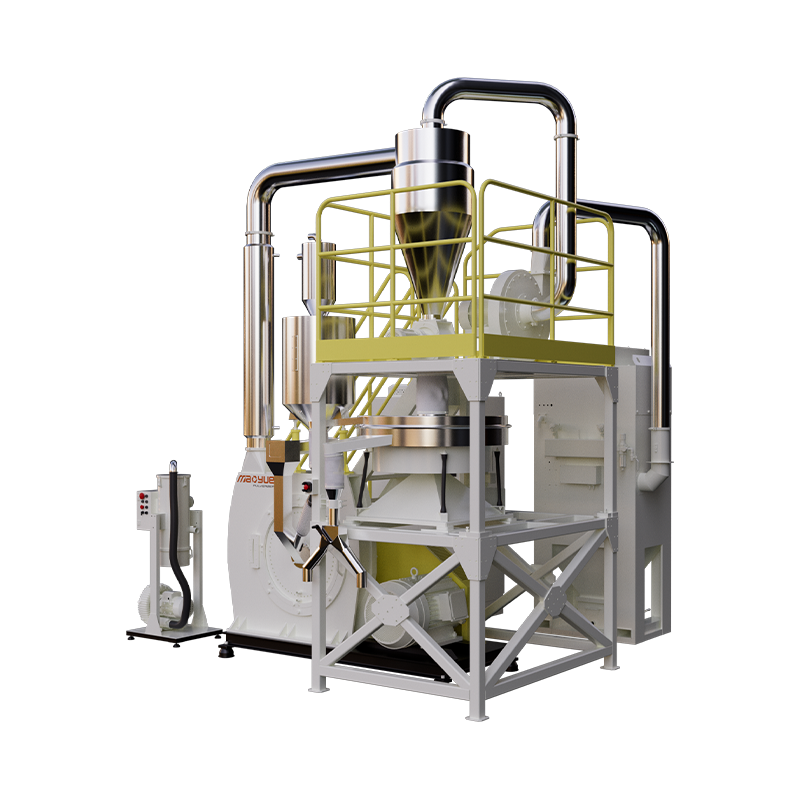
A műanyag porlasztó a PE rotációs porgyártás alapvető berendezése. A rendszer kiválasztásakor a gyártóknak többet kell figyelembe venniük, mint a motor teljesítményét és névleges kapacitását. Értékelni kell az alapkomponensek minőségét, az őrlési hézag beállítását és a teljes rendszer azon képességét is, hogy megfeleljen a por előírásainak és a gyártási követelményeknek.
A csiszolótárcsák és kések működési feltételei

A csiszolókorongok és kések munkageometriája, megmunkálási pontossága és kopási állapota befolyásolja a porítási folyamatot. Ahogy ezek az alkatrészek kopnak, a tényleges munkakörülményeik megváltozhatnak, ami hatással lehet a porra szemcseméret és kimenet.
Állítható csiszolási rés

Az őrlési hézagnak meg kell felelnie a nyersanyag jellemzőinek és a célpor specifikációinak.
A megfelelő hézagbeállítás segít egyensúlyban tartani a célfinomságot, a termelési teljesítményt és a berendezés működési feltételeit. A hosszú távú gyártásnál a gyártóknak azt is figyelembe kell venniük, hogy a rés stabil marad-e, és a megfelelő munkakörülmények a karbantartás után visszaállíthatók-e.
Értékelje a hűtési konfigurációt és a folyamatos működési követelményeket

A hűtési kapacitást a nyersanyag jellemzői, a célfinomság, a porlasztási terhelés és a várható üzemidő alapján kell értékelni. A kiválasztott hűtési konfigurációnak képesnek kell lennie a tervezett gyártási követelmények teljesítésére.
Ellenőrizze a rendszer általános kompatibilitását

A berendezés névleges kapacitása nem feltétlenül egyenlő a tényleges teljesítménnyel, ha egy adott anyagot egy adott finomságra dolgoznak fel.
A berendezések értékelésekor tisztázni kell a nyersanyag típusát, a célfinomságot, az üzemi feltételeket és a megadott kapacitáshoz tartozó segédberendezéseket. Ha a gyártósor etető-, szűrési, szállító- és porgyűjtő rendszereket tartalmaz, az egyes szakaszok feldolgozási kapacitását is ellenőrizni kell.
A megfelelő PE-porítórendszert a tényleges gyártási céloknak megfelelően kell kiválasztani, nem pedig a motorteljesítmény vagy a gépmodellek összehasonlításával.
A PE-por minőségének és gyártási stabilitásának ellenőrzése
A porlasztási szakasz elsődleges célja, hogy a nyersanyagot a célpor specifikációkon belülre hozza, miközben figyelemmel kíséri a folyamatot az eltérések szempontjából.
A tényleges gyártás során a por minősége és a gyártási stabilitás háromféleképpen értékelhető.
Először ellenőrizze, hogy a részecskeméret-eloszlás megfelel-e a követelményeknek.
Tesztelje a részecskék arányát a különböző mérettartományokban az előre meghatározott termékspecifikációk szerint, hogy megállapítsa, hogy a kész por megfelel-e a célkövetelményeknek.
Másodszor, hasonlítsa össze a különböző gyártási időszakok ellenőrzési eredményeit.
Ha a részecskeméret-eloszlás az egyébként hasonló gyártási körülmények között tartósan változik, akkor a berendezés állapotának és üzemi paramétereinek további ellenőrzésére van szükség annak megállapítására, hogy a folyamat eltért-e a tervezett állapottól.
Harmadszor, elemezze a rendellenességeket a teljesítmény és a működési feltételek mellett.
Ha a por fokozatosan válik durvább, miközben a teljesítmény csökken , vagy ha a berendezés működési feltételei megváltoznak, ellenőrizze a csiszolótárcsákat és a késeket, a csiszolórést és az adagolási feltételeket.
A porellenőrzési eredmények és a berendezések működési feljegyzéseinek kombinálása megbízhatóbb alapot biztosít annak eldöntésére, hogy szükséges-e a folyamat beállítása vagy a berendezés karbantartása, nem pedig egyetlen vizsgálati eredményre hagyatkozni.
Hogyan szabályozzuk a hőmérséklet-emelkedést és csökkentsük a PE-por agglomerációját
A hűtőrendszert a nyersanyag jellemzői, a célpor specifikációi, a berendezés terhelése és a folyamatos működési követelmények szerint kell értékelni. A léghűtést vagy a kombinált levegő-víz hűtést a tényleges feldolgozási körülményeknek megfelelően kell kiválasztani, nem csak a gépmodell szerint.
Ha a keletkező hő meghaladja a rendszer hőleadó képességét, az anyag hőmérséklete fokozatosan emelkedhet. Ha a PE meglágyul vagy ragadóssá válik, por agglomeráció, csökkent folyóképesség vagy a gyártási teljesítmény megváltozhat.
Ennek a kockázatnak a kezelése a feldolgozási körülmények, a hűtési kapacitás és a tényleges működési teljesítmény felmérését igényli.
Porlasztási terhelés és feldolgozási feltételek
Az előtolási sebesség, a célfinomság és a berendezés terhelése mind befolyásolja a hőtermelést a porítás során.
Ha az előtolási sebességet növelik vagy finomabb port céloznak meg anélkül, hogy egyidejűleg értékelnék a hőleadási kapacitást, a berendezés működési feltételei instabillá válhatnak. Az üzemi paramétereket ezért a tényleges anyag- és gyártási célokhoz kell igazítani.
Hűtőrendszer és hőelvezetési kapacitás
A léghűtés segít eltávolítani a porítás során keletkező hőt. Megfelelően megtervezett rendszerrel a vízhűtés további hőleadást biztosíthat.
A kombinált levegő-víz hűtőrendszer tényleges teljesítménye a berendezés kialakításától, a hűtési feltételektől, a nyersanyagok jellemzőitől és az üzemi terheléstől függ.
Folyamatos működési teljesítmény
A rövid próba alatt normálisan működő porlasztó nem feltétlenül tartja fenn ugyanazokat a feldolgozási feltételeket a hosszabb gyártás során.
Folyamatos gyártási projektek esetén a működési időtartamot, a hőmérséklet-változásokat, a por-agglomerációt és a teljesítményt együtt kell értékelni annak megállapítására, hogy a berendezés folyamatosan megfelel-e a gyártási követelményeknek.
Azt is fontos felismerni, hogy az agglomerációt nem mindig csak az elégtelen hűtés okozza. A nyersanyag jellemzői, a takarmányozási körülmények és a porítási paraméterek szintén hozzájárulhatnak. Ha agglomeráció lép fel, azonosítsa a probléma kifejlődését, mielőtt eldönti, hogy módosítja-e a működési feltételeket vagy újraértékeli-e a rendszerkonfigurációt.
Hogyan segít a Mao Yue az ügyfeleknek PE-por előállításában forgóformázáshoz?
Mao Yue számára a PE rotomolding porlasztó projekt nem egyszerűen egy gép ellátását jelenti. A cél a megfelelő porlasztási megoldás értékelése az ügyfél nyersanyaga, a célpor specifikációi és a kimeneti követelmények alapján.
Megközelítésünk három kulcsfontosságú területre összpontosít.
Tényleges anyagvizsgálat: Alapberendezés kiválasztása valós feldolgozási körülmények között
A különböző PE anyagok eltérő feldolgozási jellemzőket mutathatnak. A tényleges porítási eredményeket nem lehet teljes mértékben meghatározni pusztán a gyantanévből, a motor teljesítményéből vagy az elméleti kapacitásból.
A Mao Yue tényleges anyagteszteket végezhet az ügyfelek által biztosított nyersanyagok felhasználásával, és értékelheti a berendezés megoldását a megcélzott részecskeméret, a várható teljesítmény és a gyártási követelmények szerint.
A tesztelés a következő területekre összpontosíthat:
-
Porellenőrzés: Rögzítse a teszteredményeket az ügyfél által meghatározott specifikációk alapján, hogy támogassa a berendezés konfigurációját és a folyamatértékelést.
-
Gyártási kapacitás: Rögzítse a tényleges teljesítményt, amikor a meghatározott anyagot a célfinomságig feldolgozza, referenciaként szolgálva a berendezés kiválasztásához.
-
Hőmérsékletváltozások: Figyelje a hőmérséklet-emelkedést a porítás során, hogy értékelje, megfelelőek-e a hűtési konfiguráció és a működési feltételek.
-
Működési teljesítmény: Mérje fel a por állapotát és a berendezés teljesítményét, hogy azonosítsa azokat a feldolgozási paramétereket, amelyek további beállítást vagy ellenőrzést igényelnek.
Ezek a vizsgálati eredmények segítenek az ügyfeleknek megérteni a por minőségét, a tényleges teljesítményt és a hőmérséklet-változásokat egy adott PE-anyagra meghatározott feldolgozási körülmények között. Segíthetnek a további ellenőrzést igénylő termelési kockázatok azonosításában is.
Az anyagvizsgálati eredmények azonban nem helyettesítik a hosszú távú folyamatos működés ellenőrzését vagy a tényleges forgóformázási próbákat.
Csiszolótárcsák és pengék házon belüli gyártása: az alapelemek gyártása a teljesítmény-porlasztáshoz

A Mao Yue saját csiszolókorongokat és pengéket gyárt, amelyek megmunkálási és ellenőrzési folyamatokat alkalmaznak a kritikus munkageometria és méretpontosság ellenőrzésére.
A hosszú távú gyártás során az alapelemek értéke nem csak a kezdeti megmunkálási pontosságukban rejlik, hanem abban is, hogy képesek-e ellenőrizni és karbantartani őket a tényleges kopási állapotuk szerint.
Amikor a porszemcseméret vagy -teljesítmény megváltozik, a csiszolótárcsák és a kések működési állapota, a csiszolási hézag és a vonatkozó üzemeltetési feljegyzések ellenőrizhetőek annak megállapítására, hogy szükség van-e karbantartásra vagy beállításra. Ez megalapozottabb alapot biztosít a karbantartási döntésekhez, mint ha kizárólag a penge keménységére vagy egy rögzített csereintervallumra hagyatkozna.
Teljes rendszerkonfiguráció: Az egyes feldolgozási szakaszok összehangolása a gyártási követelményekkel
A PE rotációs formázópor előállítása magában foglalja az adagolást, a porítást, a hűtést, a szűrést, a szállítást és a porgyűjtést. A különböző projektek különböző alapanyagokkal, célspecifikációkkal, kimeneti követelményekkel és működési ütemezéssel rendelkeznek, így rendszerkonfigurációik is eltérőek lehetnek.
Mao Yue minden egyes projekt esetében értékelheti:
-
Hogy a porlasztó feldolgozási kapacitása megfelel-e a célteljesítménynek.
-
A hűtési konfiguráció megfelel-e a nyersanyag jellemzőinek és a folyamatos működési követelményeknek.
-
Megfelel-e a szűrési kapacitás a por előírásainak.
-
A szállító és gyűjtőrendszerek kibírják-e az elvárt termelési kapacitást.
Célunk nem az, hogy minden vásárlónak azonos konfigurációt biztosítsunk. Ehelyett azt értékeljük, hogy a különböző szakaszok hogyan működnek együtt a tényleges feldolgozási körülmények között, hogy segítsük az ügyfeleket a berendezések kiválasztásában és a gyártósorok megtervezésében.
Találja meg a megfelelő porlasztási megoldást a PE rotációs porgyártáshoz
Ha új PE rotációs formázópor gyártósort tervez, vagy a meglévő berendezései olyan problémákkal küzdenek, mint például inkonzisztens részecskeméret, túlzottan durva részecskék, hőmérséklet-emelkedés, por agglomeráció vagy a vártnál alacsonyabb teljesítmény, forduljon Mao Yue-hoz műszaki értékelésért.
Ossza meg PE anyagtípusát, célpor specifikációit, várható teljesítményét és aktuális gyártási kihívásait. Ha néhány paramétert még nem határoztak meg, továbbra is megadhatja a rendelkezésre álló információkat. Ezután megbeszélhetjük az anyagvizsgálatot és a berendezések kiválasztását az Ön tényleges gyártási követelményei alapján.
GYIK: Gyakran ismételt kérdések a PE rotációs porgyártással kapcsolatban
Általában mekkora hálóméret szükséges a PE forgóformázó porhoz?
Nincs egyetlen hálóméret, amely minden forgóformázási alkalmazáshoz megfelelne. A 20–40 mesh-es tartomány referenciaként szolgálhat egyes PE rotációs formázóporokhoz. A tényleges követelményeket a gyanta minősége, a termék szerkezete és a forgóformázási eljárás szerint kell meghatározni.
Miért tartalmaz a PE-por még mindig túl sok durva részecskét a porítás után?
A lehetséges okok közé tartozik a csiszolótárcsák és a kések működési állapota, a csiszolási rés, a nyersanyag betáplálási körülményei vagy a rostálási teljesítmény. Először határozza meg, hogy a porítás során keletkeznek-e durva részecskék, vagy nem válnak el hatékonyan az átvilágítás során.
Miért agglomerálódik a PE-por a porítás során?
A hőmérséklet emelkedése a PE meglágyulását és ragadóssá válását okozhatja, de a nyersanyag jellemzői, a takarmányozási körülmények és a porlódási paraméterek is hozzájárulhatnak az agglomerációhoz. A tényleges gyártási folyamatot meg kell vizsgálni, hogy azonosítani lehessen a probléma helyét.
Szükséges folyékony nitrogén hűtés a PE rotációs porgyártáshoz?
Folyékony nitrogénes hűtés nem szükséges minden PE rotációs porfelhordáshoz. A speciális hűtési módszer szükségességét az anyagjellemzők, a célfinomság, a kimeneti követelmények és a hőmérséklet-szabályozási igények alapján kell értékelni. Megfelelő PE anyagok esetén megfontolható a környezeti hőmérsékletű mechanikus porítás megfelelő léghűtéses vagy kombinált levegő-víz hűtőrendszerrel.
Hogyan válasszuk ki a megfelelő PE Rotomolding porlasztót?
Értékelje a tényleges anyagvizsgálati eredményeket, a megcélzott részecskeméretet, a kimeneti követelményeket, a folyamatos működési feltételeket, a hűtőrendszereket és az alapvető alkatrészek gyártási minőségét. Ne hasonlítsa össze a berendezéseket pusztán a motorteljesítmény vagy a gépmodell alapján.