

 中文简体
A színes mesterkeverék-porítás során a gép fenntarthatja a normál teljesítményt indításkor, de a termelés fokozatosan csökkenhet a folyamatos működés után. Más esetekben az üzemi feltételek változatlannak tűnhetnek, de a begyűjtött por mennyisége gyártási időszakonként változik.
Az instabil kibocsátás megnehezíti a termelés tervezését, a tényleges kapacitásfelmérést és a folyamatos termelésirányítást. A végső összegyűjtött por mennyiségének csökkenése azonban nem feltétlenül jelenti azt, hogy a porlasztómotor nem rendelkezik elegendő teljesítménnyel, vagy hogy a csiszolókorongok elkoptak.
A lehetséges okok közé tartozik az instabil adagolás, az anyagtapadás, a csiszolókorong állapotának megváltozása, a hőmérséklet-ingadozások, valamint a kiömlő- vagy porgyűjtő rendszer eltömődései. A hibaelhárítást annak meghatározásával kell kezdeni, hogy melyik szakasz felelős a változtatásért, mielőtt eldöntené, hogy módosítani kell-e a működési paramétereket vagy ki kell cserélni az alkatrészeket.
Melyek az instabil színű mesterkeverék porlasztó kimenetének gyakori jelei?
A kimeneti változások időzítése és jellemzői segíthetnek szűkíteni a lehetséges okokat.
Ezek a tünetek inkább hibaelhárítási nyomok, semmint végleges diagnózisok. A működési nyilvántartásokat és a tényleges anyagi feltételeket is ellenőrizni kell a kiváltó ok azonosítása érdekében.
A kimeneti ingadozások gyakori okai a színes mesterkeverék-porlasztókban
Instabil adagolás vagy eltérés az előtolási sebesség és a feldolgozási kapacitás között

Az elégtelen előtolás korlátozza a gép tényleges teljesítményét, míg az előtolás gyakori változtatása a köszörülési terhelés és a teljesítmény ingadozását okozhatja.
Mit kell ellenőrizni:
-
Az anyagadagolás folyamatos-e, vagy áthidalás, dugulások vagy időszakos megszakítások befolyásolják.
-
Az előtolás változása egybeesik-e a kimenet változásával.
-
Megfelelőek-e az aktuális adagolási feltételek az anyagformához és a gép feldolgozási kapacitásához.
Javasolt műveletek:
Először ellenőrizze az etetőrendszer működési állapotát. Ezután állítsa be az előtolási sebességet a tényleges feldolgozási teljesítménynek megfelelően. Ha a kibocsátás tovább csökken, miután az adagolás stabilizálódik, ellenőrizze a porítási folyamatot és az utánfutó rendszereket, ahelyett, hogy egyszerűen növelné az adagolási sebességet.
Anyagtapadás vagy por agglomeráció
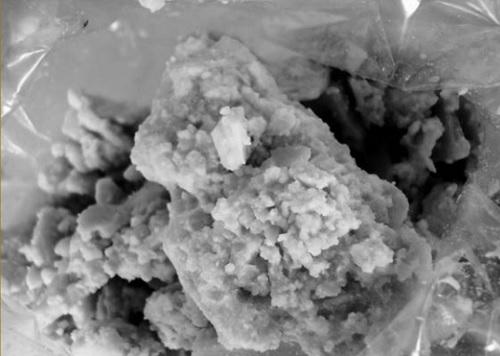
A különböző polimer hordozók, készítmények és adalékok befolyásolhatják a színes mesterkeverék anyagok lágyulási, tapadási és folyási jellemzőit. Ha az anyag hozzátapad a csiszolókorong felületéhez vagy a csiszolókamra belső falaihoz, az fokozatosan felhalmozódhat, és megzavarhatja a folyamatos feldolgozást és kiürítést.
Mit kell ellenőrizni:
-
Látható anyaglerakódás keletkezett-e a csiszolókorongokon vagy a csiszolókamra belsejében.
-
A kiürített por tartalmaz-e agglomerátumokat.
-
A feldolgozási teljesítmény megváltozik-e egy anyagtétel vagy összetétel megváltoztatása után.
Javasolt műveletek:
Értékelje a hőmérséklet, az adagolás és a hűtés körülményeit az anyagfelhalmozódás helye és a megfigyelt anyagállapot alapján. Az ismétlődő tapadást okozó készítmények esetében végezzen anyagvizsgálatot a megfelelő feldolgozási körülmények azonosítása érdekében, ahelyett, hogy az alacsonyabb adagolási sebességet univerzális megoldásként kezelné.
Nem megfelelő csiszolótárcsa rés vagy kritikus alkatrészek kopása

A csiszolókorong hézaga és a munkafelület állapota befolyásolja az őrlési folyamatot és a keletkező por finomságát. A nem megfelelő hézagbeállítás, a lemez kopása vagy a felület sérülése megváltoztathatja a gép feldolgozási teljesítményét.
A csökkenő teljesítmény azonban önmagában nem bizonyítja, hogy a csiszolókorongok elhasználódtak vagy cserére szorulnak.
A probléma diagnosztizálása:
-
Ellenőrizze, hogy a csiszolótárcsa rés megfelel-e az adott gépmodell üzemeltetési és karbantartási követelményeinek.
-
Vizsgálja meg a csiszolótárcsa felületeit, hogy nem kopott-e vagy sérült-e.
-
Hasonlítsa össze a por finomságát és a részecskeméret eloszlását a kimeneti változás előtt és után.
-
Ha egyidejűleg rendellenes vibráció vagy zaj lép fel, végezzen további ellenőrzéseket a gép karbantartási eljárásai szerint.
Javasolt műveletek:
A gép leállítása és a szükséges biztonsági és karbantartási eljárások betartása után ellenőrizze a csiszolókorongokat és a kapcsolódó alkatrészeket, és ellenőrizze a hézagbeállítást. Hasonlítsa össze a vizsgálati eredményeket bármilyen beállítás előtt és után. Csak akkor állítsa be vagy cserélje ki az alkatrészeket, ha az ellenőrzési eredmények azt mutatják, hogy állapotuk vagy a hézagbeállítás befolyásolhatja a gyártási teljesítményt.
Nem megfelelő hűtés vagy instabil hőmérséklet-szabályozás

A porítás során keletkező hőt befolyásolják az anyagtulajdonságok, a feldolgozás körülményei és a gép terhelése. Könnyen lágyuló anyagok esetében a hőmérséklet-változások tovább befolyásolhatják a tapadási és kisülési teljesítményt.
A hőmérséklet-emelkedés nem feltétlenül jelenti a hűtőrendszer meghibásodását. Ez összefügghet a takarmányterhelés vagy az anyagtulajdonságok változásával is.
Mit kell ellenőrizni:
-
Az anyag vagy a csiszolókamra hőmérséklete jelentősen eltér-e a teljesítményváltozás előtt és után.
-
A lég- és vízhűtő rendszerek megfelelően működnek-e.
-
A hűtőjáratok elzáródnak-e, vagy megváltozott a tényleges hűtési teljesítmény.
Javasolt műveletek:
Hasonlítsa össze a hőmérsékleti rekordokat a kimenettel, az anyagtapadással és az adagolási feltételekkel. Ha a hőmérséklet-emelkedés a feldolgozási teljesítmény változásával együtt történik, vizsgálja meg a hűtési kapacitást és a kapcsolódó működési feltételeket az ok megállapításához.
Korlátozott ürítés vagy porgyűjtés

A végső összegyűjtött teljesítmény nemcsak a porítási folyamattól függ, hanem a porszállítástól, az elválasztástól és a begyűjtés hatékonyságától is. Az anyag felhalmozódása a csővezetékekben, a ciklonleválasztókban vagy gyűjtőgaratokban lévő dugulások, valamint a porgyűjtő rendszer rendellenességei csökkenthetik a végső soron összegyűjtött por mennyiségét.
Mit kell ellenőrizni:
-
A port folyamatosan üríti-e.
-
Függetlenül attól, hogy anyag halmozódott fel a szállító csővezetékekben, ciklonleválasztókban vagy gyűjtőgaratokban.
-
A légáramlási, tömítési és porgyűjtő berendezések megfelelően működnek-e.
Javasolt műveletek:
Vizsgálja meg a teljes utat a kiürítéstől a végső begyűjtésig, hogy azonosítsa az anyagvisszatartást vagy -veszteségeket. Ha a fő gép nem mutat nyilvánvaló változást az üzemállapotban, miközben a gyűjtött kimenet tovább csökken, prioritásként kezelje a továbbmenő rendszer ellenőrzését, hogy elkerülje a gyűjtési probléma téves diagnosztizálását, mivel a főgép feldolgozási kapacitása nem elegendő.
Ellentmondás az anyagtulajdonságok, a berendezés konfigurációja és a gyártási követelmények között
A gép névleges kapacitása nem jelenti azt, hogy minden anyaggal és minden feldolgozási körülmény között ugyanaz a teljesítmény érhető el. Az anyagtulajdonságok, a célfinomság, a szükséges áteresztőképesség és a folyamatos működési követelmények mind befolyásolhatják a berendezés alkalmasságát.
A rövid időtartamú tesztek lehetővé teszik az anyagfeldolgozási teljesítmény kezdeti megértését, de előfordulhat, hogy nem tükrözik teljes mértékben a hosszabb működés során fennálló feltételeket.
Mit kell ellenőrizni:
-
Az aktuális anyag megegyezik-e az eredeti berendezés-kiválasztási tesztek során használt anyaggal.
-
A tényleges porjellemzők megfelelnek-e a megcélzott finomsági követelményeknek.
-
A meglévő főgép és segédrendszerek alkalmasak-e a szükséges teljesítményre és üzemidőre.
Javasolt műveletek:
Értékelje újra a berendezés konfigurációját a tényleges anyag- és gyártási követelményekhez képest. Ha a berendezés alkalmasságát nem igazolták megfelelően, határozza meg a szükséges finomságot, teljesítményt és működési feltételeket, mielőtt eldönti, hogy szükséges-e a konfiguráció módosítása.
A porlasztó teljesítményének pontos mérése
A kezdeti hibaelhárítás után következetes mérési módszerre van szükség annak igazolására, hogy az összegyűjtött kimenet valóban csökkent-e, és segít meghatározni, melyik szakasz a felelős.
1. lépés: Mérje meg a tényleges porgyűjtési arányt
Válasszon egy jól meghatározott mérési időszakot, és jegyezze fel a gép tényleges üzemidejét és a begyűjtött por nettó tömegét.
Például, ha a gép 120 kg nettó port gyűjt össze a tényleges üzemidő 30 perce alatt:
Átlagos porgyűjtési sebesség = 120 kg ÷ 0,5 h = 240 kg/h
Ez az átlagos porgyűjtési sebességet jelenti az adott időszakban. Ez nem feltétlenül egyezik meg a porlasztó tényleges anyagáteresztő képességével, mert bizonyos anyagok átmenetileg a gépben vagy a szállítórendszerben maradhatnak, míg más anyagok elveszhetnek, mielőtt elérnék a gyűjtőhelyet.
2. lépés: Hasonlítsa össze az adatokat, hogy megkülönböztesse a főgép-problémákat a gyűjtési problémáktól
Hasonlítsa össze a stabil működés során rögzített adatokat a teljesítménycsökkenés után gyűjtött adatokkal. Egyszerre tekintse át az etetési, hőmérsékleti, porállapotú és kiürítési rekordokat.
Ahol a feltételek megengedik, egyszerűsített anyagmérleg használható az ellenőrzéshez:
Anyagbevitel az időszakban = Összegyűjtött por az időszakban Elszámolt anyagveszteségek Anyagkészlet növekedése a rendszeren belül
Az anyagkészlet növekedését úgy számítjuk ki, hogy a mérési időszak végén a rendszerben maradt anyagmennyiség mínusz az elején maradó mennyiség. Ha a rendszerben visszatartott anyag mennyisége csökken, ez az érték negatív is lehet.
A mérési periódusoknak és a rendszerhatároknak minden tekintetben konzisztensnek kell lenniük, és figyelembe kell venni a mérési hibákat is.
Ha a porlasztási szakaszban a tényleges teljesítmény nem mérhető közvetlenül, az eredményt az átlagos porgyűjtési sebességként kell jelenteni, nem pedig a gép tényleges feldolgozási kapacitásaként.
3. lépés: Ellenőrzött összehasonlító teszteléssel ellenőrizze az okot
A két lépésben azonosított feltételezett tényezők alapján állítson be egy-egy releváns változót, és ismételje meg a tesztet összehasonlítható működési feltételek mellett. Lehetőség szerint tartsa konzisztensnek az anyagadagot, a célfinomságot és a mérési módszert, és dokumentáljon minden olyan körülményt, amely nem tartható állandónak.
Értékelje együtt a következő mutatókat:
-
Teljesítmény vagy átlagos porgyűjtési sebesség.
-
A por finomsága és szemcseméret-eloszlása.
-
Hőmérsékletváltozások és anyagtapadás.
-
Kibocsátási és porgyűjtési feltételek.
A kiigazítás csak akkor tekinthető hatékonynak, ha a fejlesztés megismételhető, és nem okoz más elfogadhatatlan termelési problémákat.
Hogyan segít a Mao Yue az ügyfeleknek a porlasztó-kimeneti problémák értékelésében?
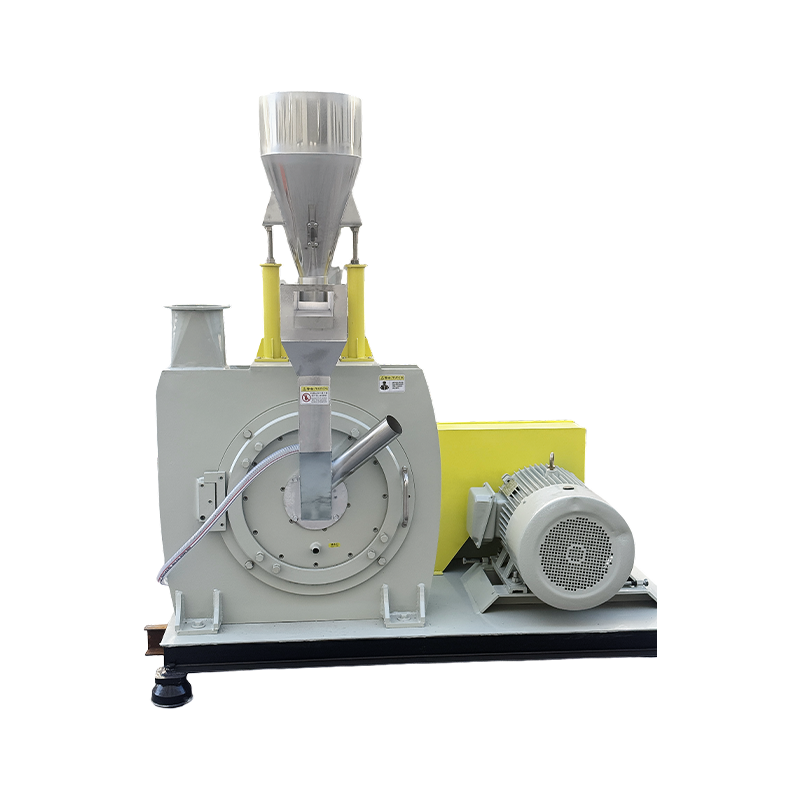
Színes mesterkeverék-feldolgozási projekteknél, ahol a kimeneti ingadozások aggodalomra adnak okot, Mao Yue többre összpontosít, mint egy porlasztó egyszerű ajánlására. A tényleges anyagtesztelés, a berendezések konfigurációjának megfeleltetése, a kritikus alkatrészek házon belüli gyártása és a teljes feldolgozósor értékelése révén a Mao Yue segít az ügyfeleknek felmérni, hogy a berendezés megfelel-e valós termelési követelményeiknek.

A berendezés alkalmasságának igazolása anyagvizsgálattal és folyamatos működési értékeléssel
A Mao Yue a berendezéseket az ügyfelek tényleges anyag- és gyártási igényei alapján értékeli, ahelyett, hogy kizárólag az anyagnevekre vagy a névleges gépkapacitásra hagyatkozna.
Az ügyfelek által szállított anyagminták tesztelésével és a célfinomság, a várható teljesítmény és az alkalmazási követelmények figyelembevételével a Mao Yue értékelheti a por minőségét, a részecskeméret-eloszlást, az anyag folyóképességét és a hőmérséklet-változásokat a vizsgálati körülmények között.
A folyamatos működést igénylő pályázatoknál a teszt időtartama és az értékelési szempontok is előre egyeztethetők.
Ezek a teszteredmények megbízhatóbb alapot adnak az ügyfeleknek a berendezések alkalmasságának vásárlás előtti értékeléséhez.
Párosítsa a porlasztót és a segédrendszereket a vizsgálati eredményekkel

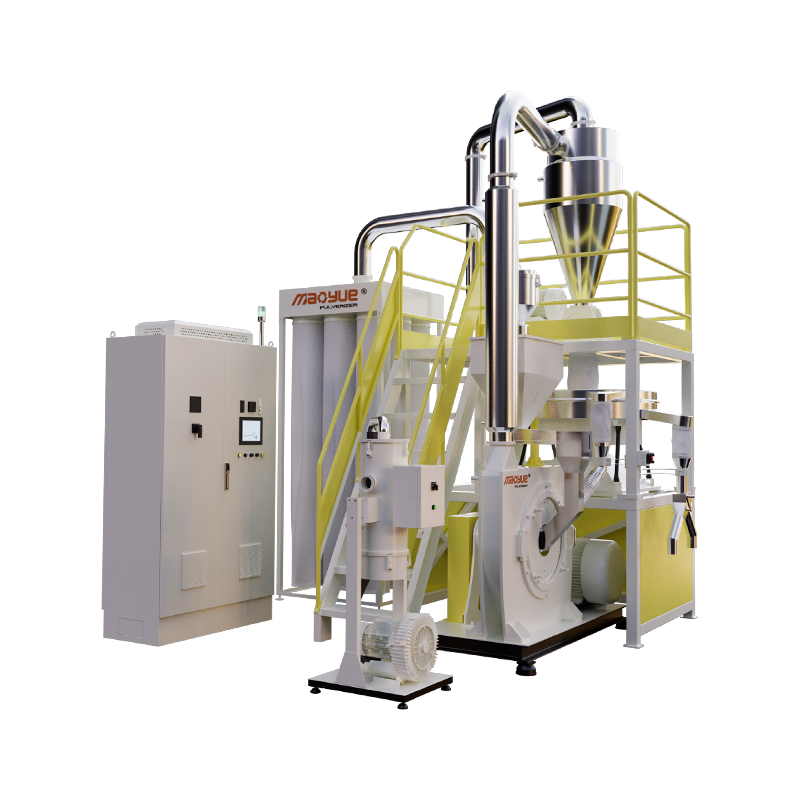
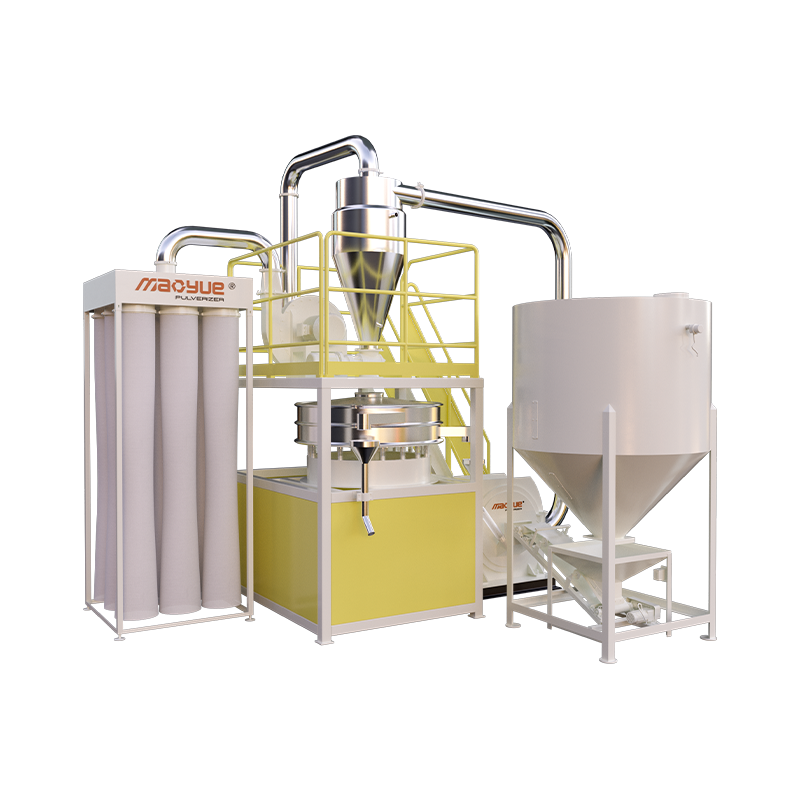
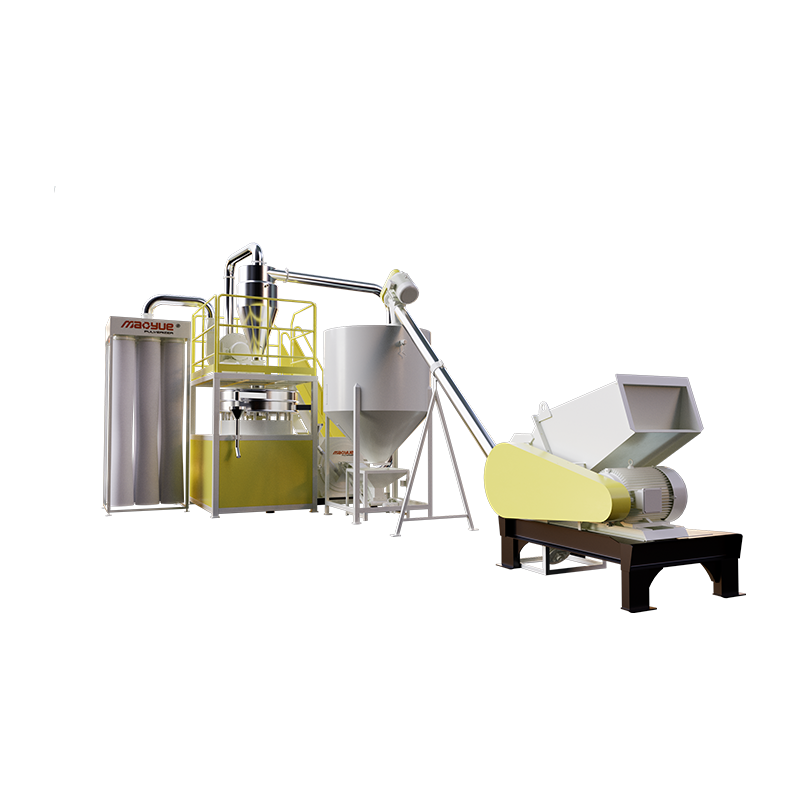
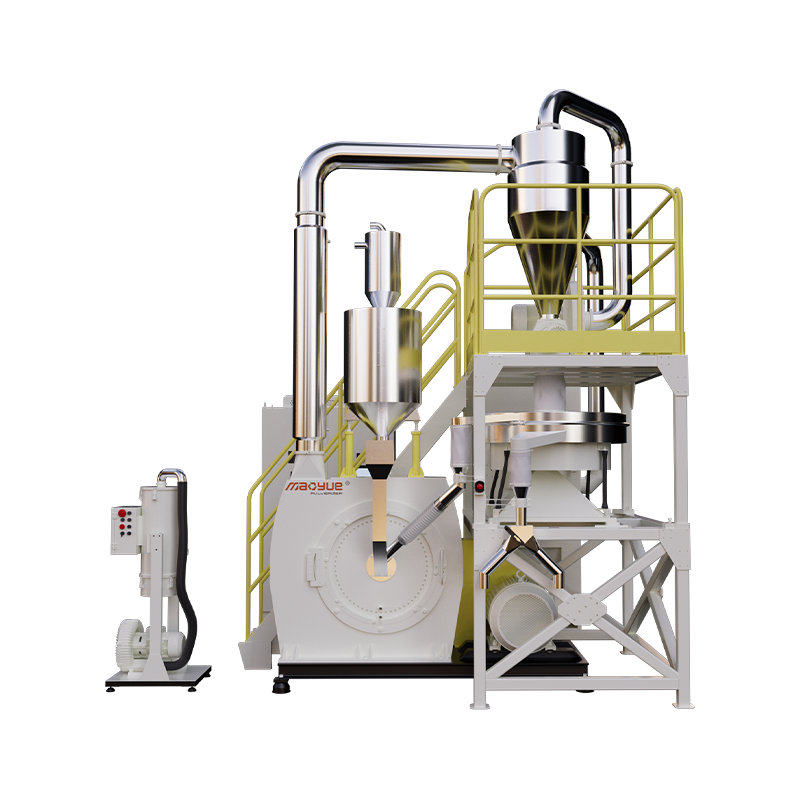
A teszteredmények segíthetnek meghatározni, hogy a gyártósor mely részei igényelnek alaposabb értékelést. Az ügyfél célteljesítményétől és porspecifikációitól függően a berendezés konfigurációjának értékelése kiterjedhet a fő porlasztóra, az adagolórendszerre, a hűtőrendszerre, az átvilágító berendezésre, valamint a porszállító és -gyűjtő egységekre.
Például, ha a por már megfelel a szükséges finomságnak, de a végső összegyűjtött kibocsátás alacsony marad, a kiürítési és begyűjtési szakaszokat meg kell vizsgálni ahelyett, hogy kizárólag a fő porlasztóra összpontosítanánk.
Ha az anyag tapadása mellett hőmérsékletnövekedés következik be, akkor az anyag tulajdonságait, az adagolási feltételeket és a hűtési konfigurációt együtt kell értékelni.
A Mao Yue arra összpontosít, hogy a teljes feldolgozósort az ügyfél anyag- és gyártási igényeihez igazítsa, ahelyett, hogy egyszerűen kiválasztana egy nagyobb névleges kapacitású gépet.
Csiszolótárcsák és kések házon belüli gyártása a kritikus alkatrészek gyártásának szabályozására

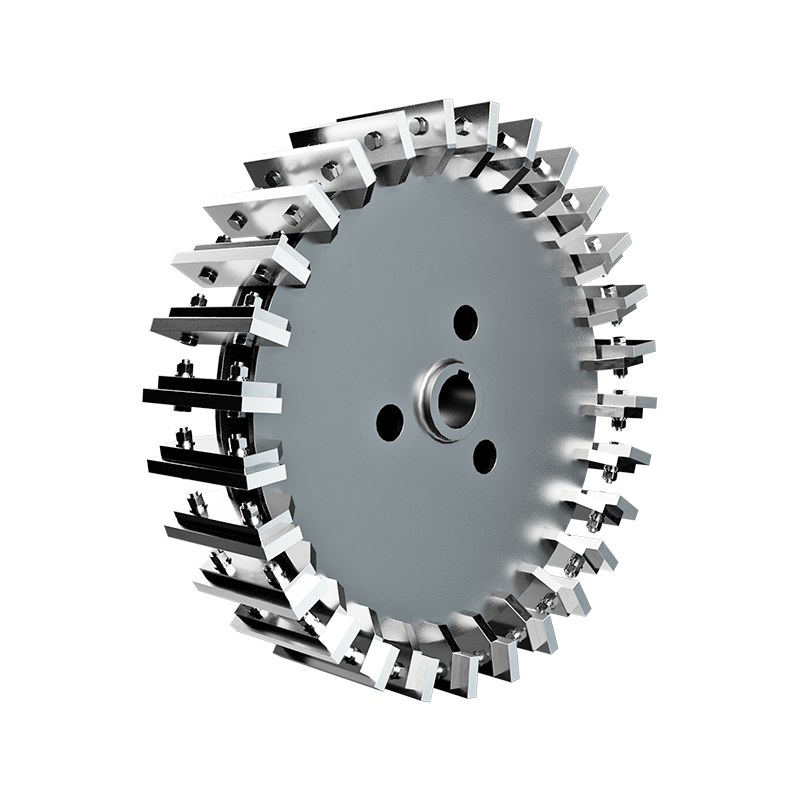
A Mao Yue saját csiszolókorongokat és pengéket gyárt, ami lehetővé teszi a kulcsfontosságú gyártási és ellenőrzési folyamatok nagyobb ellenőrzését ezeknél a kritikus alkatrészeknél.
A csiszolótárcsa kialakítása, a megmunkálási pontosság, a felület állapota és a kopás befolyásolhatja a porlasztási teljesítményt működés közben. A kritikus alkatrészek gyártásának irányításával és az alkatrészek állapotának ellenőrzésével a Mao Yue célzottabb műszaki támogatást tud nyújtani, amikor az ügyfelek értékelik a csiszolótárcsa kopását, a karbantartási követelményeket vagy a csere időzítését.
Az ügyfelek számára ez világosabb alapot biztosít a kritikus kopóalkatrészek állapotának megértéséhez, valamint a karbantartás és csere tervezéséhez a gép működése során.
Milyen információkat kell elkészítenie, mielőtt felveszi a kapcsolatot a berendezés gyártójával?
Ha a színes mesterkeverék porlasztója csökkenő teljesítményt, ingadozó porgyűjtési sebességet vagy instabil folyamatos működést tapasztal, készítse elő a következő információkat a célzottabb értékelés támogatása érdekében:
-
Anyaginformációk: Polimer hordozó, vonatkozó összetételi adatok és anyagtétel.
-
Etetés feltételei: Anyagforma, részecske- vagy pelletméret, adagolási mód és hozzávetőleges adagolási sebesség.
-
Porszükséglet: Célfinomság és szükséges szemcseméret-eloszlás.
-
Gyártási célok: Szükséges teljesítmény kg/h-ban és várható üzemóra naponta.
-
Probléma leírása: Kezdeti teljesítmény, későbbi kimenet, tényleges működési időtartam és a csökkenés kezdete.
-
Működési feltételek: Hőmérsékletrekordok, anyagtapadás, működési megszakítások vagy anyagfelhalmozódás.
-
Meglévő felszerelés: A porlasztó modell és a motor teljesítménye, a hűtési módszer, a kisülési konfiguráció és a porgyűjtés beállítása.
Értékelje a Color Masterbatch porlasztó konfigurációját
Ha a színes mesterkeverék porlasztója csökkenő teljesítményt, ingadozó porgyűjtési sebességet vagy anyagtapadást tapasztal a folyamatos gyártás során, lépjen kapcsolatba Mao Yue-val.
Adja meg az anyag típusát, a kívánt porfinomságot, az áramteljesítményt, a célkapacitást és a működési feltételeket. Az Ön tényleges gyártási követelményei alapján a Mao Yue segíthet felmérni a berendezés konfigurációját, és adott esetben megbeszélni egy anyagvizsgálati tervet.
A vizsgálati eredmények az alkalmazott konkrét anyagokra és vizsgálati körülményekre vonatkoznak. A tényleges gyártási teljesítményt továbbra is befolyásolhatja a készítmény, a működési paraméterek és a helyszíni körülmények.