

 中文简体
A PE forgóformázó por túl forróvá válhat a porítás során, ha a folyamat során keletkező hő meghaladja a rendszer tényleges hőleadási kapacitását. A mechanikai súrlódás, az ütés, a nyírás, az adagolási feltételek, a porlódási rés, a megcélzott részecskeméret és a folyamatos működési idő mind befolyásolhatják a hőmérséklet emelkedését.
A kulcs nem egyszerűen több hűtőberendezés hozzáadása, hanem a hőtermelés, a hőleadás, a por minősége és a folyamatos termelés közötti stabil egyensúly fenntartása.
Mi okozhatja a PE-por túlmelegedését a porlasztás során?
Mechanikai súrlódás és ütés
A porítás során a PE-anyagot folyamatosan ütésnek, nyírásnak és köszörülésnek van kitéve. A mechanikai energia egy része hővé alakul.
Ha a porítási folyamat túlzott mechanikai hatást igényel, több hő képződhet, ami a por hőmérsékletének emelkedését okozhatja.
Finomabb célszemcseméret
Egy finomabb cél szemcseméret általában intenzívebb porítást igényel, ami növelheti a mechanikai terhelést és a hőtermelést.
Ezért a célszemcseméretet és a hőmérséklet-szabályozást együtt kell figyelembe venni, nem pedig teljesen különálló tényezőkként kezelni.
Instabil etetés
Az instabil adagolás ingadozásokat okozhat az anyagterhelésben a porlasztókamrában.
A túlzott adagolás növelheti a mechanikai terhelést és a hőtermelést, míg az elégtelen vagy instabil adagolás kevésbé stabilizálhatja a porlasztási folyamatot.
Nem megfelelő porlasztási rés
A porlasztási rést össze kell hangolni a PE anyaggal, a betáplálás méretével, a célszemcsemérettel és a szükséges kapacitással.
A kisebb porlasztási rés nem mindig jobb. A túl kicsi rés növelheti a mechanikai terhelést, a súrlódást és a hőmérséklet-emelkedést.
Hőfelhalmozódás folyamatos működés közben
A PE porlasztó a gyártás megkezdésekor normál hőmérsékleten működhet, de folyamatos működés közben a hőmérséklet fokozatosan emelkedhet.
Ez akkor fordulhat elő, ha a hőfelhalmozódás mértéke meghaladja a tényleges hőleadási kapacitást. Ezért a hőmérsékleti teljesítményt valós folyamatos termelési körülmények között kell értékelni.
Milyen problémákat okozhat a túlzott PE-por hőmérséklet?
A túlzott hőmérséklet befolyásolhatja a PE-porítási folyamat stabilitását, és tovább befolyásolhatja a por végső állapotát.
A PE por lágyulhat vagy ragadhat
A túlzott hőmérséklet a PE anyag meglágyulását okozhatja, növelve annak kockázatát, hogy az anyag a porlasztókamrához vagy a belső alkatrészekhez tapad.
Ez anyagfelhalmozódást okozhat, és megnehezíti a folyamatos porítást.
A magas hőmérséklet növelheti a por agglomerációját

Amikor a PE-por túl forróvá válik, a finom részecskék agglomerátumokat képezhetnek.
Az agglomeráció befolyásolhatja a por folyóképességét, a szűrés hatékonyságát és a porgyűjtést.
Por minőség Variáció
Ha a hőmérséklet-ingadozásokat lágyulás, összetapadás vagy agglomeráció kíséri, a por részecskemérete és áramlási viselkedése megváltozhat.
Ezért a hőmérséklet-szabályozás nemcsak a berendezés működését, hanem a végső por minőségét is befolyásolja.
Hogyan szabályozható a PE porlasztási hőmérséklete?
A PE porlasztási hőmérsékletének szabályozása nem támaszkodhat kizárólag a hűtőrendszerre. Csökkenteni kell a szükségtelen hőtermelést, majd javítani kell a rendszer effektív hőelvezető képességét.
Az etetési feltételek ellenőrzése

A takarmányozási feltételeket a PE-anyag jellemzőinek, a betáplálási méretnek, a megcélzott részecskeméretnek és a szükséges kapacitásnak megfelelően kell szabályozni, hogy csökkentsék az anyagterhelés ingadozásait a porlasztókamrában.
Illessze a porlasztási rést a célporhoz

A megfelelő porlasztási hézagot az aktuális anyag- és célpor specifikációi alapján kell meghatározni.
A cél a szükséges részecskeméret elérése a szükségtelen mechanikai energiabevitel elkerülése mellett.
Válassza ki a megfelelő hűtési módot

A léghűtés folyamatosan képes eltávolítani a porítási folyamat során keletkező hőt.
Ha a hőtermelés viszonylag magas, vagy a hőmérséklet folyamatosan emelkedik a folyamatos működés során, vízhűtés is hozzáadható a teljes hőleadási kapacitás növeléséhez.
Ezért a hűtési módot a tényleges gyártási körülményeknek megfelelően kell kiválasztani, nem pedig ugyanazt a konfigurációt minden PE projekthez.
Miért nem elég a hűtési kapacitás önmagában?
A PE porlasztási hőmérséklete alapvetően a hőtermelés és a hőleadás egyensúlyától függ.
A teljes folyamatot egészként kell tekinteni:
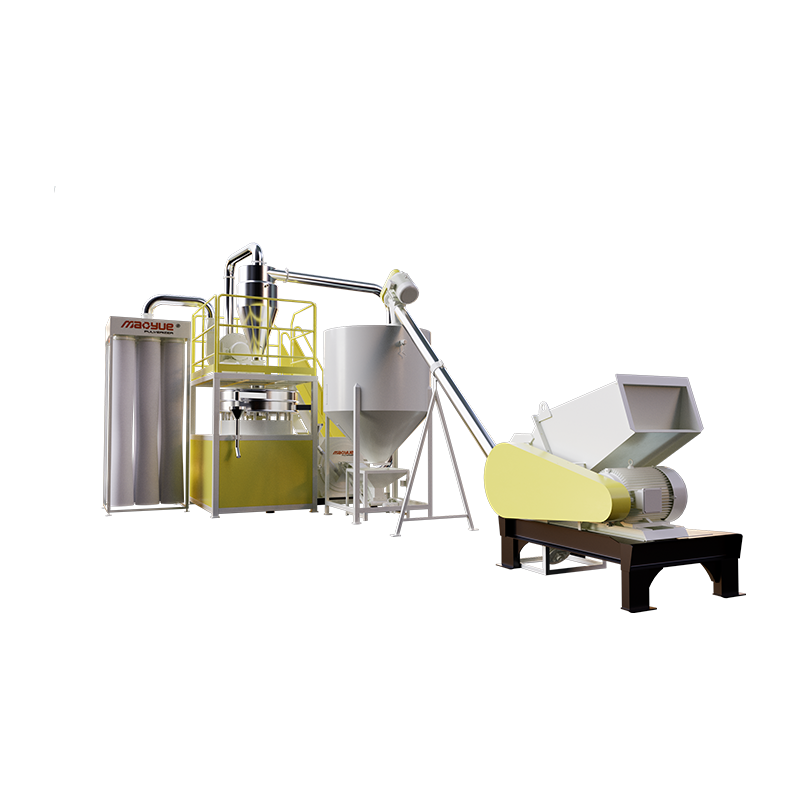
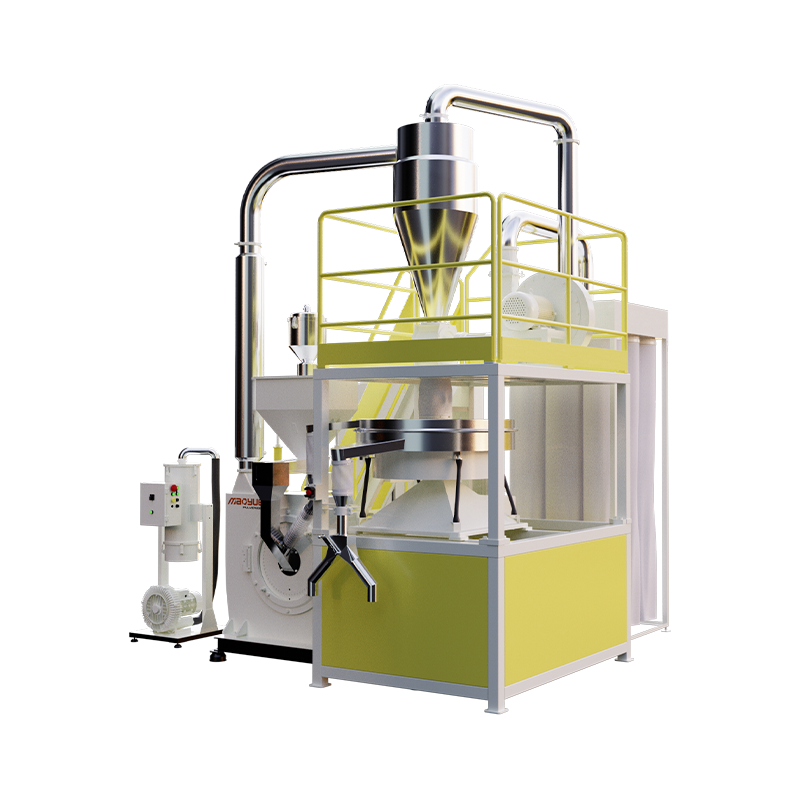
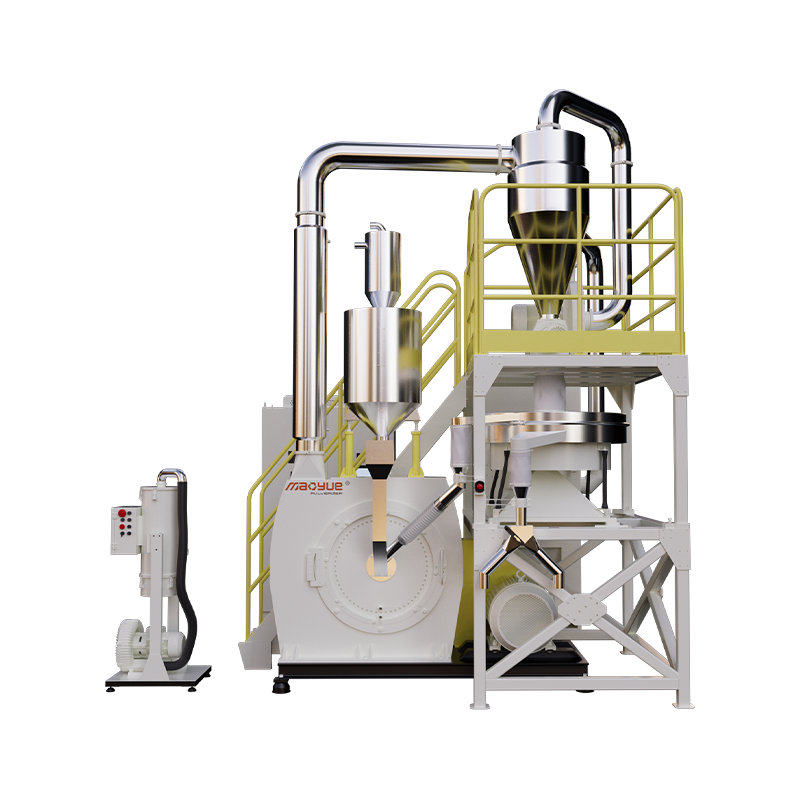
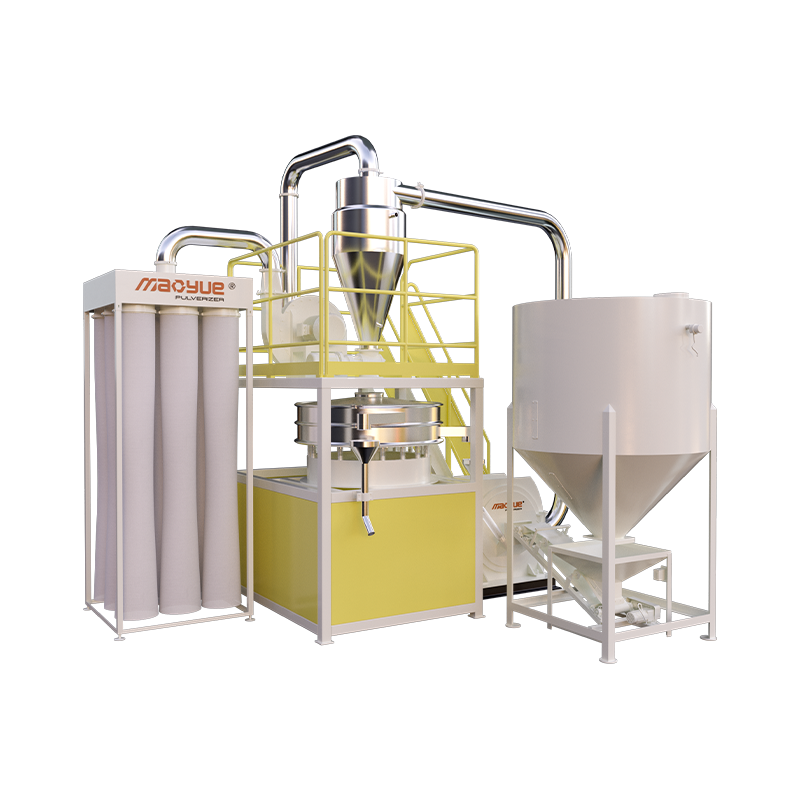
Etetés → Vaseltávolítás → Porlasztás → Hűtés → Szűrés → Gyűjtés
Az etetés befolyásolja a porlasztási terhelést; a porlódási körülmények befolyásolják a hőtermelést; a hűtés befolyásolja a hőleadást; míg a szűrés és a begyűjtés befolyásolja a por végső állapotát.
Ezért, ha a porlasztás során már túlzott hő keletkezik, előfordulhat, hogy egy nagyobb hűtőrendszer beépítése nem oldja meg a kiváltó okot.
Hogyan szabályozza a Mao Yue a PE porlasztási hőmérsékletét?
PE rotomformázó por alkalmazásokhoz, Mao Yue nem oldja meg a hőmérsékleti problémákat pusztán hűtőberendezések hozzáadásával.
Ehelyett a Mao Yue teljes rendszerként értékeli a tényleges anyagot, a porítási körülményeket, a magkomponenseket, a hűtési kapacitást és a folyamatos gyártási teljesítményt.
A Mao Yue PE porlasztási hőmérséklet-szabályozási megközelítése a következőket tartalmazza:
Tényleges anyagvizsgálat → porlasztási állapot egyeztetése → stabil magkomponensek → hűtési kapacitás egyeztetése → folyamatos gyártásellenőrzés

Tényleges anyagvizsgálat
A berendezés és a folyamatmegoldás meghatározása előtt a Mao Yue tesztelheti az ügyfél tényleges anyagát a szükséges gyártási körülmények között.
A tesztelés a következőket tartalmazhatja:
A tesztelés célja nem egyszerűen annak megerősítése, hogy a „PE porítható-e”.
Annak ellenőrzésére szolgál, hogy a berendezés képes-e elérni a következők szükséges kombinációját:
Cél részecskeméret Szükséges kapacitás Stabil hőmérséklet folyamatos működés
Ez az oka annak, hogy a Mao Yue tényleges anyagvizsgálatot végez a berendezés megoldásának meghatározása előtt.
Porítási állapot egyeztetése
A Mao Yue nem pusztán a „PE” anyagnév alapján határozza meg a porítási paramétereket.
A PE pellet, az újrahasznosított PE, a fólia élszegélye, a gyártási hulladék és a különböző minőségű forgóformázó PE eltérő módon viselkedhet az adagolás és a porítás során.
Ezért a porítási feltételeket össze kell hangolni a tényleges anyag, a betáplálás, a célszemcseméret, a szükséges kapacitás és a működési feltételek szerint.
A cél nem egyszerűen finomabb por előállítása, hanem a szükséges porspecifikáció elérése, miközben csökkenti a szükségtelen mechanikai hatást és a hőmérséklet-emelkedést.
Stabil magporzó alkatrészek
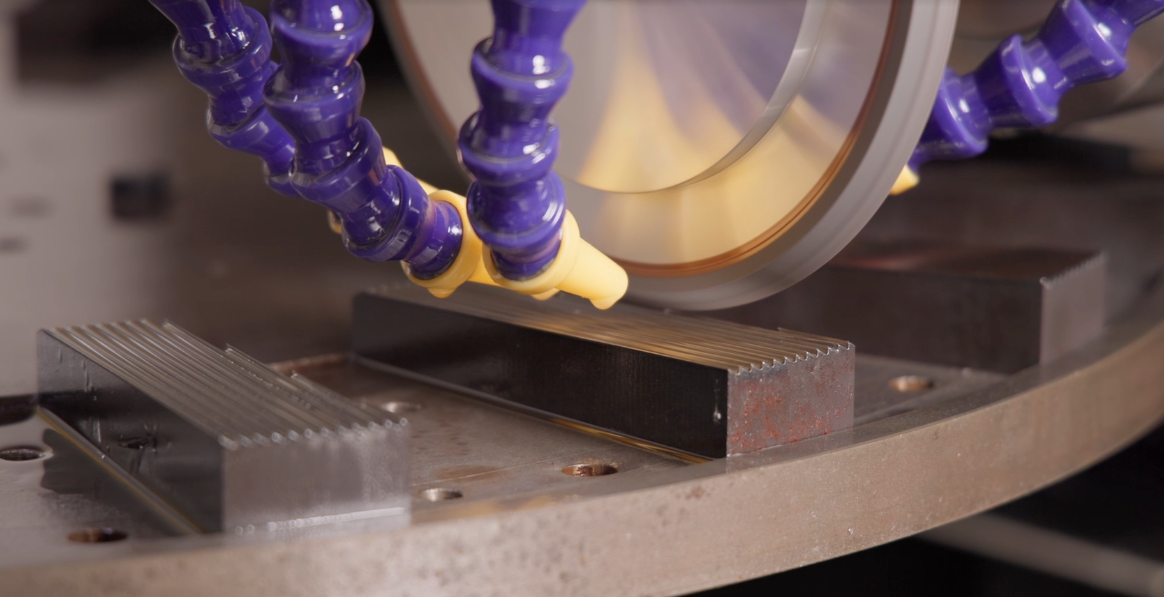
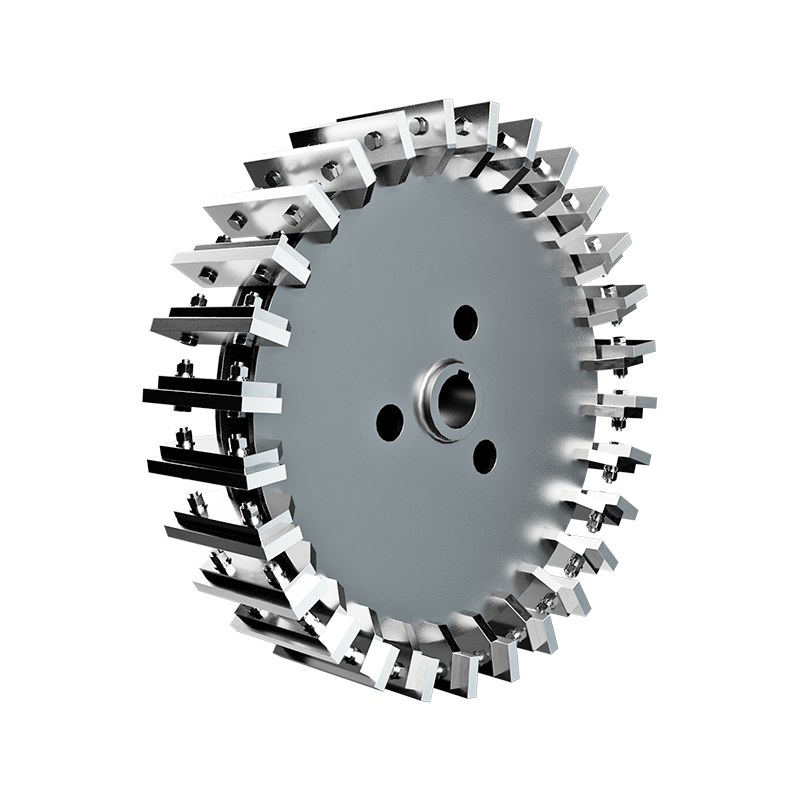
A Mao Yue saját magporzó komponenseit gyártja, beleértve porlasztó tárcsák és pengék.
A megmunkálástól és köszörüléstől az ellenőrzésig ezek az alapelemek belső minőségellenőrzésnek vannak kitéve a stabil működési feltételek fenntartása érdekében.
A PE-porításnál a magkomponensek stabilitása nemcsak az élettartamot, hanem a porlasztási hézag stabilitását, a mechanikai hatást és a hosszú távú működési teljesítményt is befolyásolja.
A stabil magkomponensek segítenek fenntartani az egyenletes porítási feltételeket, így a mechanikai terhelés és a hőmérséklet-emelkedés könnyebben szabályozható.
Igazítsa a hűtési teljesítményt a tényleges hőtermeléshez
A porítási feltételek meghatározása után a hűtőteljesítménynek meg kell egyeznie a gyártás során keletkező tényleges hővel.
A különböző PE-projektek gyártási körülményeitől függően a Mao Yue értékelheti:
Léghűtés
A léghűtés folyamatosan távolítja el a porítás során keletkező hőt, és olyan gyártási körülményekre alkalmas, ahol a hőmérséklet-emelkedés viszonylag szabályozható.
Levegő vízhűtés
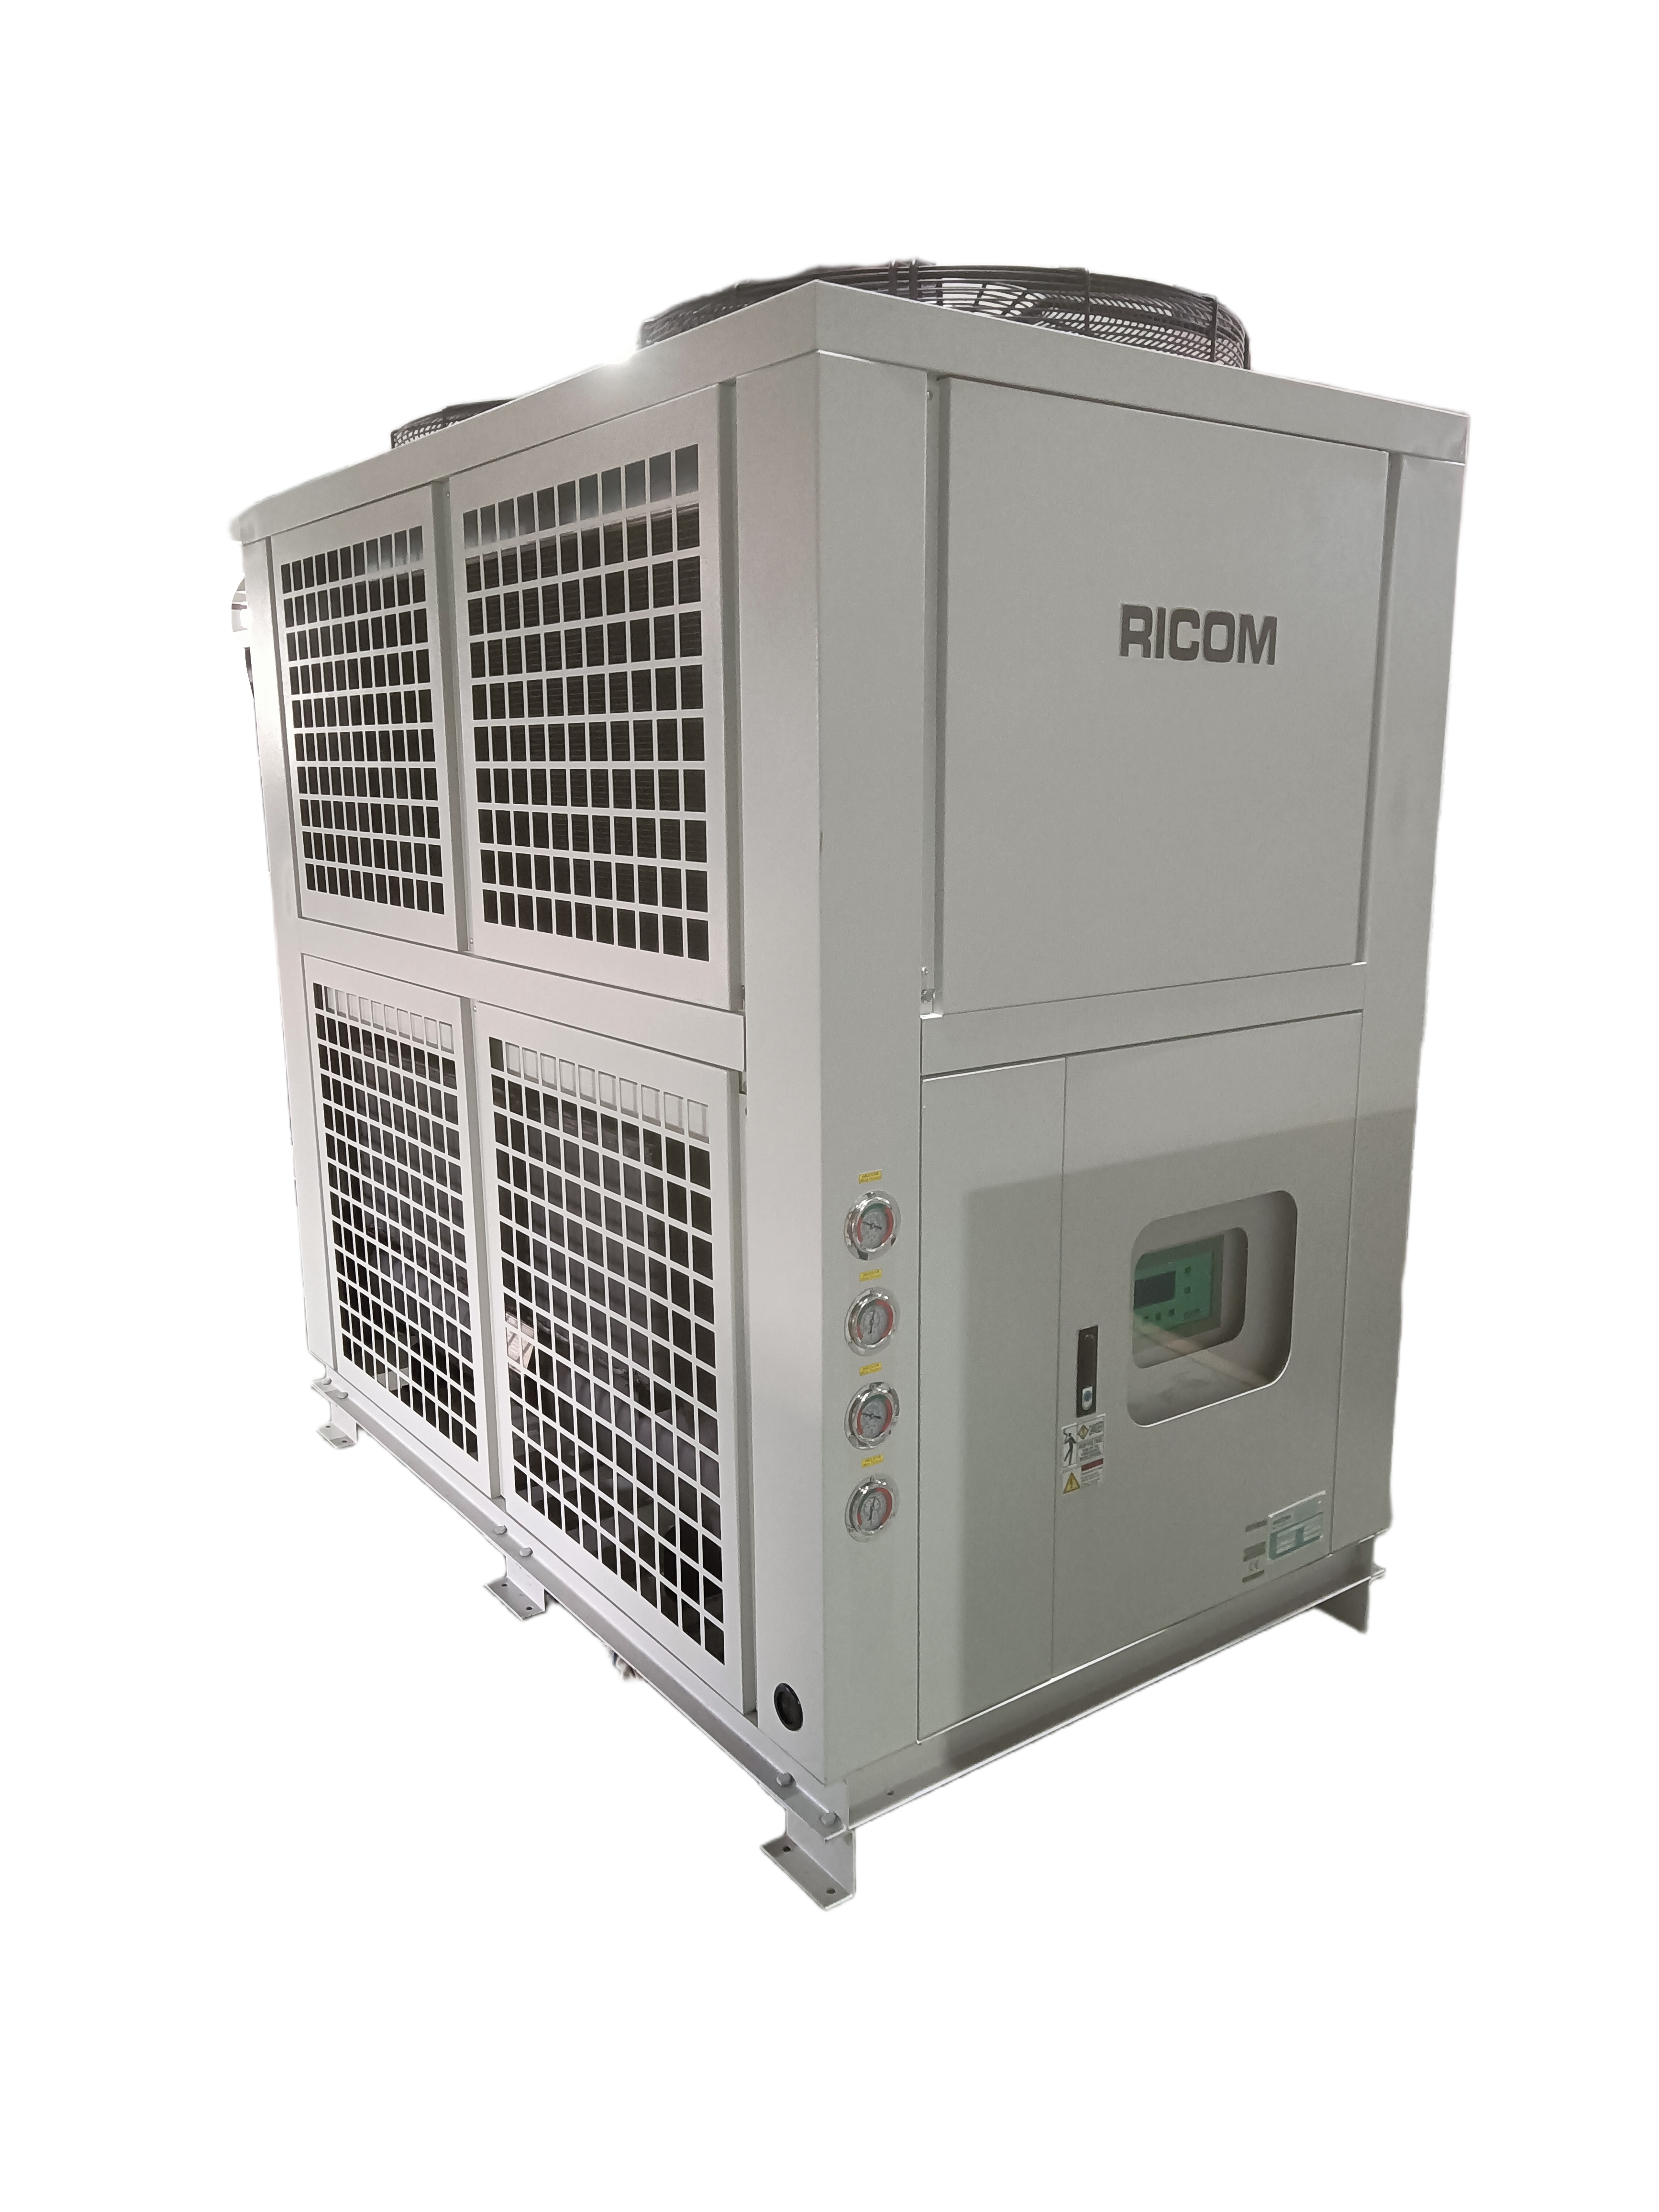
Ha a hőtermelés viszonylag magas, vagy a hőmérséklet folyamatosan emelkedik a folyamatos működés során, vízhűtés is hozzáadható a teljes hőelvezetési kapacitás növeléséhez.
Ezért a levegős vízhűtés nem egy rögzített konfiguráció minden PE porlasztási projekthez.
A Mao Yue értékeli a tényleges anyagvizsgálati eredményeket, a célszemcseméretet, a szükséges kapacitást, az üzemidőt és a hőmérséklet-emelkedési teljesítményt, hogy meghatározza a megfelelőbb hűtési módszert.
Folyamatos gyártásellenőrzés
A gyártás megkezdésekor normál hőmérsékleten működő PE porlasztó nem feltétlenül jelenti azt, hogy a hőmérséklet stabil marad a hosszú távú folyamatos működés során.
A működési idő növekedésével, ha a hőtermelés sebessége magasabb marad, mint a hőleadási kapacitás, a hő fokozatosan felhalmozódhat, ami végül a por hőmérsékletének emelkedését, meglágyulását, megtapadását vagy agglomerációját okozhatja.
Ezért a hőmérséklet-szabályozást nem szabad csak az indítás utáni rövid távú teljesítmény alapján értékelni.
Mao Yue a következő tényezőkre fordít figyelmet a tényleges folyamatos gyártás során:
-
A por hőmérséklete változik
-
Hőmérséklet-emelkedési trend folyamatos működés közben
-
Takarmányozási stabilitás
-
Porzó terhelés
-
Por szemcseméret
-
Por folyóképesség
-
Ragadás vagy agglomeráció
-
Hűtési teljesítmény
Ezek a gyártási eredmények segítenek meghatározni, hogy a porítási körülmények és a hűtési oldat megfelelően illeszkednek-e.
Mao Yue PE porlasztó hőmérséklet-szabályozási megközelítése
A PE rotációs formázópor esetében a hőmérséklet szabályozása nem függ egyetlen komponenstől vagy egyetlen hűtési módszertől.
Mao Yue a teljes gyártási állapotot a következő módon értékeli:
Tényleges anyagvizsgálat
↓
Porítási állapot egyeztetése
↓
Stabil alapkomponensek
↓
Hűtési kapacitás illesztése
↓
Folyamatos gyártásellenőrzés
A végső cél a stabil hőmérséklet és a folyamatos termelés fenntartása, miközben megfelel a részecskeméretre, kapacitásra és porminőségre vonatkozó követelményeknek.
Ez egyben kulcsfontosságú része a Mao Yue berendezéseinek és folyamatértékelésének a PE rotációs porprojektekhez.
Hogyan lehet azonosítani a PE porlasztó túlmelegedésének okát?
A PE-porítás során fellépő túlzott hőmérséklet különböző formában jelenhet meg a gyártás során.
Ez a megközelítés hasznosabb annál, mint egyszerűen megkérdezni, hogy a porlasztónak van-e hűtőrendszere.
GYIK
Miért melegszik fel a PE-por porítás közben?
A PE egy hőre lágyuló anyag. A nagysebességű porítás során az anyagot ütésnek, nyírásnak és köszörülésnek vetik alá, és a mechanikai energia hővé alakul.
Miért tapad a PE-por a porlasztókamrához?
Ha a PE-por túl forróvá válik, az anyag egy része meglágyulhat, ami növeli a porlasztókamra belsejéhez tapadásának kockázatát.
Ha az adagolás instabil, nagy a porlasztási terhelés, vagy a gép hosszú ideig folyamatosan üzemel, a hő tovább halmozódhat fel.
Elég a léghűtés a PE porlasztáshoz?
Az, hogy a léghűtés önmagában elegendő-e, a tényleges PE-anyagtól, a célszemcsemérettől, a szükséges kapacitástól és a folyamatos üzemidőtől függ.
A viszonylag szabályozható hőmérséklet-emelkedéssel járó gyártási körülmények között a léghűtés folyamatosan képes eltávolítani a porítás során keletkező hőt.
Ha a hőtermelés viszonylag magas, vagy a folyamatos működés során szigorúbb hőmérsékletszabályozásra van szükség, vízhűtés is hozzáadható az általános hőelvezetés javításához.
Ezért a vízhűtés szükségessége nem határozható meg pusztán abból, hogy az anyag PE.
A Mao Yue tesztelheti a PE anyagot a berendezés kiválasztása előtt?
Igen. A Mao Yue tesztelheti az ügyfél tényleges PE-anyagát a betáplálás mérete, a célszemcseméret, a szükséges kapacitás és a működési feltételek alapján, hogy értékelje a porítási feltételeket, a hőmérsékleti teljesítményt és a hűtési megoldást.
Segítségre van szüksége a PE porlasztási hőmérséklet szabályozásához?
Ha a PE rotomolding por a következő problémák bármelyikét tapasztalja:
-
A por hőmérséklete túl gyorsan emelkedik a porítás során
-
A PE por a porlasztókamrához tapad
-
Por agglomeráció
-
Instabil porfolyékonyság
-
A por minőségének változása
-
Csökkentett szűrési hatékonyság
-
A folyamatos termelés fenntartásának nehézségei
Ne csak a berendezés specifikációi alapján válasszon hűtőrendszert.
Küldje el a Maoyue-nak a tényleges PE-anyag- és gyártási igényeit.
Az anyag, a célszemcseméret, a szükséges kapacitás, az üzemidő és a hőmérséklet-szabályozási követelmények alapján ki tudjuk értékelni a PE porítási és hűtési megoldást.
Küldje el a PE-anyaginformációit
Anyaga: PE / HDPE / LDPE / LLDPE
Hírcsatorna mérete: _______
Cél részecskeméret: _______
Kapacitás: _______ kg/h
Napi működési idő: _______ óra/nap
Végső alkalmazás: Rotomolding / Egyéb
Aktuális probléma: Túl magas hőmérséklet / Tapadás / Agglomeráció / Egyéb
Küldje el a PE-anyagra vonatkozó információkat Mao Yue-nak, hogy a gyártási körülményeihez igazodó porlasztási és hűtési megoldást kaphasson.