

 中文简体
Bevezetés: A stabil porszemcseméret stabil porlasztási folyamattal kezdődik
A rotációs fröccsöntési gyártáshoz a PE-por nem egyszerűen az anyag elég finom csiszolása.
A PE rotációs formázópor részecskemérete és szemcseméret-eloszlása befolyásolhatja az adagolást, a szállítást, a por formán belüli eloszlását, a melegítést, az olvasztást és a fúziót.
Ha a durva részecskék és a finom részecskék aránya tételenként változik, a por folyóképességét, adagolását, a penész eloszlását, valamint a melegítési és olvasztási viselkedést is befolyásolhatja.
Tehát miért inkonzisztens a PE rotomformázó por részecskemérete?
Bizonyos esetekben nem egyetlen tényező okozza.
A porlasztó tárcsa hézaga, a tárcsa és a penge kopása, az adagolási stabilitás, a nyersanyag jellemzői, az őrlési hőmérséklet, a szitálás és a működési feltételek mind befolyásolhatják a végső porszemcseméretet.
Ezért a PE-feldolgozók és rotációs formázópor-gyártók számára a kulcskérdés nem egyszerűen az, hogy egy porlasztó képes-e finom port előállítani, hanem az, hogy a porítási folyamat stabil marad-e, és folyamatosan a megcélzott részecskeméret-tartományon belül tud-e előállítani PE-port.
Ezért fontos a berendezés tervezése, a folyamatirányítás és a tényleges anyagvizsgálat.
Mi az a PE Rotomolding por részecskemérete?
A részecskeméret a PE-anyag porítása után keletkező egyedi porszemcsék méretére utal.
A tényleges gyártás során azonban a PE-por minősége nem értékelhető egyetlen szemcseméret-érték alapján.
Figyelembe kell venni a részecskeméret-eloszlást is. Leírja a különböző méretű részecskék arányát a poron belül.
Például egy adag por átlagos részecskemérete elérheti a célt, miközben túl sok durva részecskét vagy túlzott finomságot tartalmazhat.
Ezért egyszerűen azt mondod:
"Ez a porlasztó 40 mesh-es port tud előállítani."
nem írja le teljesen a por minőségét.
A forgóformázó alkalmazásoknál több tényezőt együttesen kell figyelembe venni:
-
Cél részecskeméret
-
Részecskeméret-eloszlás
-
Durva részecsketartalom
-
Bírságtartalom
-
Por folyóképesség
-
Por hőmérséklete
-
Takarmányozási stabilitás
-
Végső jelentkezési követelmények
Ezért a stabil részecskeméret nem egyszerűen a porlasztó specifikációja. Ez az általános gyártási minőség-ellenőrzés része.

Miért inkonzisztens a PE forgóformázó por szemcsemérete?
A PE forgóformázó por szemcseméretének változása a gyártás során általában több tényezővel is összefüggésbe hozható.
Instabil porlasztó tárcsarés
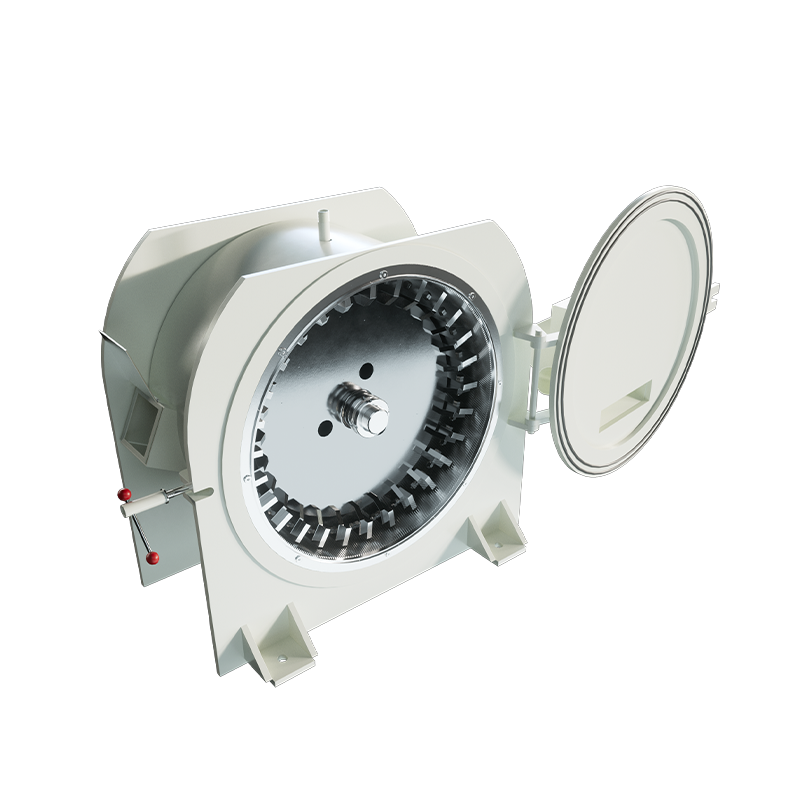
A forgótárcsa és a rögzített tárcsa közötti rés közvetlenül befolyásolja a porítási folyamatot.
Ha a rés túl nagy, előfordulhat, hogy az anyag nem porlik el megfelelően.
Ha a rés túl kicsi, az növelheti a porlasztási terhelést és a súrlódást, ami több finomanyagot és magasabb hőmérséklet-emelkedést eredményezhet.
Ennél is fontosabb, hogy ha a porlasztási rés működés közben megváltozik, a por végső szemcsemérete is megváltozhat.
Ezért a PE porlasztónak megbízható és állítható tárcsarés kialakításúnak kell lennie.
Folyamatos termeléshez nem elég a rés egyszeri beállítása. A porítási körülményeknek a nyersanyagnak és a termelési célnak megfelelőnek kell maradniuk, és szükség esetén módosítani kell a rést.
Lemez- és pengekopás
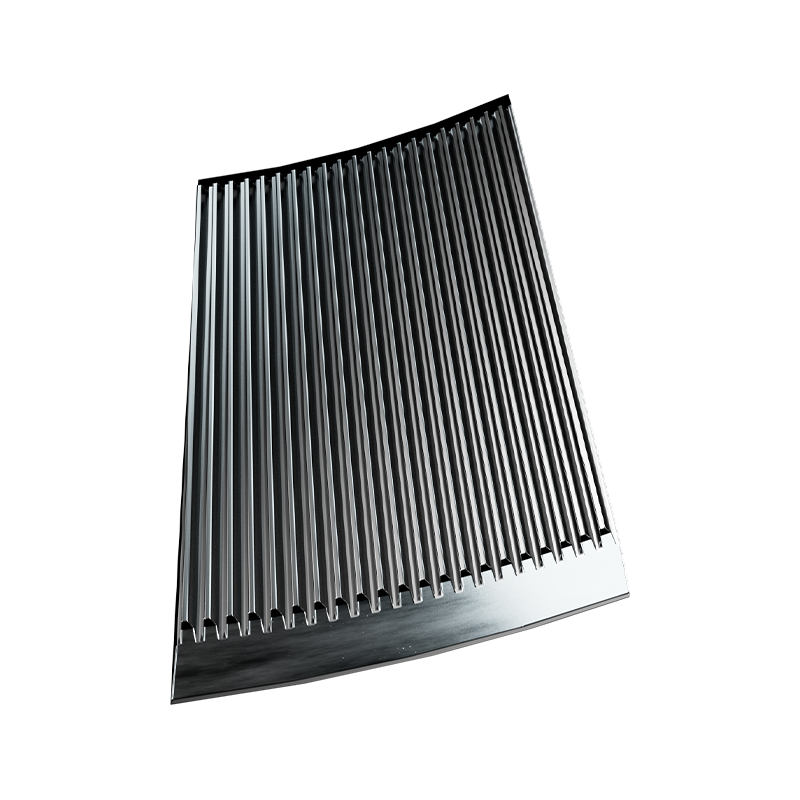
A műanyag porlasztó magporzó alkatrészei működés közben folyamatos súrlódásnak és mechanikai erőknek vannak kitéve.
Az üzemidő növekedésével a tárcsák és a kések munkafelületei fokozatosan kopnak, és az eredeti geometria megváltozhat.
Ez befolyásolhatja:
-
Porszívózás hatékonysága
-
Az anyag tartózkodási ideje
-
Por szemcseméret
-
Részecske alakja
-
Energiafogyasztás
-
Hőmérséklet emelkedés
Egy új gép konzisztensen állíthatja elő a célport, míg a por teljesítménye hosszabb működés után megváltozhat.
Ezért a tárcsa és a penge kopását a részecskeméret-stabilitással együtt kell értékelni.
A kulcskérdés nem egyszerűen:
"Mi a penge keménysége?"
Egy fontosabb kérdés:
„Fenntartható-e a berendezés a folyamatos gyártás után stabil porítási feltételeket és a cél porspecifikációt?”
Ezért számít a penge anyaga, a hőkezelés, a megmunkálási pontosság, a dinamikus kiegyensúlyozás és a karbantartás.
Az instabil etetés ingadozásokat okoz a porlasztási terhelésben
Még akkor is, ha magát a porlasztót megfelelően beállították, az instabil adagolás továbbra is ingadozásokat okozhat a végső porban.
Ha hirtelen túl sok anyag kerül az őrlőkamrába, a porlasztási terhelés gyorsan növekedhet.
Ha az előtolás hirtelen csökken, a berendezés más terhelési feltételek mellett fog működni.
Ezek a változások a következőket érinthetik:
-
Porszívózás hatékonysága
-
Az anyag tartózkodási ideje
-
Hőmérséklet
-
Részecskeméret-eloszlás
-
Tényleges kimenet
Ezért a PE rotomformázó por előállításánál a stabil adagolás is része a szemcseméret-szabályozásnak.
A stabil adagolórendszer segít fenntartani a folyamatosabb és szabályozhatóbb anyagáramlást a porlasztókamrába.
A különböző PE-nyersanyagok eltérő tulajdonságokkal rendelkeznek
A különböző PE-alapanyagok nem feltétlenül viselkednek ugyanúgy a porítás során.
A PE anyagok a következőkben különbözhetnek:
-
Keménység
-
Olvadási jellemzők
-
Eredeti szemcseméret
-
Nedvesség vagy szennyeződések
-
Adalék tartalom
-
Anyag hőmérséklete
-
Térfogatsűrűség
A PE-pellet, az újrahasznosított PE, a fólia élek díszítése és a gyártási hulladék szintén eltérő porítási feltételeket igényelhet.
Ezért, ha minden PE-anyaghoz pontosan ugyanazt a berendezésbeállítást használja, nem feltétlenül ugyanazt a poreredményt kapja.
Megbízhatóbb megközelítés a tényleges anyag tesztelése, majd a megfelelő porítási paraméterek meghatározása.
A túl magas őrlési hőmérséklet befolyásolhatja a por állapotát
A PE a súrlódás révén hőt termel a nagy sebességű mechanikus porítás során.
Ha a hőmérséklet túl magas, a PE meglágyulhat, ami megnehezíti az anyag számára a kívánt csiszolási viselkedés fenntartását.
Az anyagtól és a működési feltételektől függően a túlzott hőmérséklet a következőket okozhatja:
-
Por agglomeráció
-
Stringing or material adhesion
-
Csökkentett folyóképesség
-
Inkonzisztens részecskeméret
-
Csökkentett szűrési hatékonyság
Ezért a hőmérséklet-szabályozást a részecskeméret-szabályozással együtt kell mérlegelni.
A hűtés nem jelent megoldást minden szemcseméret-problémára, de fontos része lehet a stabil PE-porítási folyamat fenntartásának.
A szűrés befolyásolja a végső részecskeméret-eloszlást
A porítás önmagában nem hoz létre automatikusan stabil végső részecskeméret-eloszlást.
A szűrési szakasz határozza meg, hogy mely részecskék kerülnek be a végtermékbe.
Ha a szűrési feltételek megváltoznak, a durva részecskék és a finom részecskék aránya is változhat a végső porban.
Ezért a teljes PE-por gyártási rendszernél figyelembe kell venni:
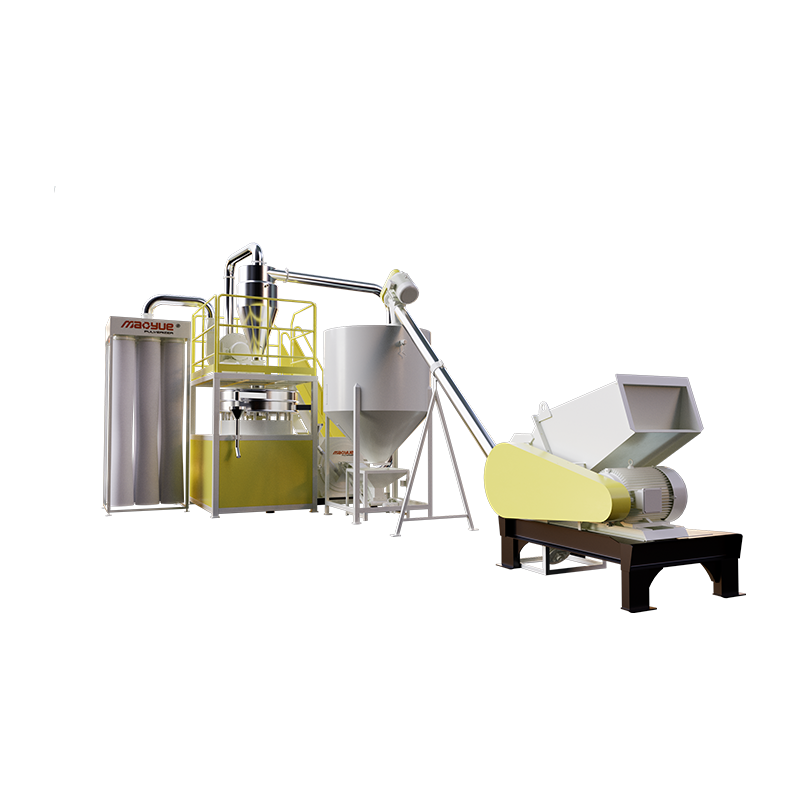
Etetés → Porlasztás → Hűtés → Szűrés → Porgyűjtés
ahelyett, hogy csak magára a porlasztóra összpontosítana.
PE Powder Particle Size Troubleshooting Guide
Amikor a részecskeméret megváltozik a gyártás során, az egyik lépés annak meghatározása, hogy a folyamat melyik része okozza a változást.
Ez a hibaelhárítási megközelítés segíthet annak meghatározásában, hogy az eltérés a porítási, etetési, hűtési vagy szűrési szakaszból származik-e.
Hogyan javítható a PE forgóformázó por részecskeméret-stabilitása
A lehetséges okok azonosítása után világosabbá válnak a részecskeméret szabályozásának módszerei.
Control the Pulverizer Disc Gap

A stabil és állítható tárcsaköz a PE nyersanyag, a takarmányszemcseméret, a célporméret és a kívánt teljesítmény szerint állítható be. Do not simply pursue a smaller gap; a cél a cél szemcseméret következetes elérése legyen.
Use Wear-Resistant Pulverizing Components

Rendszeresen ellenőrizze a tárcsák és a kések kopását, és szükség esetén tartsa karban vagy cserélje ki őket.
Maintain Stable Material Feeding

A nyersanyag- és gyártási igényektől függően automata, vibrációs, függőleges, vákuum- vagy vaseltávolító adagolórendszerek használhatók a porlasztókamrába történő stabil anyagáramlás fenntartására.
Control Pulverizing Hőmérséklet

Válassza ki a léghűtést, a vízhűtést vagy a levegős vízhűtést az anyagnak és a szükséges teljesítménynek megfelelően, és figyelje az üzemi hőmérsékletet.
Control Final Powder Through Screening

A végső port a szűrés után kell értékelni, nem csak a porítókamrából közvetlenül kijövő port alapján.
Screening can help separate:
-
Durva részecskék
-
Cél méretű részecskék
-
Túlzott bírságok
Ez segít tovább szabályozni a végső por részecskeméret-eloszlását.
A megfelelő szitaspecifikációt a por célméretének és a végső alkalmazásnak megfelelően kell meghatározni.
Is 40 Mesh Enough to Define PE Powder Quality?
“Can your machine produce 40-mesh powder?”
Ez gyakori kérdés, amikor a vásárlók PE porlasztót választanak.
A kérdés fontos, de a 40 mesh önmagában nem határozza meg teljesen a por minőségét.
Mindkét port 40 mesh-nek írhatjuk le, miközben a tényleges részecskeméret-eloszlásuk eltérő lehet.
Például az egyik por nagyobb arányban tartalmazhat durva részecskéket, míg egy másik több finom anyagot.
Ezért a PE port több paraméter alapján kell értékelni:
Ez a megközelítés a PE-por gyakorlatiasabb értékelését teszi lehetővé, mint egyetlen háló specifikációjának összehasonlítása.
Need 40-mesh PE rotomolding powder?
Ne válasszon porlasztót pusztán a szemméret alapján. Küldje el nekünk a PE-anyagot és a célszemcseméretet tesztelésre.
Hogyan kezeli Mao Yue a PE forgóformázó por részecskeméretének inkonzisztenciáját?
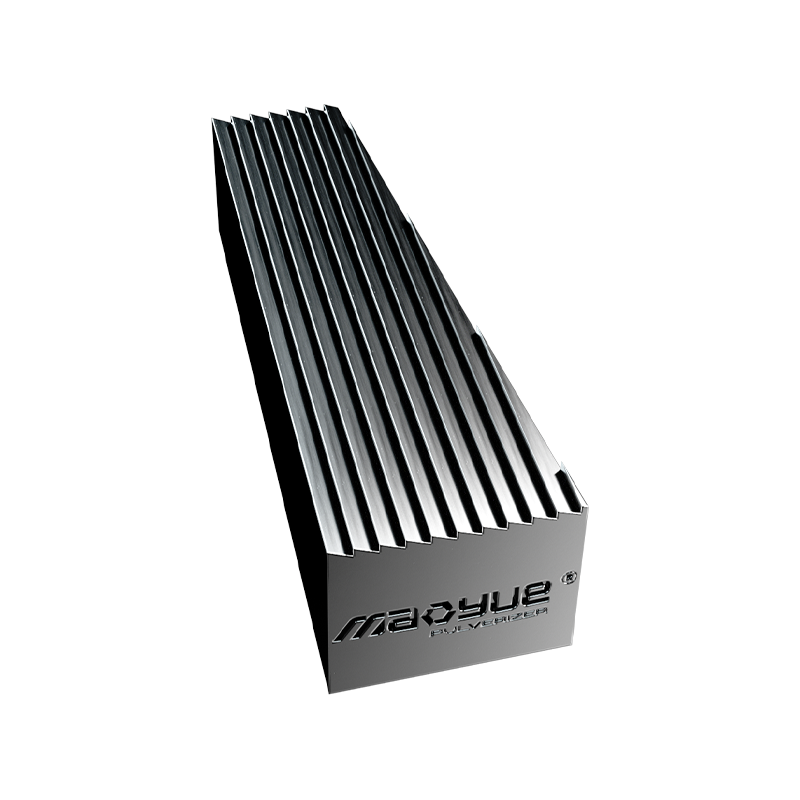
Magporzó alkatrészek házon belüli gyártása

A Mao Yue saját porlasztó tárcsákat és pengéket gyárt, amelyek ellenőrzik a formafejlesztést, a megmunkálást, az élfeldolgozást és az ellenőrzést. Ez segít megőrizni a megmunkálási pontosságot és a magporzó alkatrészek munkageometriáját.
Precision Machining and Dynamic Balancing
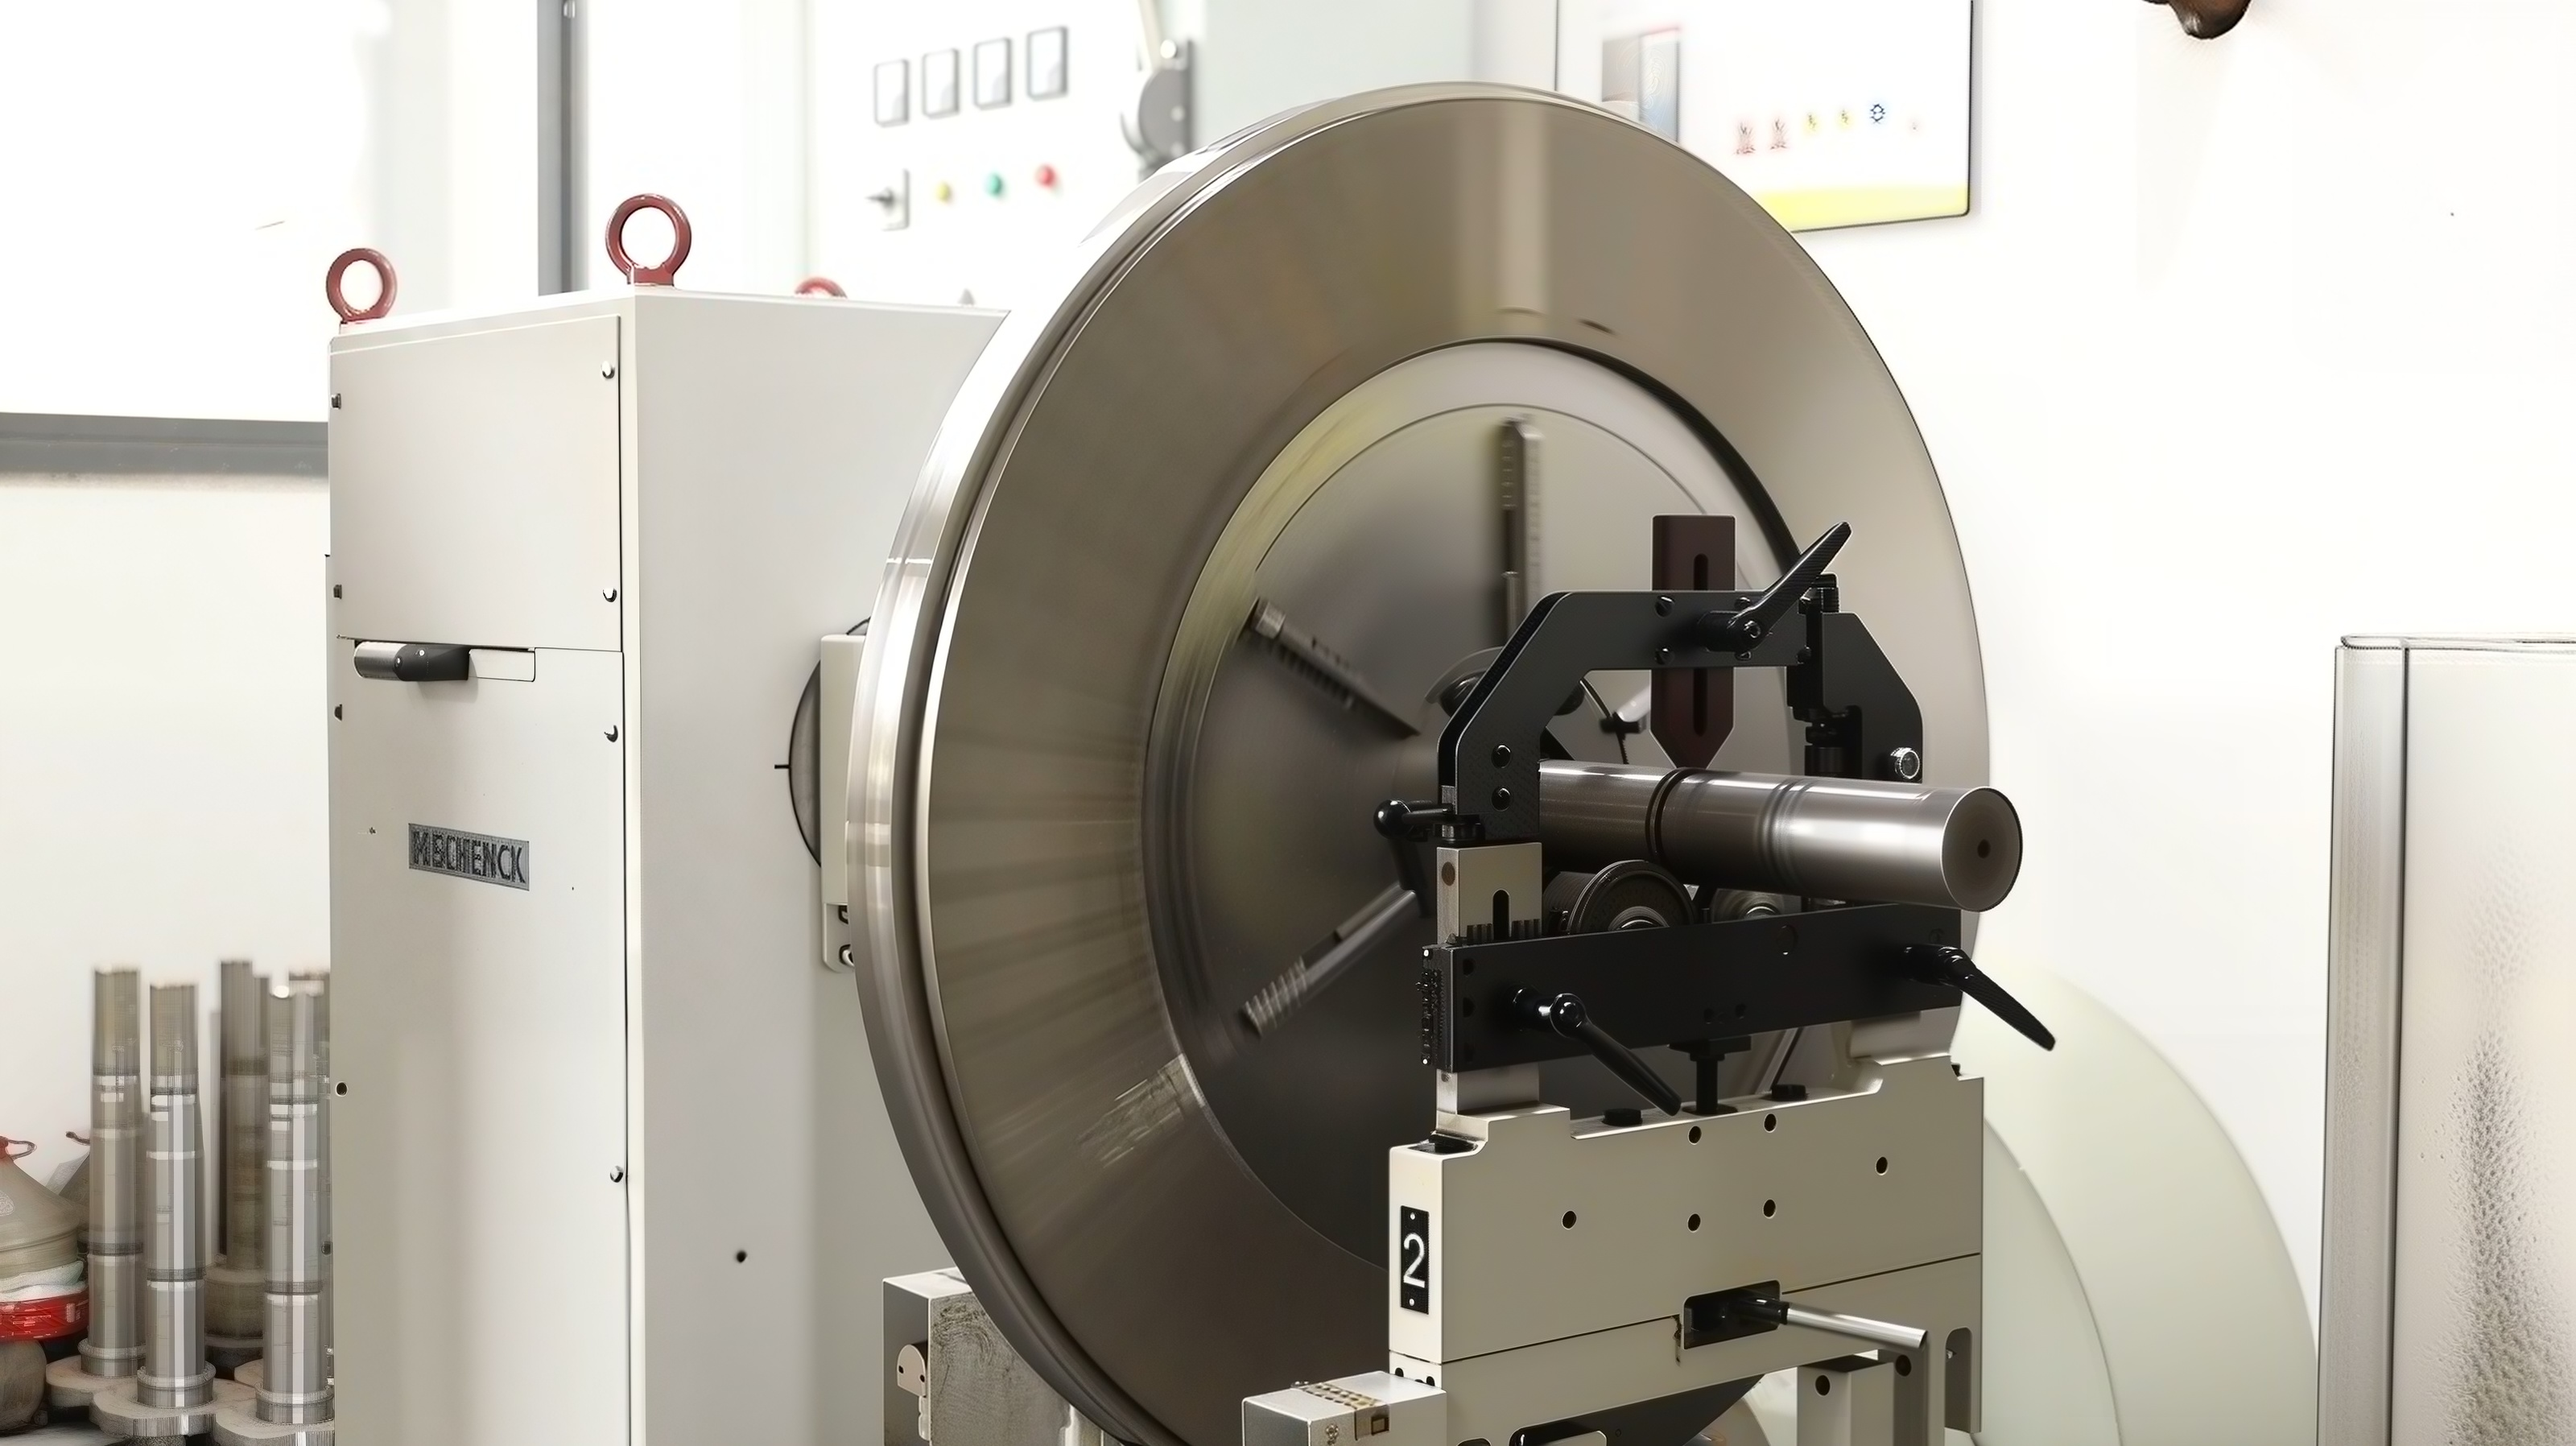
A porlasztó tárcsáknak stabil geometriát és egyensúlyt kell fenntartaniuk nagy sebességű működés közben. A Mao Yue precíziós megmunkálást és dinamikus kiegyensúlyozást alkalmaz, hogy csökkentse a működési ingadozásokat és segítsen fenntartani a stabil porítási feltételeket.
Irányítsd a teljes folyamatot, ne csak egy paramétert
A Mao Yue nem csak a tárcsa átmérője, a motor teljesítménye vagy a cél szemmérete alapján választja ki a felszerelést. Ehelyett a teljes porítási folyamatot az adagolás, a tárcsarés, az alkatrész állapota, a hőmérséklet, az átvilágítás és a tényleges anyagvizsgálat alapján értékelik.
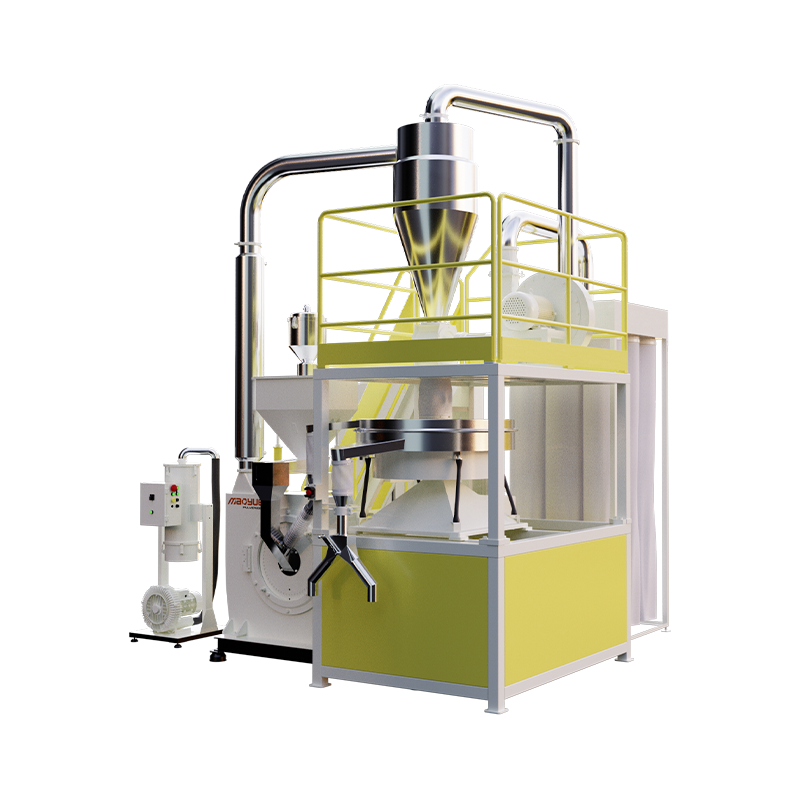
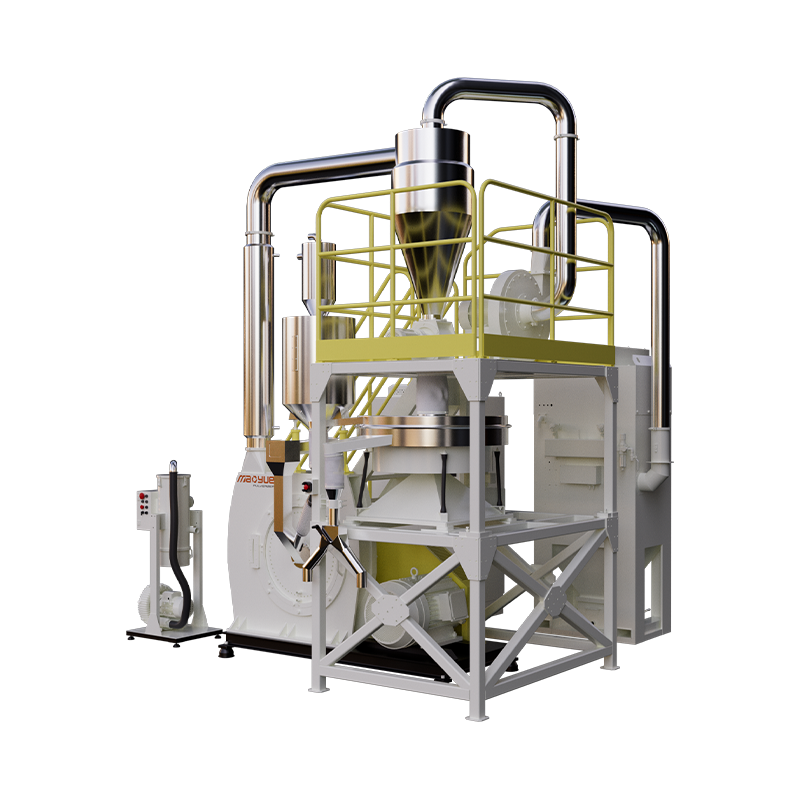
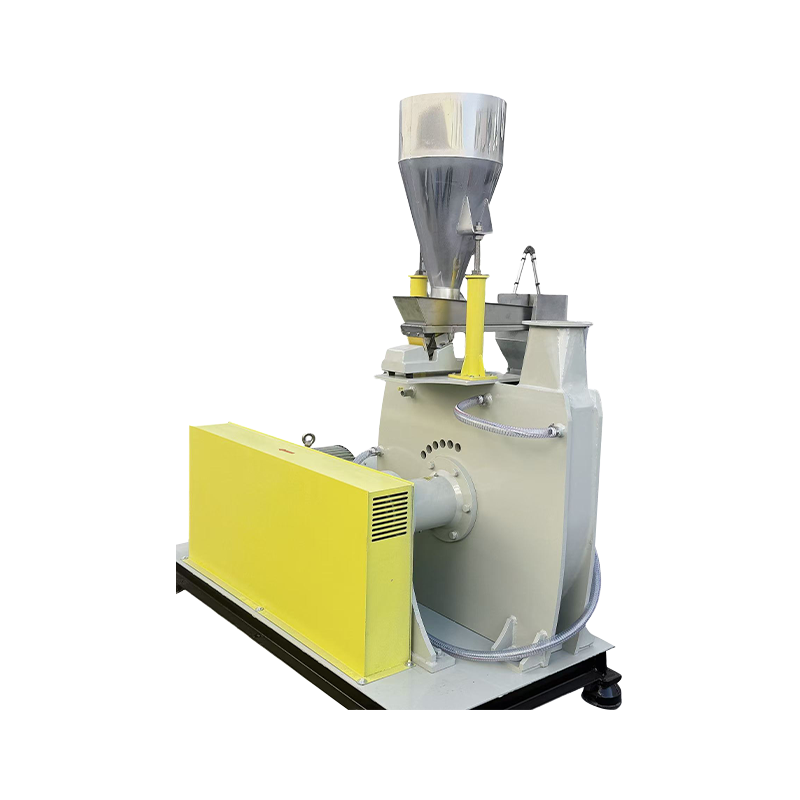
Mao Yue PE porlasztó: A porstabilitás szabályozása a teljes rendszerben
A Mao Yue nem egyetlen porlasztó paraméterre összpontosít, hanem a teljes PE-porítási folyamatra.
A projekt követelményeitől függően a rendszer integrálható:
Etetés → Vaseltávolítás → Porlasztás → Levegő/víz hűtés → Szűrés → Ciklonleválasztás → Porgyűjtés → Porgyűjtés

Miért tesztelje a tényleges PE anyagot, mielőtt porszívót választ?
A különböző PE-alapanyagok eltérően viselkedhetnek a porítási folyamat során. Ennek eredményeként ugyanaz a berendezés-konfiguráció különböző anyagokkal eltérő eredményeket hozhat.
A tényleges anyag tesztelése a berendezés végső kiválasztása előtt közvetlenebb módot biztosít a porítási teljesítmény és az üzemi feltételek értékelésére.
A Mao Yue a következő információk alapján tesztelheti és értékelheti a PE-anyagát:
-
PE anyag és takarmányszemcseméret
-
Cél porháló vagy szemcseméret
-
Szükséges kimenet
-
Napi munkaidő
-
Végső forgóformázási alkalmazás
-
Jelenlegi porral kapcsolatos problémák
A tesztelés a következőkre összpontosít:
-
A por finomsága és szemcseméret-eloszlása
-
Termelési kapacitás
-
Hőmérséklet emelkedés
-
Etetési teljesítmény
-
Porgyűjtési teljesítmény
A vizsgálati eredmények alapján meghatározható a megfelelőbb porlasztó konfiguráció, hűtési mód és működési feltételek.
Az újrahasznosított PE és a jellemzőiben jelentős eltéréseket mutató anyagok esetében a tényleges anyagvizsgálat különösen hasznos lehet.
Gyakran Ismételt Kérdések
A finomabb PE rotációs por mindig jobb?
Nem. A megfelelő porszemcseméret a nyersanyagtól, a feldolgozási körülményektől, a formától és a végső alkalmazástól függ. Ami számít, az a stabil részecskeméret-eloszlás elérése, amely megfelel az alkalmazási követelményeknek, nem pedig egyszerűen finomabb por.
Befolyásolhatja-e a pengekopás a PE por részecskeméretét?
Igen. A pengék és tárcsák kopása megváltoztathatja a munkageometriát, ami fokozatosan befolyásolhatja a porítás hatékonyságát és a végső porszemcseméretet.
Hogyan szabályozhatom a hőmérsékletet a PE porlasztás során?
A hűtőteljesítményt a nyersanyaghoz és a szükséges teljesítményhez kell igazítani. A tényleges gyártási körülményektől függően léghűtés, vízhűtés vagy levegős vízhűtés használható.
Hogyan válasszam ki a megfelelő PE porszívót?
Kezdje a tényleges nyersanyaggal, a megcélzott részecskemérettel, a szükséges teljesítménnyel, a munkaórákkal és a végső felhasználással. A tényleges anyag tesztelése a berendezés végső kiválasztása előtt megbízhatóbb alapot jelenthet a megfelelő porlasztó kiválasztásához.
Mao Yue tesztelheti a PE-anyagomat?
Igen. Megadhatja a PE anyagmintát, a cél porszemcseméretet, a szükséges teljesítményt, a napi munkaórákat és a végső alkalmazást. Mao Yue tesztelheti a tényleges anyagot, hogy értékelje a porítási teljesítményt, és megvitassa a megfelelő berendezés konfigurációt.
Mi okoz durvább részecskéket a PE forgóformázó porban?
A gyakori okok közé tartozik a túlzott tárcsarés, a tárcsa vagy a penge kopása, az etetési körülmények változása és a szűrési feltételek megváltozása. Az okot a gyártási idő, a por minőségében bekövetkezett változások és a berendezés működési feltételeinek figyelembevételével kell azonosítani.
Stabil a PE Rotomolding por részecskemérete?
Ha a PE rotomformázópor tételenkénti eltéréseket, túlzottan durva részecskéket, túlzott finomságot, instabil adagolást vagy kimeneti ingadozásokat mutat, akkor lehet, hogy nem maga a por.
A fontosabb kérdés:
Hol következik be a szemcseméret változása a porítási folyamatban?
Értékelhetjük:
-
Cél hálóméret
-
Nyersanyag jellemzők
-
Szükséges kimenet
-
Hűtési módszer
-
Porszívó konfiguráció
-
Valóságos anyagvizsgálat
A Mao Yue tesztelheti a tényleges PE-anyagot, értékelheti a porítási folyamatot, és megbeszélheti a megfelelő PE-porító konfigurációt a vizsgálati eredmények alapján.
Olyan PE porlasztót keres, amely stabil rotációs por előállítására képes? Tesztelje a tényleges anyagot a végső felszerelés kiválasztása előtt.