

 中文简体
Képzeljen el egy forgóformázó műhelyt, amelynek részei folyamatosan meghibásodnak a hegesztési vonal mentén. A porlasztó a névleges tonnával működik, a késeket a múlt hónapban cserélték ki, és a kezelő tiszta PE utánőrleményt etet. A probléma nem az áteresztőképességgel van. Ez a malomból kilépő por szemcseméretű szétterülése: a durva szemcsék túl lassan olvadnak meg, a finomszemcsék elszállítják a pigmentet és a stabilizátort, és a forma egyenetlenül töltődik be. Ez az a pont, amikor a műanyagcsiszoló berendezés már nem áruvásárlás, hanem folyamatdöntéssé válik.
A gyakorlati következtetés az első: az őrlési kapacitást a legszűkebb részecskeméretű ablak köré kell méretezni, amelyet a későbbi folyamat elfogad, és csak ezután hasonlítsa össze az űrtartalom-besorolásokat. Két azonos teljesítményű gép nagyon eltérően viselkedhet, ha egymás mellé helyezi a porelosztást, a környezeti és a kriogén működést, valamint a pengéik és tárcsáik kopási sebességét. Az alábbi szakaszok elmagyarázzák, honnan erednek ezek a különbségek, és hogyan kell beárazni őket a beszerzési megrendelés aláírása előtt.
Ha először a kategóriákban szeretne tájékozódni, akkor ezt általános útmutató a műanyag porlasztó típusokhoz és vásárlási tippek lefedi a fő gépcsaládokat, mielőtt egyetlen modellre szűkítené.
A környezeti köszörülés először: A folyékony nitrogén terméksor A legtöbb vásárló hiányzik
A szobahőmérsékletű porítás az alapértelmezett választás a PE, PVC, PA és PP esetében, és ennek oka inkább aritmetikai, mint preferencia. A kriogén őrlés a polimert törékennyé teszi azáltal, hogy folyékony nitrogént fecskendez a malomba. A kemény PA és PP minőségekben a fogyasztás megközelítheti az egy kilogramm nitrogént minden feldolgozott polimer kilogrammonként. Ipari gázáraknál ez a költség évről évre minden egyes kiló porhoz hozzátartozik, anélkül, hogy javítaná a formált alkatrészt.
Ehelyett a környezeti malmok a forgórész geometriáján, a légáramláson és az áteresztőképességen keresztül szabályozzák a hőt. A kompromisszum valódi: túl agresszív adagolás, és a por rákenődik a lemezre, elszíneződik vagy elvakítja a képernyőt. Az ésszerű szabály nem „soha nem kriogén”, hanem „csak akkor kriogén, ha a környezeti őrlés nem tudja az anyagot a lágyulási tartománya alatt tartani”. Kivételt képeznek az alacsony olvadáspontú, nagy nyúlású vegyületek; áru PE, PP, PA és merev PVC nem.
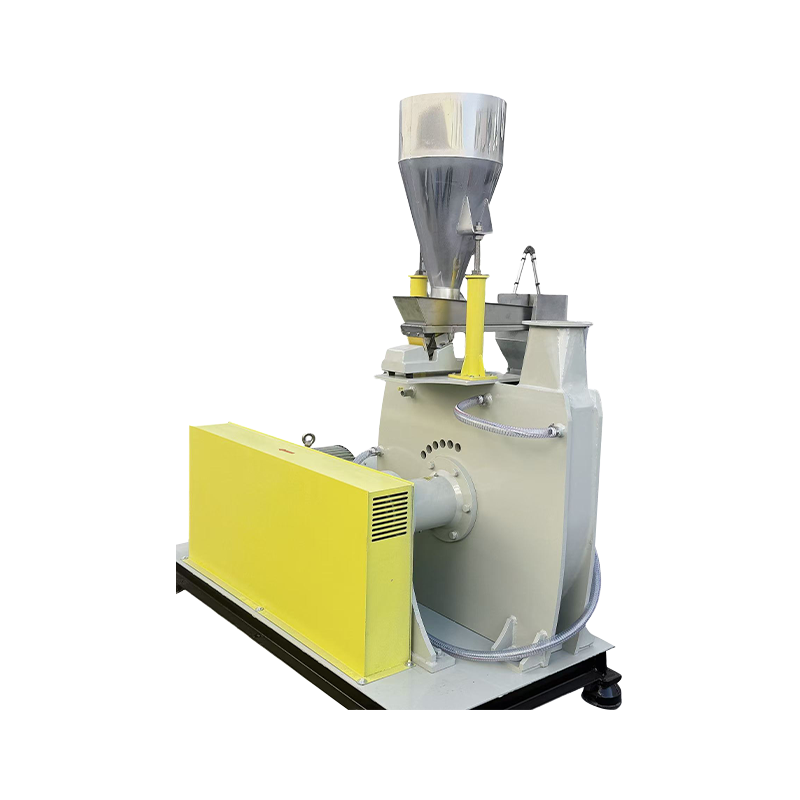
A gyakorlati teszt egy próba a saját pelyheken. Ha egy környezeti gép a kimenő teljesítményt a célhálón tartja hőmérsékleti riasztások vagy a képernyő vakítása nélkül, a nitrogénszámla soha nem jelenik meg. A szobahőmérsékletű egységeket, például a PA/PP 500 osztályt, amely kifejezetten folyékony nitrogén nélkül való működésre tervezték, érdemes először összehasonlítani, mert kivonják a legnagyobb visszatérő költséget az összehasonlításból.
 500PA/PP környezeti hőmérsékletű daráló PA és PP porlasztáshoz Környezeti PA/PP porlasztó, amelyet folyékony nitrogén nélküli működésre terveztek; érdemes összehasonlítani az újrahasznosítást vagy a K+F-et, ahol a nitrogénköltség dominál. Termék megtekintése →
Egy figyelmeztetést érdemes egyértelműen kijelenteni: a környezeti köszörülés költsége a gáz helyett a kopó alkatrészek és a hűtőlevegő áramlás felé tolódik el. Ha az anyaga koptató vagy erősen megtöltött, a megtakarítások megünneplése előtt szánjon költségvetést gyakoribb fűrészlap-szervizre.
A gép méretezése az anyaghoz, nem csak az űrtartalomhoz
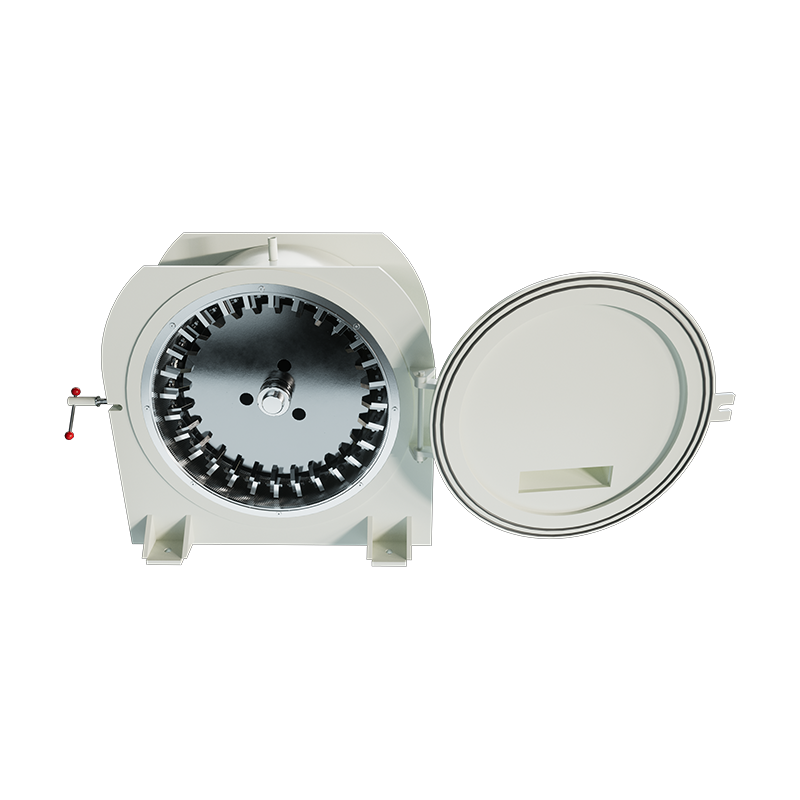
Az ebbe a felszerelési osztályba tartozó modellszámok általában a rotor vagy a tárcsa átmérőjének osztályát tükrözik, nem pedig kilogrammonkénti teljesítményt. A kimenet függ a takarmány formájától, a térfogatsűrűségtől, a célhálótól és attól, hogy mennyi finomságot hajlandó elviselni. Használja az alábbi táblázatot szűrőeszközként, majd erősítse meg a valós számokat egy próba során.
| Anyagi család | Tipikus modellválaszték | Amit a méretosztály általában megvesz |
|---|---|---|
| PE forgóformázáshoz | 500, 600, 800 | Nagyobb teljesítmény és szorosabb elosztás; a nagyobb osztályok megfelelnek a több műszakban és több formát egyszerre futtató növényeknek. |
| Masterbatch és polimer vegyületek | 500, 600, 800 | Színkoncentrátumok finom őrlése szabályozott finomsággal, így a diszperzió és a színerősség megismételhető marad. |
| PA és PP | 500, 600, 800, környezeti | Szobahőmérsékletű őrlés folyékony nitrogén nélkül; kopásálló és energiatakarékos változatok jelennek meg a 600-as és 800-as osztályokban. |
| PVC | 500, 700, 800, 850, 900 | A legszélesebb körben elterjedt, a durva zúzástól a finom porig; A 850-es osztályú gépek kopásálló, a 900-as osztályúak finomporos egységként vannak elhelyezve. |
Különösen a forgóformázásnál az egyenletesség fontosabb, mint a csúcsteljesítmény. Az a gép, amely keskeny sávot hoz létre a célháló körül, kitölti a forma részleteit, és egyenletesebben enged ki, mint egy nagyobb egység, amely a határon fut. A nagy egyenletességű konfigurációkat, például a 600-as osztályú forgóformázó modellt általában ott határozzák meg, ahol a falvastagság és a ciklusidő egyaránt nyomás alatt van.
 600-típusú PE rotációs porporlasztó a nagy egyenletesség érdekében PE rotációs porlasztó közepes és nagy gyártók számára, szabályozott poreloszlásra alkalmas, ahol a falvastagság és a ciklusidő számít. Termék megtekintése →
A részecskeméret-eloszlás az a specifikáció, amely ritkán jelenik meg az árajánlatokon
Kérjen három beszállítótól a "35 mesh por"-t, és három különböző terméket kaphat. Egy 35 mesh-es szitavágás nagyjából 500 mikron, de hasznos kérdés, hogy a tétel mekkora része ül e vonal felett és alatt. A rotációs fröccsöntéshez általában a por tömege körülbelül 200 és 500 mikron között van, szabályozott finomságú frakcióval. Túl sok durva szemcse és a forma sarkai alul vannak kitöltve; túl sok finomszemcsés anyag, és elveszítik az adalékanyagokat a por összegyűjtésekor, és a vastag részeken buborékképződést okozhat.
Két mérési módszer elterjedt, és ezek nem egyeznek tökéletesen. A szitaelemzés olcsó, széles körben érthető, és alkalmas a rutinellenőrzésekre. A lézerdiffrakció teljesebb eloszlási görbét ad, és felfogja a 100 mikron alatti végét, amelyet a sziták általában alul jeleznek. Bármelyiket is használja, rögzítse a módszert a vásárlási specifikációban, hogy a "tűréshatáron belül" hat hónappal később mindkét fél számára ugyanazt jelentse.
A finomporos alkalmazások a teljes disztribúciót lefelé tolják. A mesterkeverék és a PVC keverék munkája, ahol a diszperzió és az áramlás a keverőbe kerül, gyakran szorosabb felső vágást és alacsonyabb finomságot igényel. Ez éppúgy géptervezési probléma, mint üzemeltetési probléma, hiszen a lemezgeometria, a hézagbeállítás és az osztályozó viselkedése egyaránt alakítja a görbét.
 900-as modell PVC finompor porlasztó nagy térfogatú őrléshez Finom PVC porlasztó nagy kopású vagy erősen töltött keverékekhez, ahol az egyenletes poreloszlás és a hosszú távú kopás költségei alakítják a gyártás gazdaságosságát. Termék megtekintése →
Lapátok, tárcsák és rotorok: Ahol az üzemeltetési költségek ténylegesen élnek
A csiszolóberendezést az első hónapban elkészített por és az alapján ítélik meg, hogy mennyibe kerül a por gyártása a huszadik hónapban. Az ötvözött acél pengék, tárcsák és rotorok fogyóeszközök, élettartamuk függ az anyag koptatóképességétől, a töltőanyag tartalomtól, a hézagszabályozástól és attól, hogy a rotor milyen gondosan van kiegyensúlyozva minden csere után.
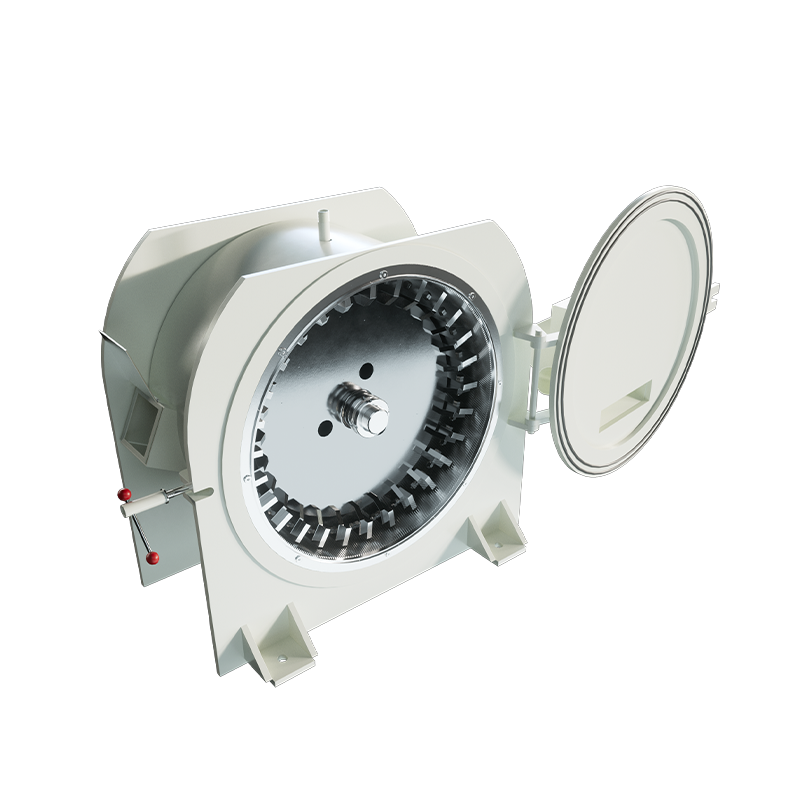
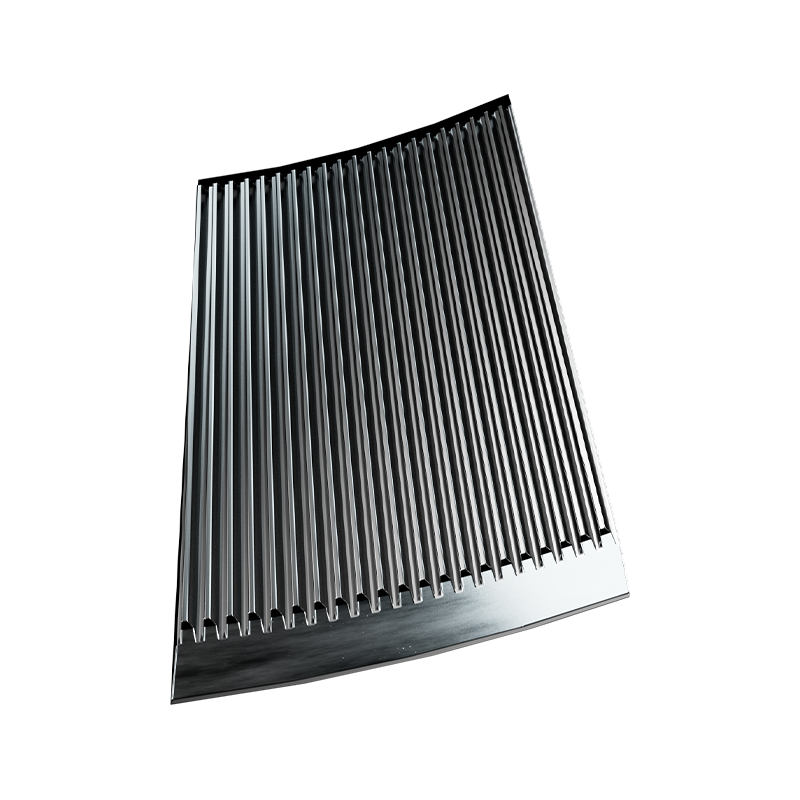
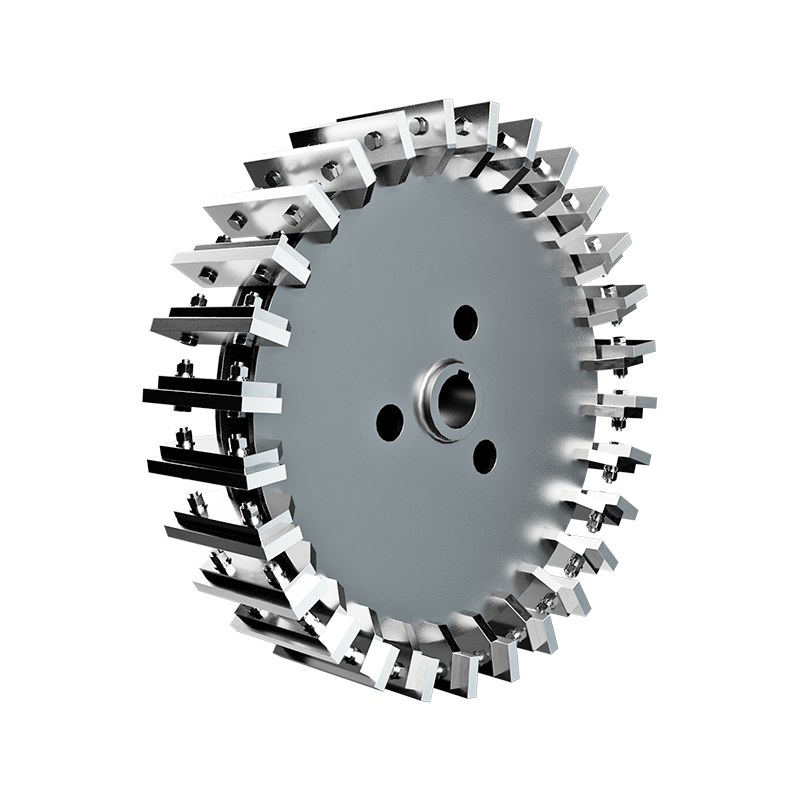
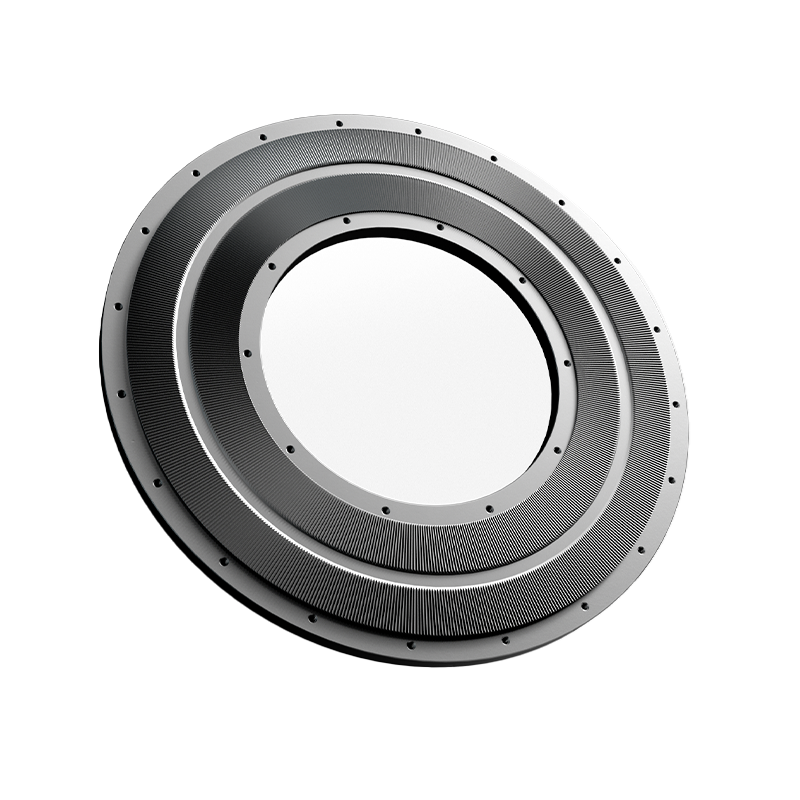
Két lemezkialakítás ismétlődően megjelenik ebben a kategóriában. A dupla fogú tárcsa növeli a nyírást, és megfelel az agresszív méretcsökkentést igénylő anyagoknak; az integrált tárcsa a stabilitást és az egyenletes kopást váltja ki. A közöttük való választás az alapanyagra és a karbantartási ütemtervre vonatkozik, nem pedig arra, hogy melyik a jobb. Ugyanez a logika vonatkozik a pengeacélra is: a keményebb élek hosszabb ideig tartják a rést, de könnyebben forgácsolják a csavart fémet.
A penge anyagminőségei, az élgeometria és az újraélezési intervallumok részletesebben foglalkoznak ezzel porlasztó penge anyagok és karbantartási útmutató , amelyet érdemes elolvasni, mielőtt alkatrész-szerződést köt.
Vásárlás előtti ellenőrzőlista, amely megakadályozza a drága átdolgozásokat
Megrendelés előtt dolgozza ki a következő pontokat. Mindegyik olcsó tisztázása most, és költséges kijavítani, miután a gépet a padlóhoz rögzítik.
- Célháló és elfogadható felső vágás, mikronban megadva, a megnevezett vizsgálati módszerrel.
- Maximális finomszemcsés frakció, amelyet az adalékanyagok vagy a folyóképesség elvesztése nélkül tolerálhat.
- Takarmányforma és térfogatsűrűség: pelyhek, őrlemény, pellet vagy agglomerátum nagyon eltérően viselkedik.
- Nedvességtartalom, mivel a nedves takarmány elvakítja a szitákat és élesen csökkenti az áteresztőképességet.
- Az áteresztőképességet a célhálón mérik, nem a gép legjobb beállításán.
- A por kilépő hőmérséklete, amely megmutatja, hogy a malom túl keményen dolgozza-e meg az anyagot.
- A penge, a tárcsa és a rotor anyagminősége, valamint a csere átfutási ideje és ára.
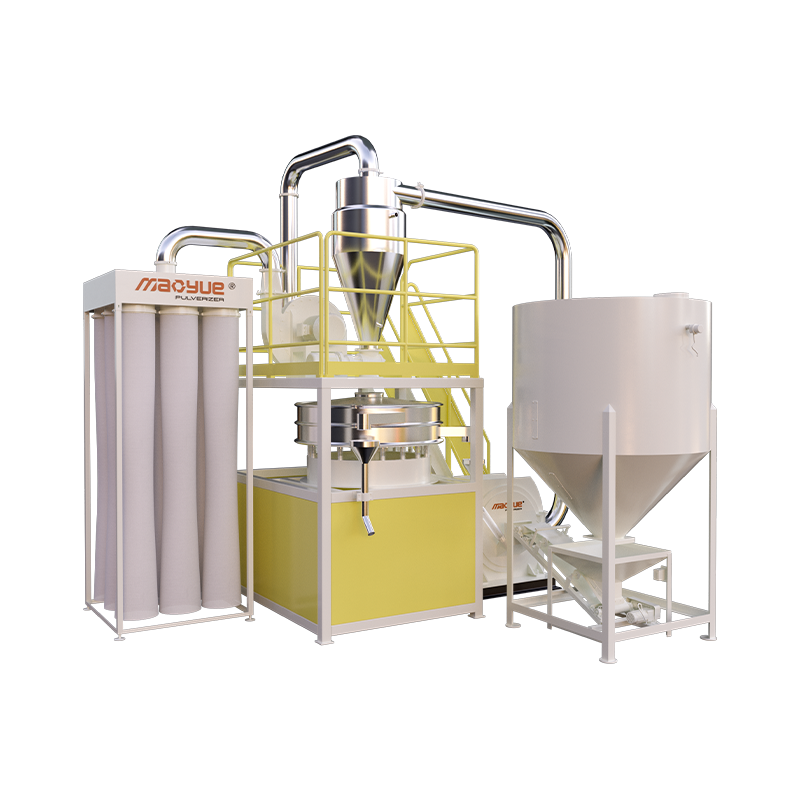
- A porelszívás és a hűtőlevegő-áramlás követelményei, valamint a malom összekapcsolása ezekkel.
- Kopás-ellenőrzési hozzáférés, így a rés-ellenőrzés fél napos bontás helyett perceket vesz igénybe.
Mit változtat a forrásgyár a vásárlási tapasztalaton
A fogyóeszköz a csendes kockázat ebben a vásárlásban. Egy gép csak annyira jó, amennyire rendelkezésre áll a tárcsa, a rotor vagy a pengekészlet, amely megfelel a specifikációnak. Azok a gyártók, amelyek ezeket az alkatrészeket házon belül megmunkálják, ahelyett, hogy megvásárolnák őket, hajlamosak lerövidíteni az átfutási időt, és következetesebben tartják a tűréseket a tételek között.
A Changzhou Mao Yue Intelligent Equipment Co., Ltd. pontosan ebben a helyzetben mutatkozik be. A cég azt állítja, hogy három évtizede működik forrásgyárként, hat megmunkáló műhelyt üzemeltet, amelyek egyenként nagyjából 1400 négyzetméteresek, és az összeszerelési munkák mellett egy dedikált pengegyártó központot tart fenn. Modellválasztéka 500-900 osztályt ölel fel a PE rotációs fröccsöntéssel, mesterkeverékkel és polimer keverékekkel, PA és PP környezeti csiszolással és PVC-vel. Emellett több mint 5000 globális partnerről számol be, és kijelenti, hogy az európai minőségi szabványok szerint gyárt, és a személyzetet rendszeresen külföldre küldik gépi alkalmazások tanulmányozására. Ezek a számok a vállalat saját beszámolói, és érdemes megerősíteni egy gyárlátogatás vagy mintapróba során.
Ami a specifikáció szakaszában ellenőrizhető, az hasznosabb, mint bármely marketing állítás: kérjen próbát az anyagán, kérje le a porelosztási jelentést a kísérletről, és kapja meg írásban a penge és tárcsa csereárat. Ha ez a három elem összhangban van a folyamatablakkal és a karbantartási költségvetéssel, a gépválasztási döntés már nagyrészt helyes.