

 中文简体
A porlasztó tárcsák funkciója és kritikus szerepe
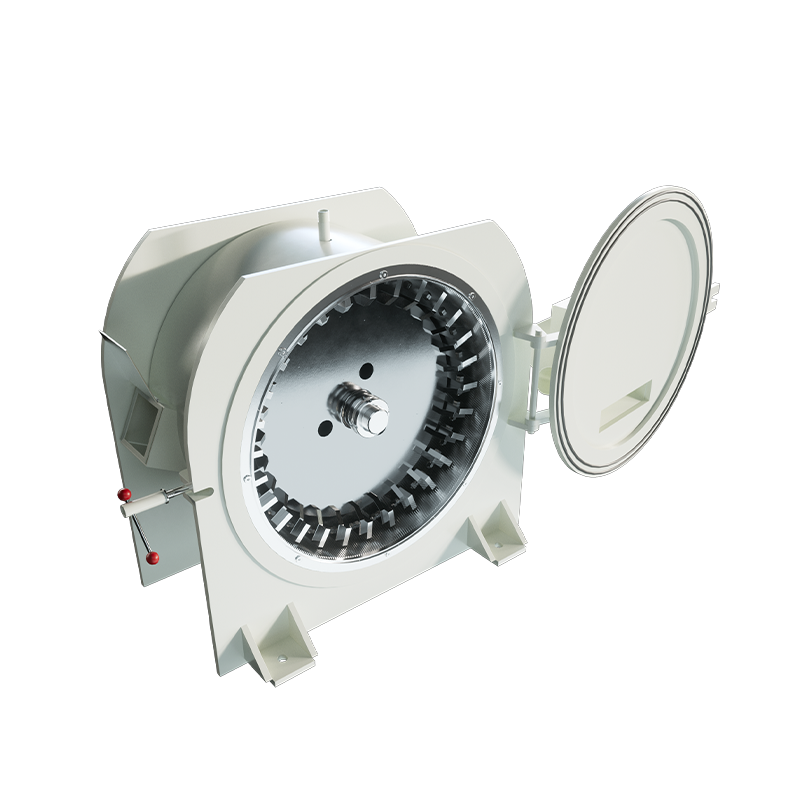
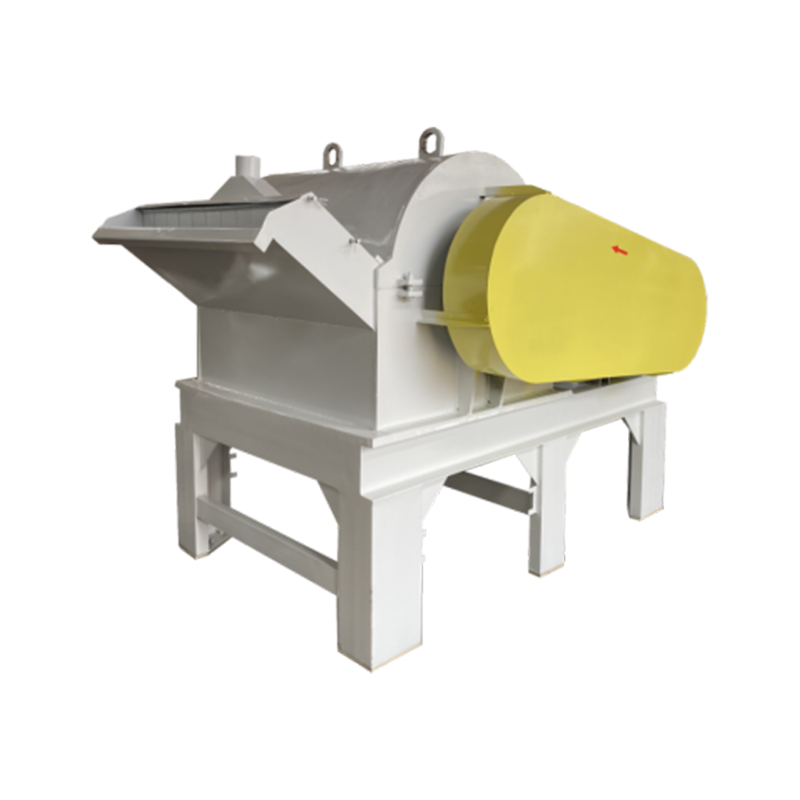
A porlasztó tárcsa egy nagy kopásállóságú forgó alkatrész az őrlőmalmokban, amely nyomó- és nyíróerőt fejt ki az ömlesztett szilárd anyagok, például szén, mészkő vagy ásványi anyagok finom porrá történő redukálására az ipari feldolgozáshoz. Ezek a tárcsák elsődleges interfészként szolgálnak a mechanikai energiabevitel és az anyagméret csökkentése között, közvetlenül meghatározva a teljesítmény hatékonyságát, a részecskeméret-eloszlást és az üzemeltetési költségeket. A lemezkopási arány általában 0,5 mm és 3 mm között van 1000 üzemóránként az anyag csiszolóképességétől és a tárcsakohászattól függően, így a leggyakrabban cserélt fogyóeszköz a függőleges hengermalomban és tárcsás porlasztóban. A tárcsa megfelelő geometriájának, ötvözetösszetételének és keményburkolati mintájának kiválasztása elengedhetetlen a célfinomság (például szén esetében 70–90% áthaladó 200 mesh) megőrzéséhez, miközben minimalizálja a nem tervezett állásidőt és a fajlagos energiafogyasztást.
Lemezkonfigurációk és alkalmazás-specifikus tervek
A porlasztó tárcsák nem univerzális alkatrészek; kialakításuknak meg kell felelniük a takarmányanyag jellemzőinek, a malom típusának és a termelési céloknak. Az ipari alkalmazásokban három elsődleges konfiguráció dominál:
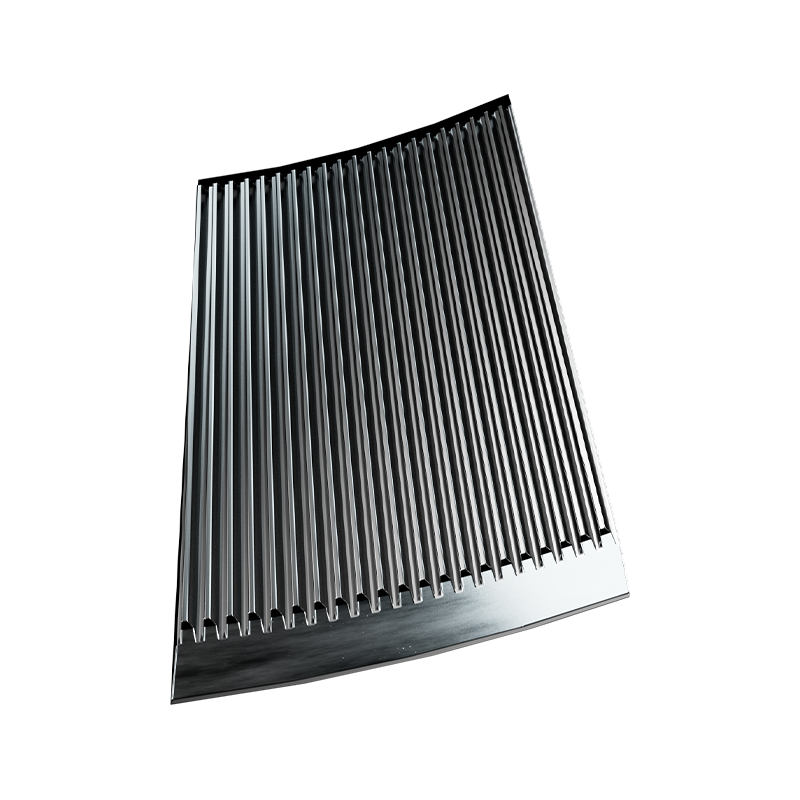
- Lapos csiszolótárcsák: Raymond típusú malmokban használják lágy és közepesen kemény anyagokhoz (szén, gipsz); cserélhető bélésszegmensekkel rendelkezik, amelyek öntött acél alaplemezhez vannak csavarozva a költséghatékony karbantartás érdekében.
- Gumiabroncs alakú tárcsák: Alkalmazott a Loesche és Pfeiffer függőleges hengermalomban cement-nyersliszt és salak előállítására; Az ívelt profil illeszkedik a görgő kontúrjához, hogy optimális részóna nyomáseloszlást hozzon létre 1200–2000 mm átmérő között.
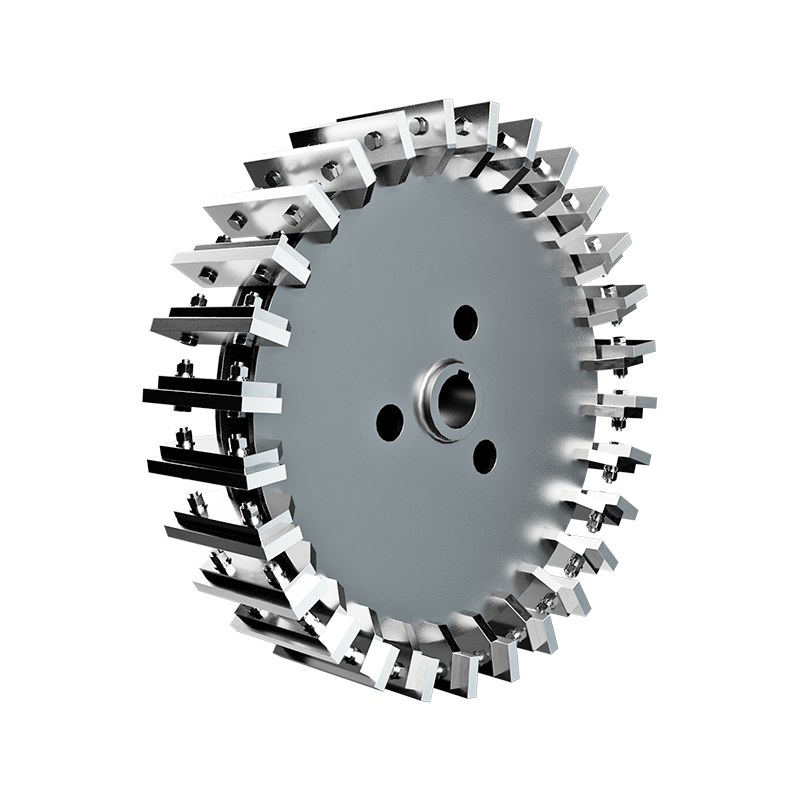
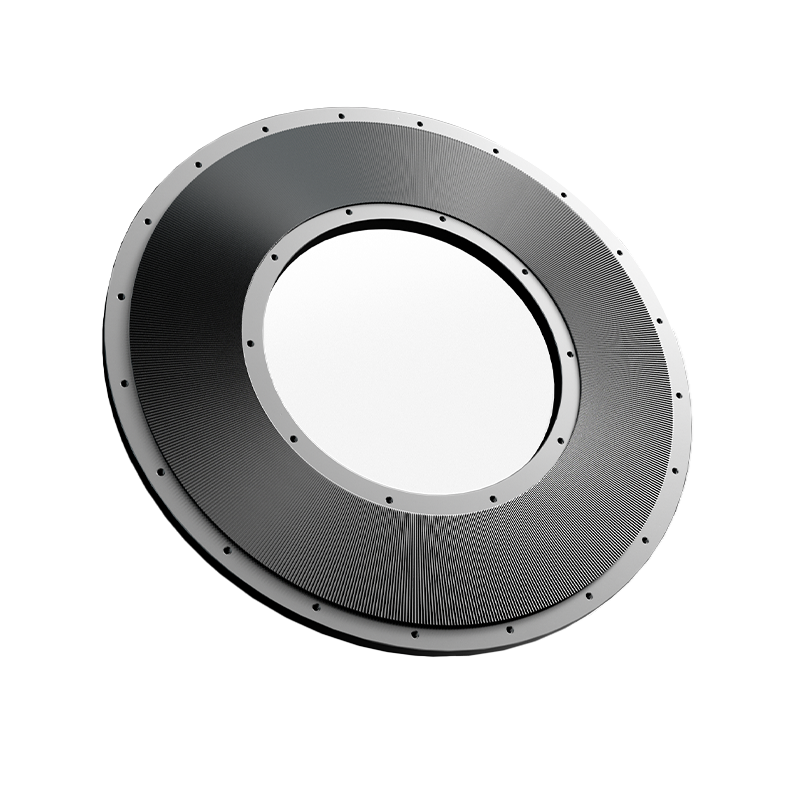
- Fogazott/fogazott lemezek: Műanyagokhoz, vegyi anyagokhoz és élelmiszer-feldolgozáshoz használt ütőtárcsás porlasztókban található; Az egymásba illeszkedő fogak nyírás-domináns aprítást hoznak létre 3000-6000 RPM-nél a hőérzékeny anyagoknál.
A geometria hatása a teljesítménymutatókra
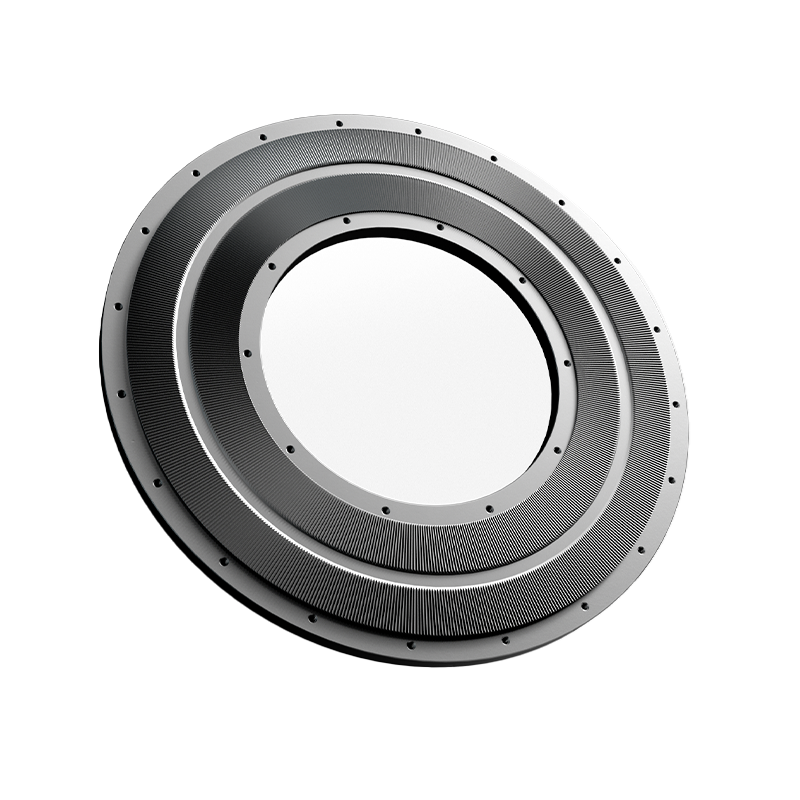
A tárcsafelület topográfiája közvetlenül befolyásolja a csiszolási hatékonyságot. A barázdált vagy bordázott minták növelik az anyagvisszatartási időt és a recirkulációs arányt, javítva a finomság szabályozását, de 8-15%-kal növelve a teljesítményfelvételt. A sima profilok 5-10%-kal csökkentik a fajlagos energiafogyasztást, de durvább termékeloszlást eredményezhetnek. A modern számítási folyadékdinamikai (CFD) modellezés lehetővé teszi az egyedi horonygeometriák kialakítását, amelyek speciális alapanyagokhoz vannak optimalizálva, így 10-20%-os teljesítményjavulás az általános kiviteleknél a motorterhelés növelése nélkül.
Anyagválasztás és kopásvédelmi stratégiák
A korongok élettartama teljes mértékben a koptató körülményekhez igazított kohászati választástól függ. Az alapanyagok szerkezeti integritást biztosítanak, míg a felületkezelések ellenállnak az eróziónak és az ütési kifáradásnak.
| Anyagrendszer | Keménység (HRC/HV) | Legjobb alkalmazás | Relatív költségtényező |
|---|---|---|---|
| Ni-Hard öntöttvas | 45–55 HRC | Szén, alacsony szilícium-dioxid-tartalmú ásványok | 1,0x (alapvonal) |
| Magas krómozott fehér vas | 58–65 HRC | Cementklinker, vasérc | 2,5–3,0x |
| Volfrámkarbid fedőréteg | 1200–1600 HV | Magas kovasavtartalmú homok, bauxit | 4,0–6,0x |
| Kerámia-fém kompozit | 1800–2200 HV | Extrém kopásos hatás | 8,0–12,0x |
Kemény felületű kontra szilárd ötvözet gazdaságosság
A nagy átmérőjű (>1500 mm-es) tárcsáknál gyakran gazdaságosabbnak bizonyulnak a keményfém-karbid hegesztési lerakódásokkal ellátott kopott felületek, mint a teljes csere. A megfelelően végrehajtott fedvény visszaállítja az eredeti méreteket Az új lemez árának 30-50%-a miközben további 8 000-15 000 órával meghosszabbítja az élettartamot. Ez a megközelítés azonban pontos hőkezelést igényel a hegesztés során, hogy megakadályozza az alapfém repedését; A hegesztés utáni feszültségmentesítő hőkezelés kötelező a 60 mm vastagságú tárcsáknál.
A kopásfigyelés és a csere döntési kritériumai
A proaktív lemezkezelés megakadályozza a katasztrofális meghibásodásokat, és fenntartja a termék állandó minőségét. Az ellenőrzést vagy cserét kiváltó főbb mutatók a következők:
- Rezgésamplitúdó növekedés: A 25%-nál nagyobb kiindulási vibráció egyenetlen kopásra vagy a szegmens meglazulására utal; azonnali leállítás szükséges, ha a gyorsulás meghaladja a 7,1 mm/s RMS-t az ISO 10816-3 szerint.
- Teljesítményrajz eltérése: A fajlagos energiafogyasztás >10%-kal az alapvonalhoz képest a kopott profilgeometria miatt csökkent csiszolási hatékonyságot jelez.
- A termék finomságának eltolódása: A durva frakció (200 mesh), amely az osztályozó beállításai ellenére túllépi a specifikációs határértékeket, nem megfelelő tömörítési zónamélységet jelez.
- Szemrevételezési küszöbértékek: A maximális megengedett kopási mélység kialakítástól függően változik; A tipikus határértékek 40–60 mm lapos tárcsák és 25–35 mm abroncsprofilok esetén, mielőtt a felújítás gazdaságtalanná válik.
A kopás előrehaladásának mennyiségi nyomon követése érdekében az ütemezett kimaradások során alkalmazza az ultrahangos vastagságleképezést. A kopási aránynak a feldolgozott mennyiséghez viszonyított dokumentálása lehetővé teszi a prediktív csereütemezést, átlagosan csökkentve a vészleállást 60-80 óra évente malomra az iparági benchmark tanulmányok szerint.