

 中文简体
A megfelelő porlasztótárcsa kiválasztása a célrészecskemérethez
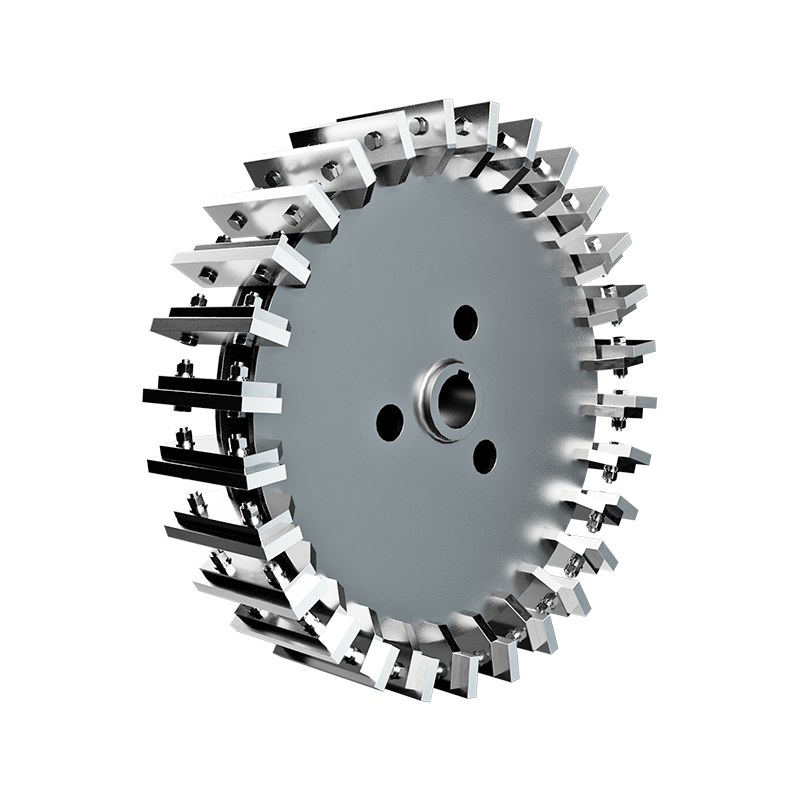
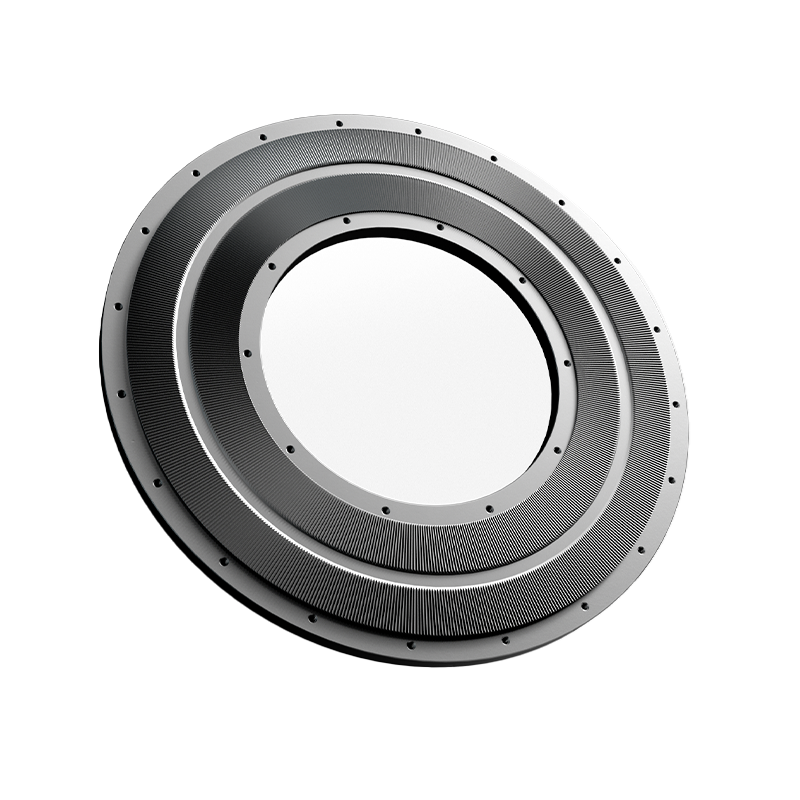
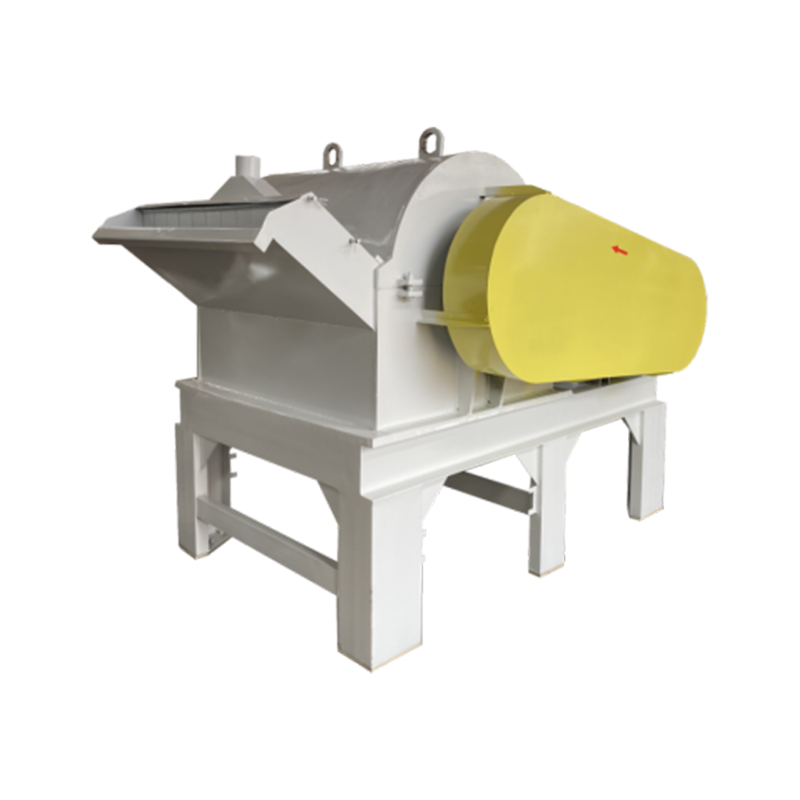
A porlasztó tárcsa a végső részecskeméret-eloszlás, az áteresztőképesség és az energiahatékonyság elsődleges meghatározója a mechanikus méretcsökkentő berendezésekben. Az anyag töredezettségéhez és a megcélzott hálómérethez illeszkedő tárcsaprofil kiválasztása kritikusabb, mint önmagában a motor lóerő. A nem megfelelő lemez akár 40%-kal is csökkentheti a teljesítményt, és háromszorosára növelheti a kopási arányt, függetlenül a gép specifikációitól.
A legtöbb ipari alkalmazáshoz, a műanyagoktól az ásványokig, az optimális tárcsakonfiguráció érhető el 85-95%-os kitermelés a célháló ±10%-án belül miközben a fajlagos energiafogyasztás 0,15 kWh/kg alatt marad. Ez az egyensúly a tárcsa geometriájának, a forgási sebességnek és a hézagbeállításoknak a pontos beállításával érhető el, nem pedig a nyers erővel végzett köszörüléssel.
Lemezgeometriai profilok és alkalmazásaik
A porlasztó tárcsák nem cserélhetők; minden profil különálló törésmechanikát hoz létre, amely megfelel az egyes anyagosztályoknak. Ezeknek a különbségeknek a megértése megakadályozza a költséges próba-hiba tesztelést, és egyenletes termékminőséget biztosít.
| Lemez típusa | Legjobb anyagosztály | Tipikus mesh tartomány | Kulcselőny |
|---|---|---|---|
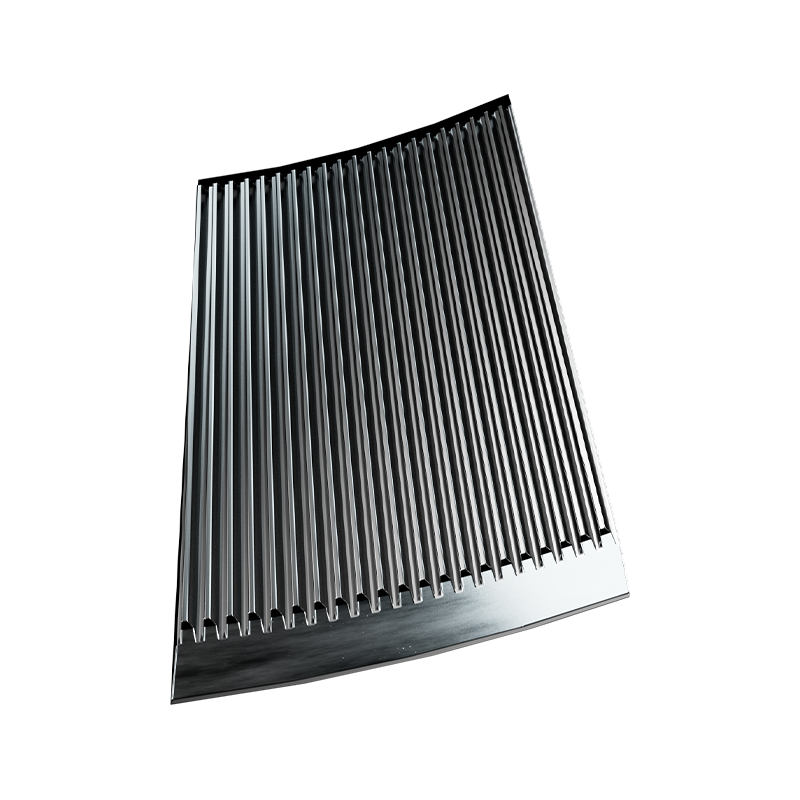
| Fogazott / Ütés | Törékeny ásványok, kerámiák | 20-80 mesh | Nagy áteresztőképesség, durva szabályozás |
| Fogazott / nyíró | Műanyagok, elasztomerek, szálak | 40-200 mesh | Tiszta vágás, minimális hőtermelés |
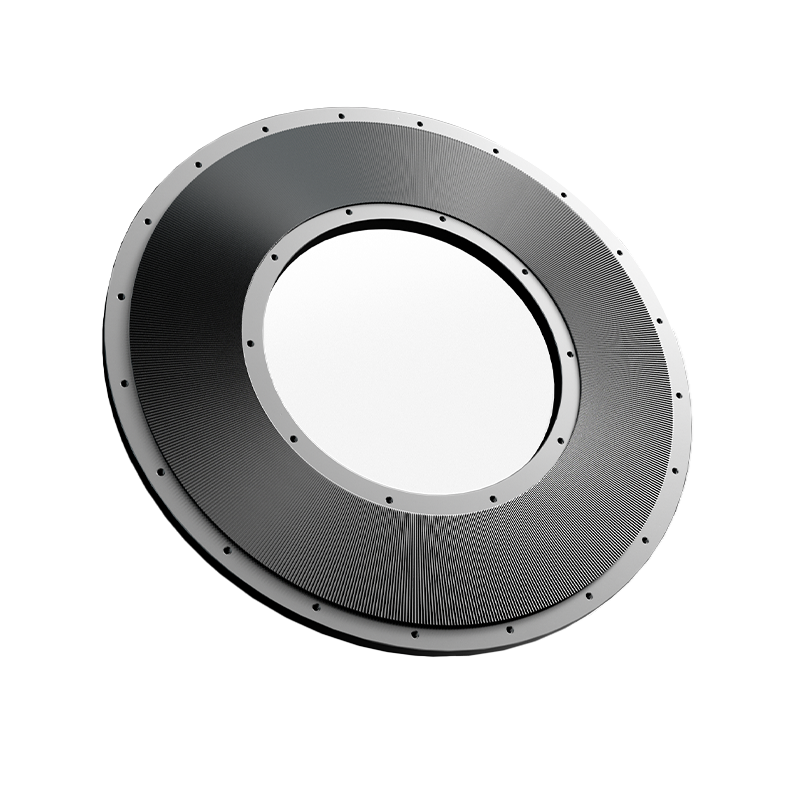
| Hullámos / Kopás | Élelmiszerek, vegyszerek, pigmentek | 100-400 mesh | Finom por, keskeny PSD |
| Sima / tömörítés | Viaszos vagy olajos anyagok | Változó | Megakadályozza az eltömődést, hámlást |
Miért uralják a fogazott lemezek a műanyag-újrahasznosítást?
Armoplastics like PVC and PE deform rather than fracture under impact. Serrated discs use shearing edges at 15-30°-os dőlésszög az anyagot tisztán szeletelni, generálni 60%-kal kevesebb hő mint a fogazott alternatívák. Ez a hőkezelés megakadályozza az olvadást és az újbóli agglomerációt, ami az elsődleges oka a szita elvakításának a műanyag porlasztásában.
Anyagválasztás a kopásállóság és a szennyeződés elleni küzdelem érdekében
A lemezkohászat közvetlenül befolyásolja az élettartamot, a termék tisztaságát és a működési költségeket. Az optimális anyag egyensúlyba hozza a keménységet és a szívósságot az alapanyag koptatóképessége és a szabályozási követelmények alapján.
- D2 szerszámacél: Standard választás általános célú köszörüléshez; jó kopásállóságot kínál mérsékelt költségek mellett. Tipikus élettartama 800-1200 óra nem dörzsölő műanyagokra, mielőtt újraburkolatot igényelne.
- Volfrámkarbid hegyekkel: Nélkülözhetetlen szilícium-dioxidban gazdag ásványokhoz, üveggel töltött polimerekhez vagy kerámiaporokhoz. Ezzel meghosszabbítja az élettartamot 5-8x a D2 acélhoz képest, de 3-4x többe kerül előre. Indokolt, ha az állásidő gyakorisága meghaladja a havi intervallumokat.
- Rozsdamentes acél (316L/420): Kötelező élelmiszer-, gyógyszer- és vegyipari alkalmazásokhoz, ahol a vasszennyeződés elfogadhatatlan. Alacsonyabb kopásállóság, mint a szerszámacél, de megfelel az FDA/USP előírásoknak. Elvárni 30-50%-kal rövidebb élettartam szemben a D2-vel egyenértékű körülmények között.
- Kerámia bevonatú: Feltörekvő lehetőség, amely ötvözi az acél hordozó szívósságát az alumínium-oxid/cirkónium-oxid felületi keménységgel. Csökkenti a fém-fém érintkezést és a statikus feltöltődést finomporos alkalmazásoknál. A legjobb <100 mikron olyan célokat, ahol az elektrosztatikus tapadás hozamcsökkenést okoz.
Hézagbeállítás és működésoptimalizálás
A inter-disc gap is the single most adjustable parameter controlling output fineness and production rate. Proper calibration compensates for wear and adapts to batch-to-batch feedstock variability without hardware changes.
Alapvonali hézagbeállítások létrehozása
Kezdje a gyártó által javasolt hézagokkal, mint kezdeti alapértékekkel, majd empirikusan finomítsa. A 200 mesh méretű hullámkarton korongok esetében kezdje 0,010-0,015 hüvelyk (0,25-0,38 mm) . Csökkentse 0,002 hüvelykes lépésekben, miközben figyeli az áramfelvételt; a >15% áramcsúcs túlcsiszolást vagy tárcsaérintkezést jelez. Dokumentálja azt az édes pontot, ahol a hozam csúcspontja túlzott energiafogyasztás nélkül.
Progresszív kopás kompenzálása
Mivel a tárcsa élei eltompulnak, a hatékony vágási hézag akkor is nő, ha a mechanikai hézag állandó marad. Valósítson meg egy kopáskövető protokollt: mérje meg a részecskeméret-eloszlást minden alkalommal 50 üzemóra és állítsa szorosabbra a rést 0,001-0,003 hüvelykkel a specifikáció megőrzése érdekében. Ha a beállítás már nem állítja vissza a cél PSD-t, ütemezze be a felület felújítását vagy cseréjét. Ennek a sodródásnak a figyelmen kívül hagyása lehetővé teszi a túlméretezett részecskék átjutását, ami szennyezi a későbbi folyamatokat, és az ügyfelek elutasítását váltja ki.
Karbantartási protokollok a lemez élettartamának maximalizálására
A proaktív karbantartás meghosszabbítja a lemez élettartamát a reaktív csereciklusokon túl. A legtöbb idő előtti meghibásodás inkább megelőzhető működési visszaélésekből, semmint normál kopásból ered.
- Napi szemrevételezés: Indítás előtt ellenőrizze, hogy nincsenek-e töredezett fogak, repedt szegmensek vagy beágyazott idegen tárgyak. Egyetlen fémszennyeződés percek alatt tönkreteheti a teljes lemezkészletet.
- Csapágyhőmérséklet figyelése: A kopott csapágyak axiális kifutást okoznak, ami egyenetlen tárcsakopási mintákat hoz létre. Cserélje ki a csapágyakat, ha a hőmérséklet meghaladja 70°C-kal a környezeti hőmérséklet felett vagy a vibráció meghaladja a 4,5 mm/s RMS értéket.
- A hűtőrendszer ellenőrzése: Győződjön meg arról, hogy a levegő- vagy vízhűtési körök akadálytalanok. A túlmelegedés puhítja a lemez széleit és exponenciálisan felgyorsítja a kopást; a 20°C emelkedés a tervezett hőmérséklet felett felére csökkentheti a hátralévő élettartamot.
- Az előtolási sebesség konzisztenciája: Az éheztetés korong-lemez érintkezést okoz; a túletetés elakadási körülményeket idéz elő. Tartsa az egyenletes terhelést a A névleges áramerősség 80-90%-a az optimális kopási jellemzők érdekében.
- Tervezett burkolatfelújítás: Ne várja meg a teljes kudarcot. Könnyű csiszolás at 60-70%-os kopási mélység helyreállítja a geometriát a csereköltség 20%-ával, és megakadályozza az illeszkedő alkatrészek katasztrofális károsodását.