

 中文简体
Az aprítógép, amely a PVC-profil törmeléken akad el, és egy, amelyik a PE öblítésen akad el, gyakran ugyanaz a modell, eltérő módon táplálják. Ez az első hasznos tény a műanyag aprítókkal kapcsolatban: a gép csak egy láncszem a méretcsökkentési láncban, és a legtöbb átviteli probléma a lánc specifikációjára vezethető vissza, nem pedig magára az aprítógépre.
A gyakorlati következtetés az első: válassza ki a láncot, majd a gépet. Döntse el, mekkora részecskeméretre van szüksége a későbbi folyamatnak, dolgozzon visszafelé a porításon, granuláláson és aprításon, és csak ezután hasonlítsa össze a rotorokat, a szitákat és az acéllapátot. Azok az üzemek, amelyek először vásárolnak egy iratmegsemmisítőt, és később alkalmazkodnak mindenhez, általában fizetnek érte szitacserékkel, elakadt rotorokkal és újraőrléssel, amire egyetlen extruder sem vágyik.
Ahol a műanyag aprító a méretcsökkentési láncban található
Az aprítás az elsődleges méretcsökkentés. Az iratmegsemmisítő a bálákat, az öblítéseket, a vastag falú csöveket, a lemezeket, a profillevágásokat és a nagy formázott alkatrészeket granuláló által elfogadható darabokra alakítja. Alacsony fordulatszámú, nagy nyomatékú gépről van szó, célja a kezelhetőség csökkentése, nem pedig a szabályozott szemcseméret előállítása. Ez a különbség megmagyarázza, hogy az aprítógép önmagában miért ritkán oldja meg az anyagvisszanyerési problémát.
| Színpad | Tipikus gép | Kimeneti méret | Fő kopó alkatrészek | Mit dönt a folyásirányban |
|---|---|---|---|---|
| Elsődleges aprítás | Egy- vagy kéttengelyes aprítógép | 20-100 mm-es darabok | Rotor, ellenkés, szita | A takarmány konzisztenciája a granuláláshoz |
| Másodlagos granulálás | Granulátor vagy zúzógép | 6-12 mm utánköszörülés | Forgó pengék, ágykések, képernyő | Minőségi újraköszörülés extrudáláshoz vagy formázáshoz |
| Finom porítás | Korongos, késes vagy kalapácsos malom | Por, gyakran 200-800 mikron | Köszörűtárcsák, kések, rotor | Poráramlás, szinterezés és diszperzió |
Ebből a táblázatból két következmény következik. Először is, az aprított anyag egy köztes termék, nem pedig kész. Ha az eljáráshoz granulátumra vagy porra van szükség, az aprítógép a harmadik fokozat közül az első. Másodszor, ha egy sor alulteljesít, a szűk keresztmetszet gyakran az aprítógép utáni szakasz: egy alulméretezett granulátor vagy egy malom, amely nem képes megbirkózni az aprítógép újraőrlésének alakjával.
Azok a processzorok, akik nem szeretnének maguk integrálni három különálló gépet, gyakran egy összehangolt készletként vásárolják meg a fokozatokat, összehangolt átviteli teljesítménnyel és összehangolt kisülési magassággal.
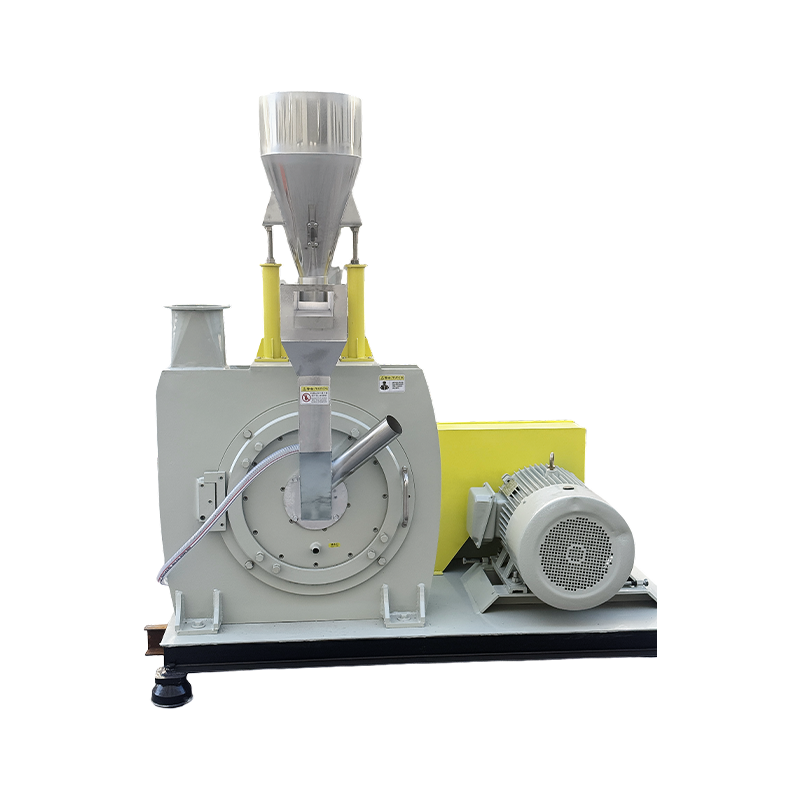
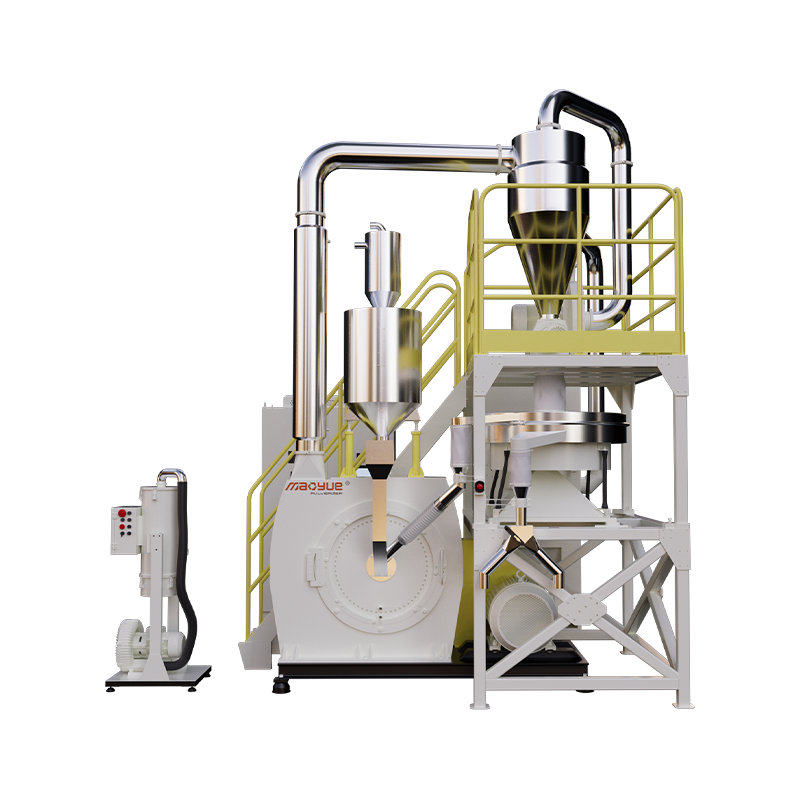
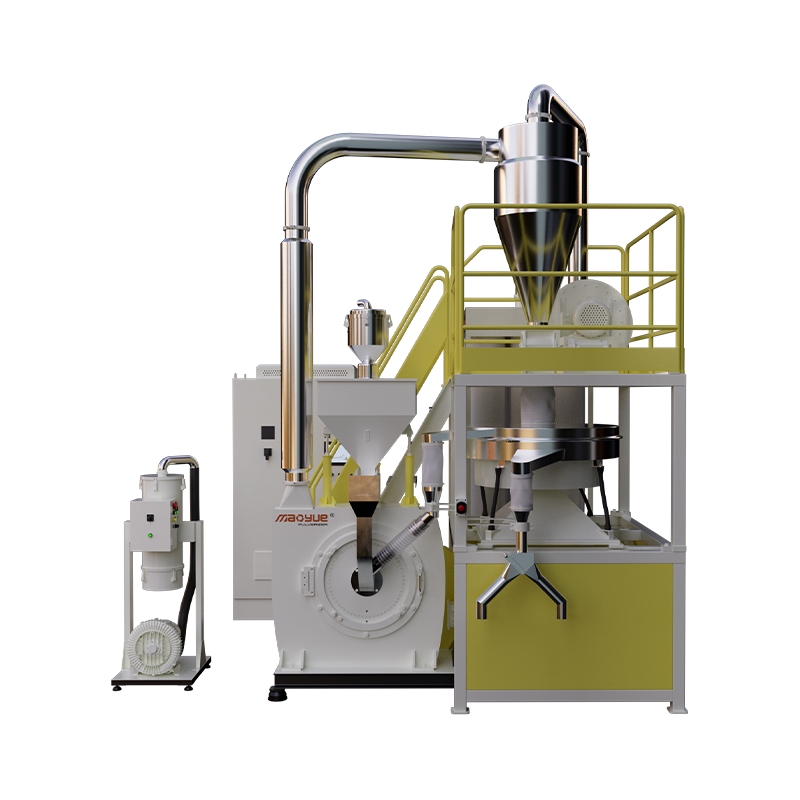
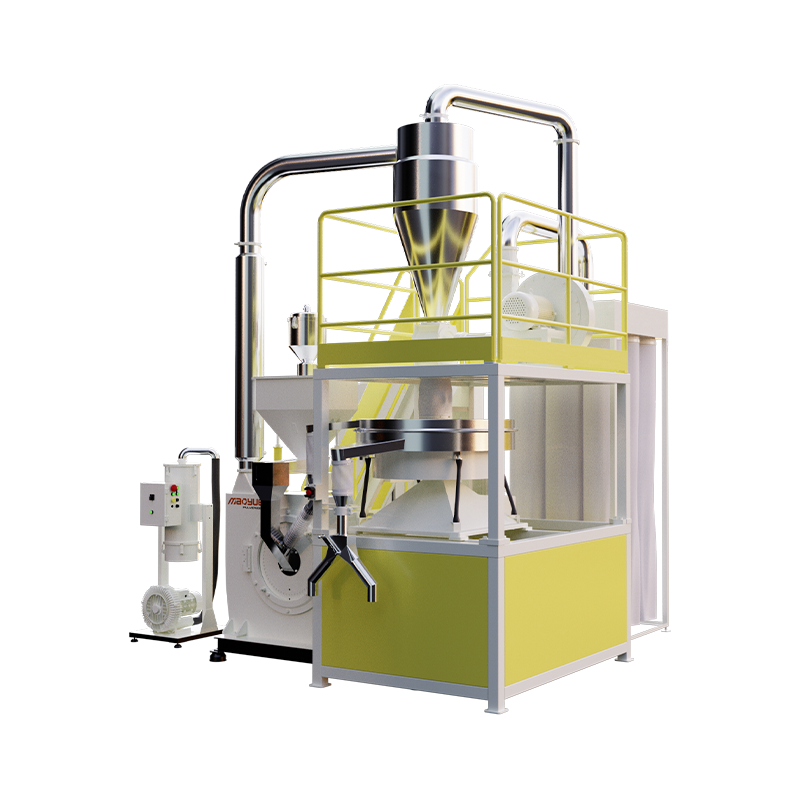
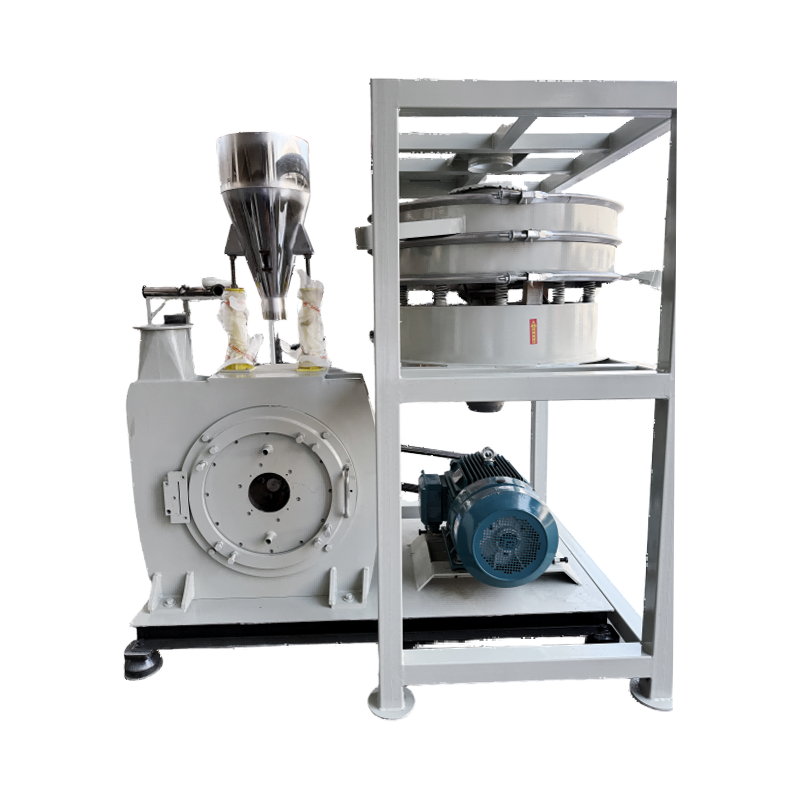
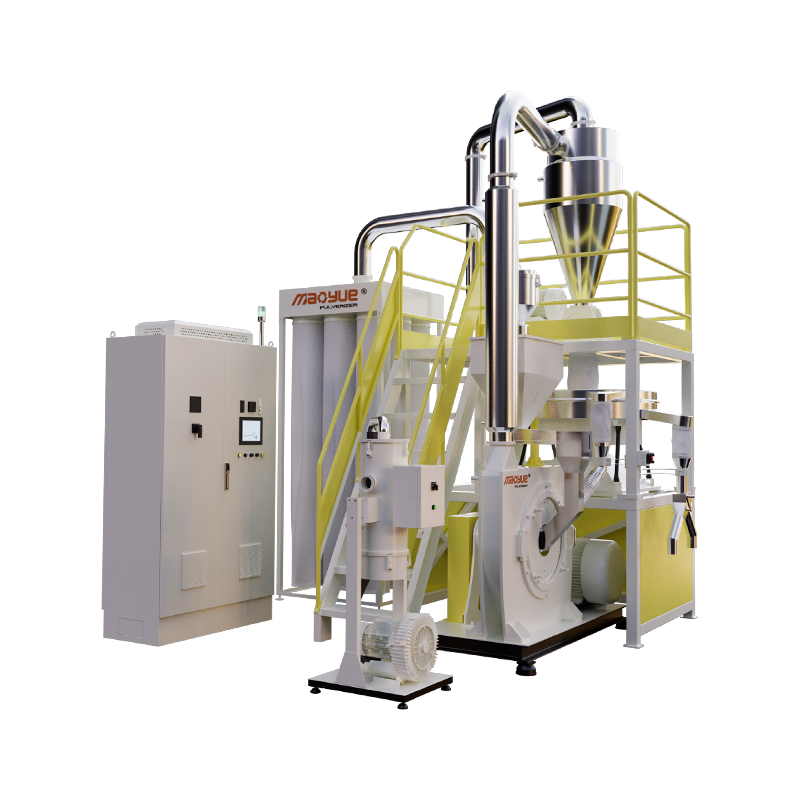
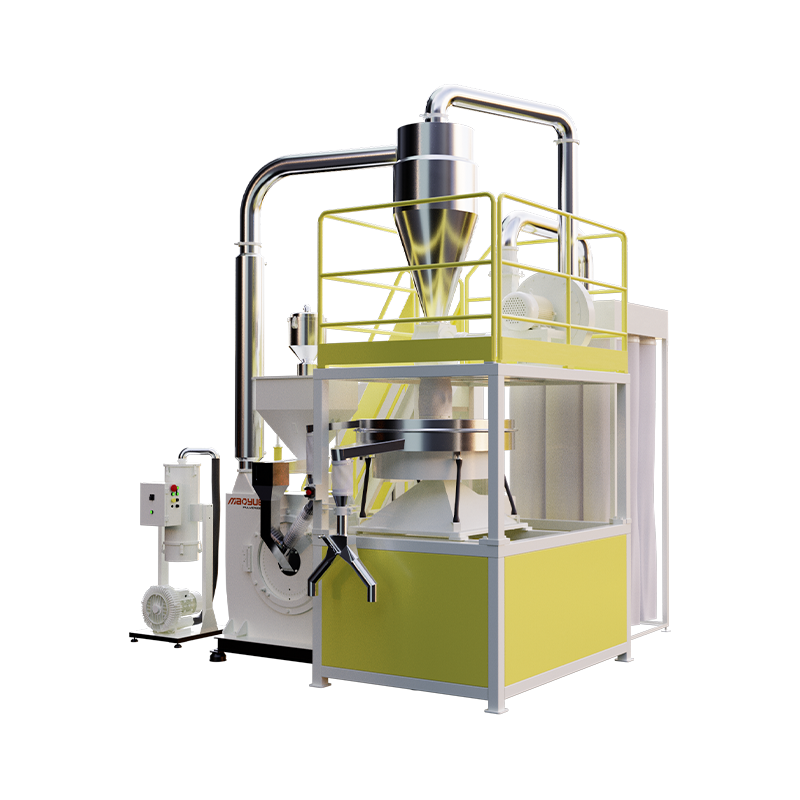
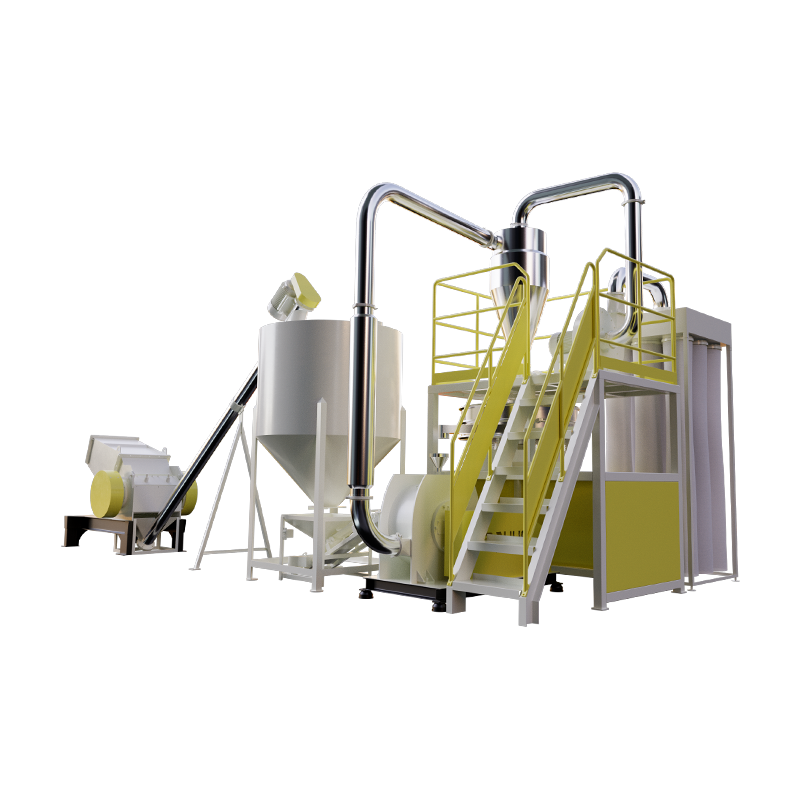 Mao Yue penge-típusú aprító-őrlő gyártósor Összehangolt aprító-őrlési készlet olyan processzorok számára, akik összehangolt teljesítményt és kisütést keresnek, tárcsás maró opciókkal és zárt porgyűjtővel. Termék megtekintése →
Az összehangolt vonalak különböző forgácsolási elvekben pontosan ezért léteznek: az aprítógépnek, granulátornak és malomnak meg kell állapodnia a betáplálás méretében, a kibocsátási méretben és a kapacitásban, különben ezek egyike válik állandó korláttá.
A rotor, a vágó és a szita hozzáigazítása az anyaghoz
Az anyagok viselkedése jobban megváltoztatja a gép specifikációit, mint azt a legtöbb adatlap elismeri. Az alábbi különbségek azok, amelyek a gyártás első hete után megjelennek a műhelyben.
PVC cső-, profil- és lemeztörmelék
A PVC egyszerre koptató és hőérzékeny. A cső- és profilhulladék gyakran nagy töltőanyag-terhelést hordoz, ami gyorsan tompítja a vágóéleket, miközben maga a polimer elszíneződhet vagy lebomolhat, ha a vágókamrában marad. A kopásálló pengegeometria, a nagy hézagok és az anyagot gyorsan átvivő rotor itt többet számít, mint a motor teljesítménye.
PE forgóformázáshoz
A rotációs fröccsöntés során a por gyakorlatilag a termék. A széles szemcseméretű szórással rendelkező malom később a sütőben lyukakat, egyenetlen falvastagságot és rossz felületi minőséget eredményez, függetlenül attól, hogy milyen jó a forma. A felső vágás konzisztenciája gyakran többet számít, mint a csúcsteljesítmény, ezért ehhez az alkalmazáshoz a nagy egységességű konfigurációk vannak megadva, nem pedig a legnagyobb elérhető meghajtó.
 Mao Yue 600 PE Rotomolding por porlasztó Nagy egyenletességű PE rotomolható porlasztó 20-100 mesh beállítással, vízhűtéssel, PLC hőmérséklet szabályozással és több mint 99,9%-os porleválasztással. Termék megtekintése →
PP és PA
PP és PA grades are where temperature control decides whether a process is economic at all. Many of these resins soften and smear if ground too aggressively, so the choice is between cryogenic grinding and an ambient-temperature design that manages heat through airflow, rotor speed and controlled feed rate. Ambient grinding removes the cost of liquid nitrogen and the handling that comes with it, but it places real demands on the rotor and the feed system.
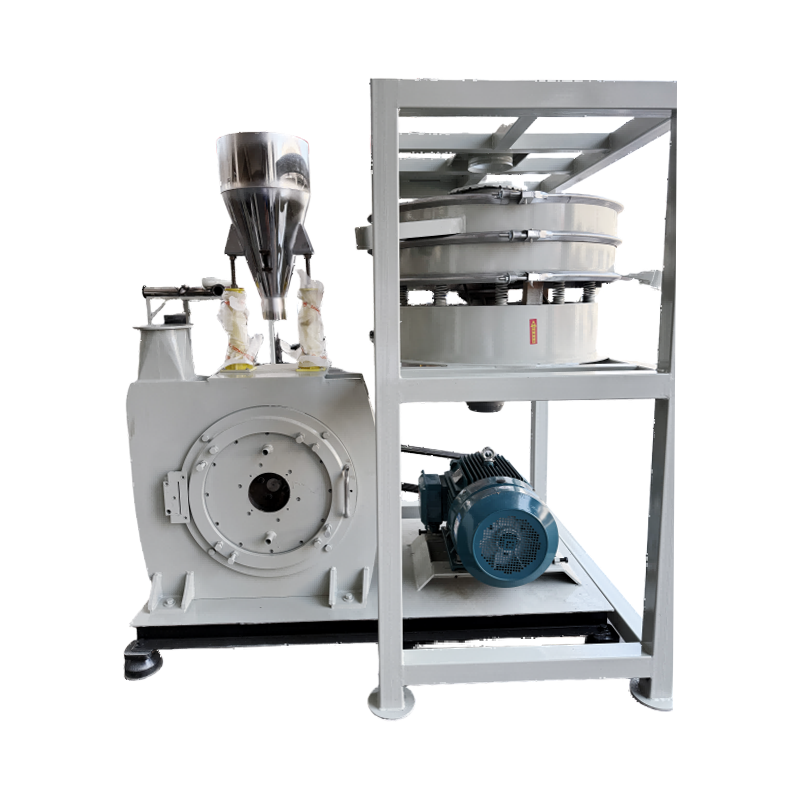 Mao Yue PA/PP-500 környezeti hőmérsékletű porlasztó Belépő szintű környezeti PA/PP porlasztó magas króm-molibdén-vanádium tárcsákkal és ±3-5°C hőmérséklet-szabályozással kis-közepes, több anyagból álló gyártáshoz. Termék megtekintése →
Főkeverék és töltött vegyületek
A színes mesterkeverék és a töltött keverékek kopást adnak a keverékhez. A kalcium-karbonáttal, talkummal és üveggel töltött minőségek észrevehetően lerövidítik a penge és a tárcsa élettartamát, és megjutalmazzák a gyorsan nyitható, újra beállítható és újra kiegyensúlyozható gépet. Amikor egy üzem több gyantát futtat egy platformon, cserélhető lemezek és konzisztens műanyag porlasztó termékcsalád csökkenti mind a pótalkatrész-készletet, mind az átállási időt.
A valós áteresztőképességet meghatározó specifikációk
Miután az anyagot és a célszemcseméretet rögzítették, néhány specifikáció határozza meg, hogy a gép a leírtaknak megfelelően működik-e:
- A rotor átmérője és munkaszélessége, amely beállítja a torok méretét és a rendelkezésre álló nyomatékot.
- A vágási geometria és a kések száma, beleértve azt is, hogy a rotor egyenes, V-alakú vagy lépcsőzetes késelrendezést használ-e.
- Képernyőnyílás, amely közvetlenül szabályozza a kimeneti méretet és a kapacitást; a méretcsökkentés minden millimétere átviteli költséget jelent.
- A hajtóerő és a lendkerék tömege sokkal fontosabb az öblítéseknél és a vastag szakaszoknál, mint a vékony rétegeknél.
- Hézag a forgó és a rögzített kések között, általában a milliméter töredékeiben van beállítva; a sodródó hézag szálkás újracsiszolódásként és hőfelhalmozódásként jelenik meg.
- Garat és takarmány elrendezés, akár szállítószalaggal, akár hengerrel vagy gravitációval; az elakadások leggyakoribb oka a takarmány túlfeszültség.
A beszállítók gyakran egyetlen átviteli adatot adnak meg anélkül, hogy megadnák az anyagot, a szitát vagy a célszemcseméretet. A három változó nélkül idézett szám nem specifikáció, hanem marketing nyilatkozat.
Mennyibe kerül egy műanyag aprító öt éven keresztül
A vételár a végösszeg legkisebb része. A méretcsökkentő vonal üzemeltetési költségét négy tétel uralja:
- A feldolgozott tonnánkénti energia, amely meredeken emelkedik, ha a gépet arra kérik, hogy finomabban őröljön, mint amire tervezték.
- Kopó alkatrészek tonnánként, beleértve a késeket, tárcsákat és képernyőket; a töltőanyag-tartalom és a szennyeződés ezt jóval több, mint gépórát hajtja meg.
- Kés- vagy tárcsacserénkénti állásidő, amely attól függ, hogy a vágókamra mennyire hozzáférhető.
- Finomok és porveszteségek, amelyek csökkentik a felhasználható hozamot, és kezelési és szűrési költségeket okoznak.
A pengeacél megválasztása, keménysége és karbantartása a hosszú távú költségek egyik legmegbízhatóbb előrejelzője, és több figyelmet érdemel, mint amennyit az ajánlattételi szakaszban általában kap; gyakorlati hivatkozás ez porlasztó pengevezető borító anyagok, karbantartás és kiválasztás.
Kérdések, amelyeket fel kell tenni a szállítónak rendelés előtt
Ezek a kérdések választják el azokat a beszállítókat, akik értik az Ön folyamatát azoktól, akik egyszerűen csak gépeket árulnak:
- Meg tudod tesztelni a tényleges anyagomat, és megadni egy részecskeméret-eloszlást, nem pedig egy általános gyanta tartományát?
- Milyen áteresztőképességű ez az anyag a használni kívánt képernyővel?
- Hány óra penge vagy tárcsa élettartamra számítsak a töltőanyag-tartalom és a szennyezettség alapján?
- Mennyi ideig tart egy teljes késcsere ennél a kialakításnál, és milyen szerszámokra van szükség?
- Mely alkatrészek vannak raktáron, és mennyi az átfutási ideje egy rotornak vagy egy tárcsának?
- Ha két éven belül felnagyítom, a vonal melyik szakasza lesz először a szűk keresztmetszet?
Írásban kérje a válaszokat. A beszállító, aki elkötelezi magát a részecskeméret-eloszlás és az anyag áteresztőképességi adata mellett, elmond valamit a gép tervezéséről, és arról, hogy a kapcsolat hogyan fog alakulni a szállítás után.
A lánc rendbetétele
A műanyag aprítógép igásló, de nem teljes megoldás. Azok az üzemek, amelyek a legtöbbet kihozzák a méretcsökkentésből, egy rendszerként kezelik az aprítást, granulálást és porítást, minden egyes fázist a ténylegesen látható anyaghoz viszonyítanak, és a kopó alkatrészeket már az első naptól költségvetésbe állítják, nem pedig a második évben.
Kezdje a porral, vagy köszörülje újra a folyamatigényeit, mérje meg a valóban rendelkezésre álló anyagot, és méretezze meg az egyes szakaszokat úgy, hogy a keményebb bemenetet elkerülhetetlenül le kell futtatnia. Az azonos forrásból támogatott lapátokkal, tárcsákkal és rotorokkal összeillesztett berendezéseket könnyebben lehet működtetni, és élettartamuk során könnyebb a költsége.