

 中文简体
A műanyag porlasztó csiszolókorongjainak kiválasztásakor a szegmentált és tömör kivitelek közötti különbségek túlmutatnak a felépítésükön. A gépek kompatibilitását, a kopott alkatrészek kezelését, a pótalkatrészek tervezését és a hosszú távú üzemeltetési költségeket is befolyásolják.
Szegmentált tárcsák, válassza le a csiszolóelemeket a tartószerkezetről. Egyes kialakítások lehetővé teszik az egyes csiszolószegmensek cseréjét. A tömör tárcsák csiszolófelülete egyetlen tárcsatestté van megmunkálva. Egyik forma sem a megfelelő választás minden alkalmazáshoz. A vásárlóknak meg kell erősíteniük a telepítéssel való kompatibilitást, majd össze kell hasonlítaniuk a specifikált porkibocsátást, az energiafogyasztást és a karbantartási költségeket ugyanazon anyag- és porkövetelmények használatával.
Mao Yue műanyag porlasztó csiszolótárcsák és kések gyártására specializálódott. Az PE porlasztó tárcsa a kínálat szegmentált és tömör kialakításokat is tartalmaz, egyedi méretezéssel. A cserelemezeket beszerző vagy az új berendezéseket értékelő vásárlók megbeszélhetik a megfelelő konfigurációkat az anyagaik, a meglévő gépi interfészek és a célpor specifikációi alapján.
Ez a cikk a tárcsás műanyag porlasztókban használt őrlőtárcsákra vonatkozik, amelyek nem hasonló elnevezésű alkatrészeket használnak a bányamalmokban vagy más iparágakban.
Mi a különbség a szegmentált és tömör csiszolókorongok között?
Szegmentált tárcsák: különálló csiszolóelemek és tartószerkezet
A szegmentált tárcsa jellemzően csiszolószegmensekkel vagy fogazott részekkel ellátott hordozótárcsából áll. A helymeghatározási és rögzítési funkciók rögzítik ezeket az elemeket a munkavégző csiszolási felület kialakításához.
Ez a konstrukció elválasztja a támasztó funkciót az anyaggal érintkező csiszolóelemektől. Ahol a kialakítás lehetővé teszi az egyedi cserét, a karbantartás a kopott elemekre összpontosíthat anélkül, hogy minden alkalommal ki kellene cserélni a teljes hordozótárcsát.
Szilárd tárcsák: Egy testté megmunkált csiszolófelület
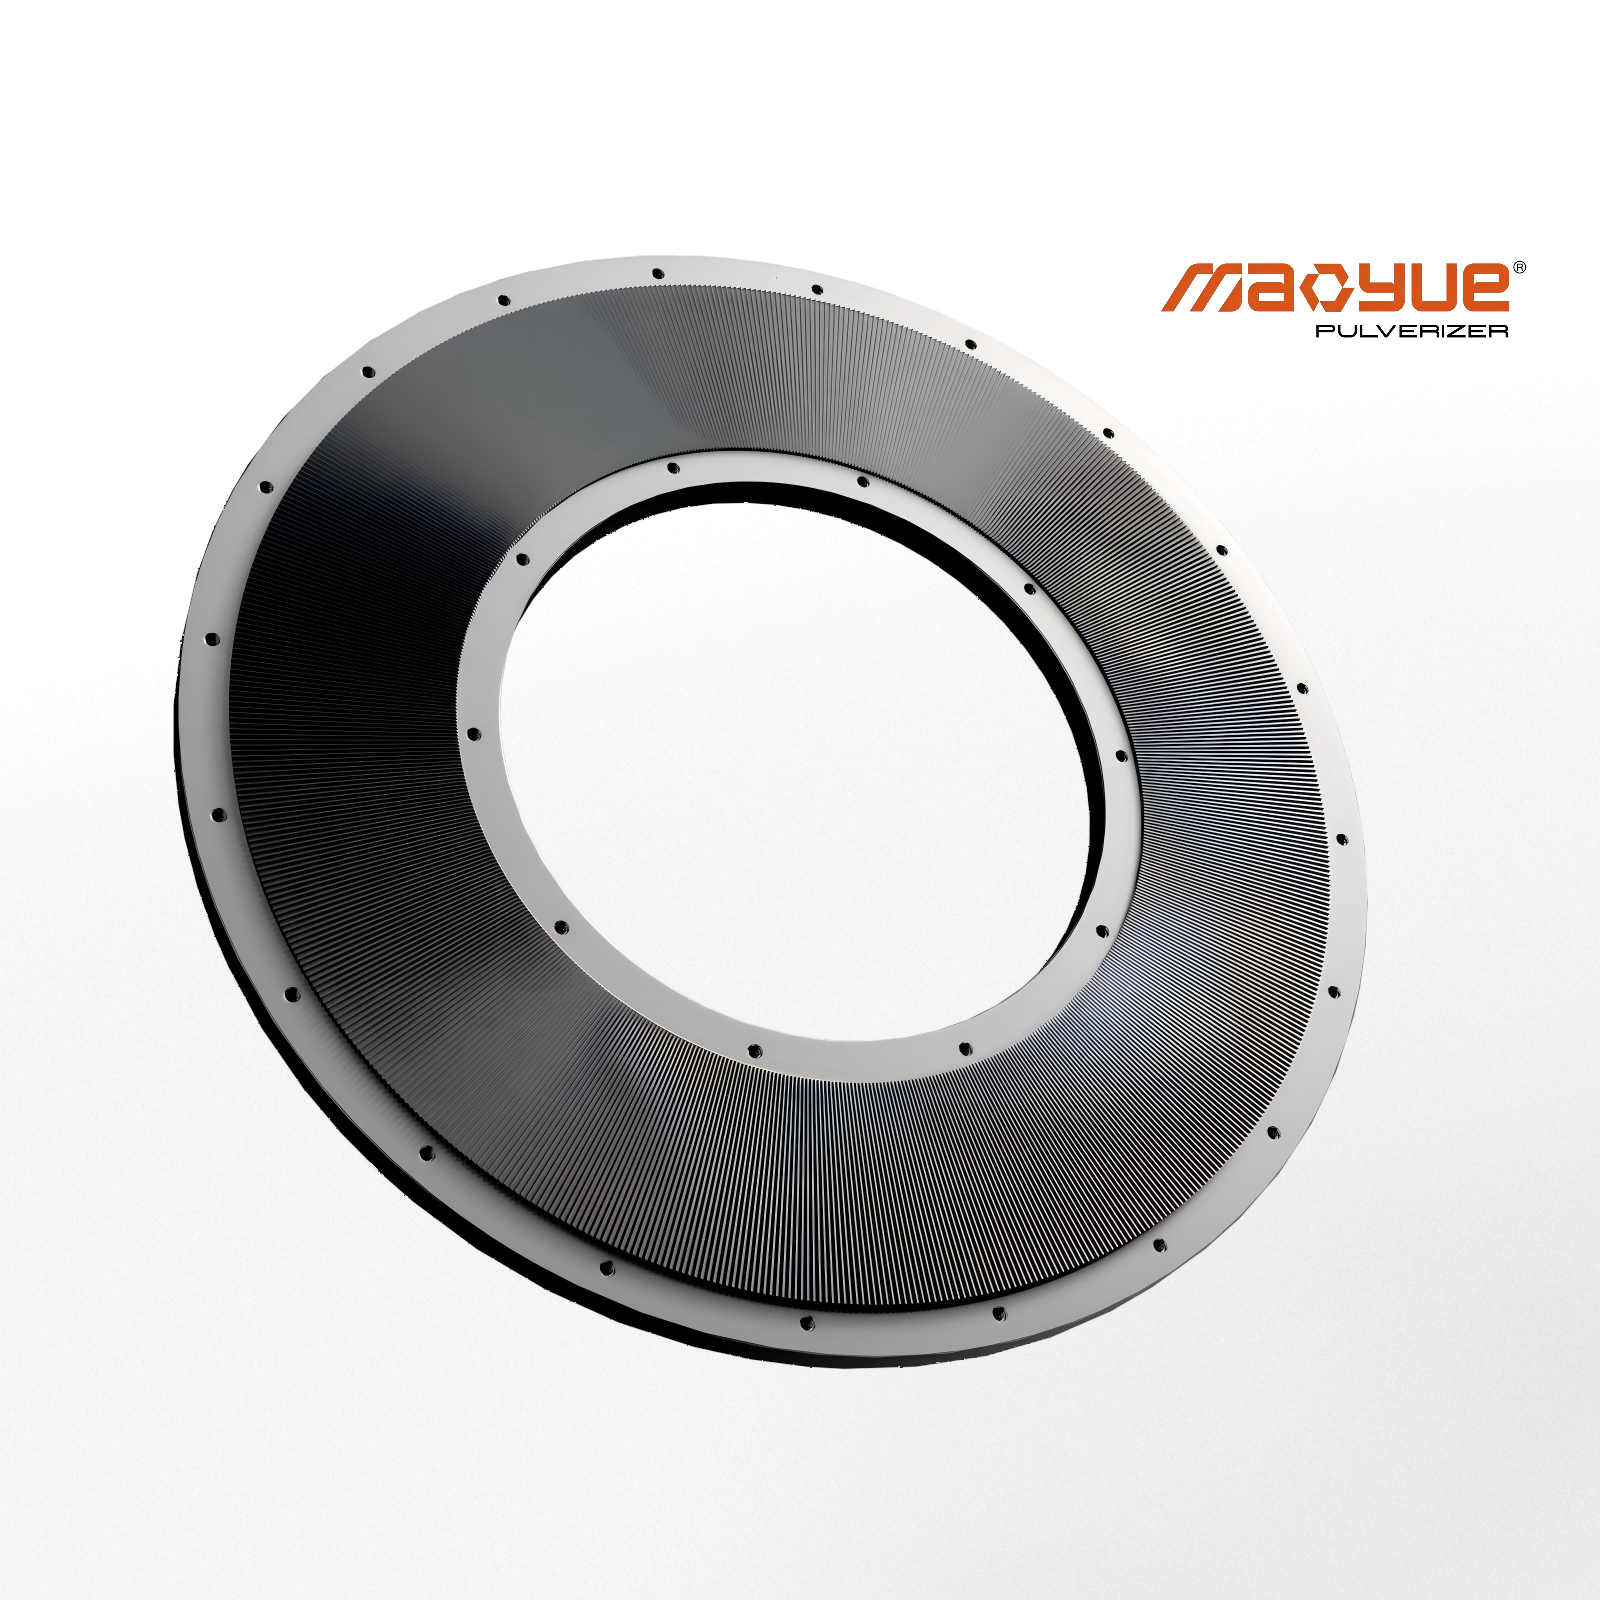
Az elterjedt tömörtárcsás kivitelben a csiszolófogakat közvetlenül egyetlen tárcsatestté alakítják, amelyet azután a gép álló vagy forgó oldalára szerelnek fel.
Nincsenek külön csiszolószegmensek, amelyeket a munkafelületre kell felszerelni, de a beszereléshez továbbra is szükség van a helyes elhelyezésre, a rögzítési felületek megfelelő érintkezésére és a biztonságos rögzítésre. A tömör lemez nem feltétlenül nem eltávolítható vagy alkalmatlan az újraélezésre. A kopás utáni megfelelő kezelés függ a fogprofiltól, a fennmaradó méretektől, az anyagállapottól és a megengedett javítási terjedelemtől.
Hogyan viszonyulnak a kétsoros fogak a szegmentált és tömör kialakításokhoz?
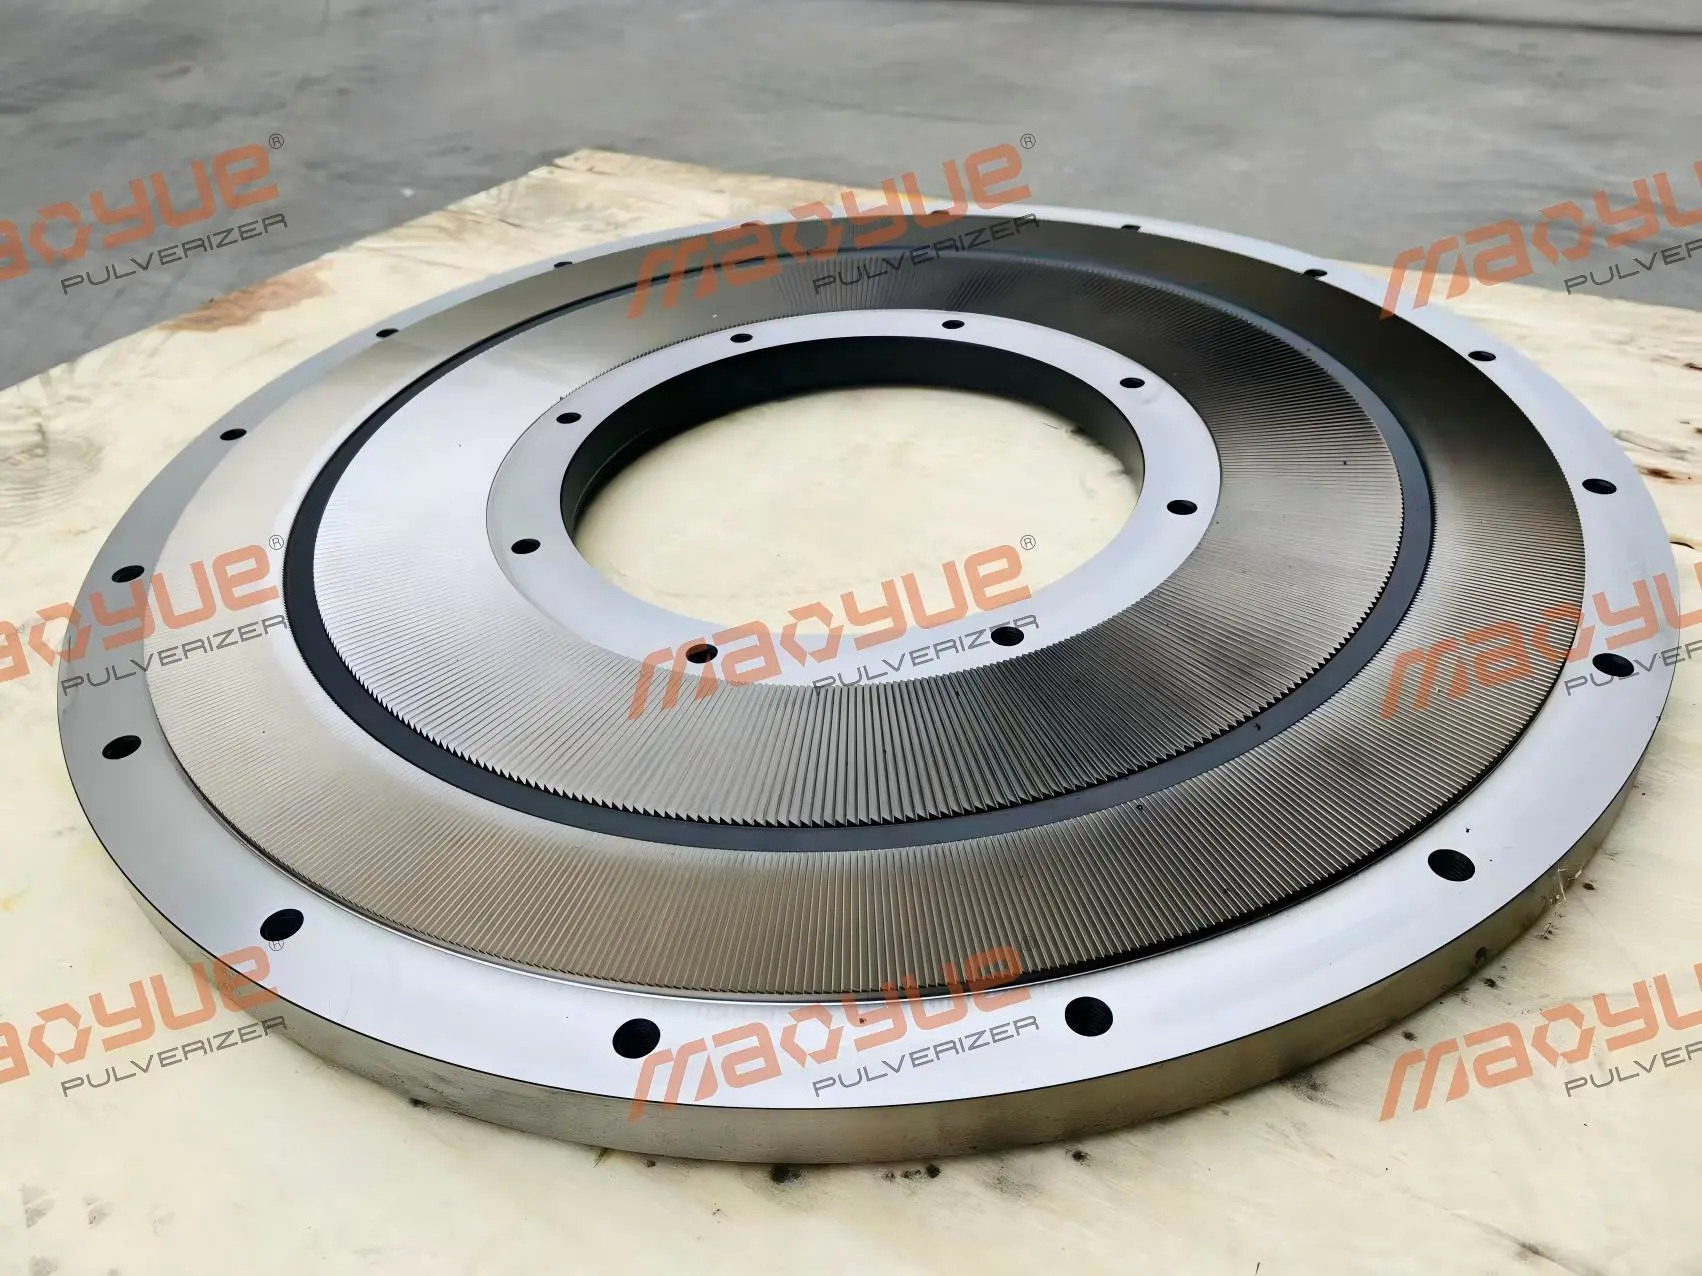
A szegmentált és tömör az alkatrész felépítését, míg a kétsoros fogak a csiszolófogak elrendezését írják le. Ezek különböző besorolások. A kétsoros fogak ezért nem használhatók alternatív névként sem a szegmentált, sem a tömör lemezeknél. A termékek összehasonlításakor használjon rajzokat, fényképeket és az alkatrészek részleteit annak megerősítésére, hogy a szállító pontosan milyen konstrukcióra gondol.
Szegmentált vs. tömör csiszolókorongok: Kulcsok összehasonlítása
Melyiket könnyebb karbantartani? A szegmentált kialakítás lehetővé teszi a hordozótárcsa megtartását és a csiszolószegmensek cseréjét, amikor a körülmények ezt lehetővé teszik. A szilárd kialakítás elkerüli az egyes szegmensek összeszerelését és ellenőrzését.
Amihez az egész lemezt ki kell cserélni? Amikor egy tömör tárcsa eléri a csere határát, általában magát a csiszolótárcsát cserélik ki, nem a teljes gépet vagy az összes rögzítő- és tartóelemet. Az, hogy csak a szegmensek cserélhetők-e szegmentált kivitelben, a hordozótárcsa állapotától, a helymeghatározási jellemzőktől és a rögzítési pontoktól függ, valamint attól, hogy a kialakítás lehetővé teszi-e ezt a cseremódszert. Mindkét kivitel használható maradhat az újraélezés után is, ahol a körülmények megengedik.
Hogyan különböznek a karbantartási követelmények?
A részleges cserét lehetővé tevő szegmentált tárcsák esetében az egyes szegmensek kopási állapota és az összeszerelési követelmények határozzák meg, hogy az egyes szegmenseket vagy a teljes készletet kell-e cserélni. A cseremunkának meg kell őriznie az egyenletes csiszolási felületet és a pontos illeszkedést.
A tömör lemezeket teljes egységként vizsgálják. A sérülés mértéke és a megmaradt megmunkálási ráhagyás határozza meg az újraélezési vagy cseretervet.
Ha rendellenes kopás lép fel, egyidejűleg ellenőrizze, hogy nincsenek-e idegen tárgyak, a telepítési problémák és a működési feltételek. Az eredmények alapján tervezze meg a megfelelő alkatrészmunkát és a gépbeállításokat.
Pótalkatrészek esetében a szegmentált tárcsás rendszerek a csereigényüknek megfelelően csiszolószegmenseket és szerelvényeket tudnak raktározni. A szilárdtárcsás rendszerek a gép konfigurációjának megfelelően tartalék lemezeket vagy hozzáillő szerelvényeket készíthetnek.
Hogyan kell összehasonlítani a kezdeti beszerzési költséget és a hosszú távú működési költséget?
Először állapítsa meg, hogy mit tartalmaz az árajánlat: csiszolószegmenseket, hordozótárcsát, állótárcsát, forgó tárcsát vagy komplett hozzáillő szerelvényt. A szegmensárajánlat közvetlen összehasonlítása egy teljes lemezre vonatkozó árajánlattal félrevezető lehet, ha az ellátási hatókör eltérő.
Ha az ellenőrzés megerősíti, hogy a meglévő hordozólemez továbbra is üzemben maradhat, a szegmentált lemezre vonatkozó árajánlat kiterjedhet a csereszegmensekre és a szükséges tartozékokra. A kezdeti vásárlás vagy a szerkezet megváltoztatása esetén az árajánlatnak tartalmaznia kell a hordozólemezt és a kapcsolódó módosításokat is. A tömör tárcsára vonatkozó árajánlatoknak ki kell terjedniük a szükséges álló tárcsára, forgó tárcsára vagy a megfelelő szerelvényre. Az árak csak akkor válnak összehasonlíthatóvá, ha a szállítási kör és a műszaki követelmények tisztázottak.
Teljes költség egy egységnyi on-spec por = Az értékelési időszak teljes költsége ÷ Az adott időszakban előállított speciális por tömege.
Az alacsonyabb lemezvásárlási ár nem feltétlenül jelent alacsonyabb hosszú távú költséget, ha gyakoriak a cserék vagy hosszadalmas az állásidő. Hasonlóképpen, az egyes szegmensek cseréjének lehetősége nem csökkenti automatikusan az általános karbantartási költségeket.
Ha az üzemi adatok korlátozottak, hasonlítsa össze a forgatókönyveket különböző élettartamra és karbantartási gyakoriságra vonatkozó feltételezések alapján. Világosan fogalmazza meg ezeket a feltételezéseket, és módosítsa őket, amint a termelési nyilvántartások rendelkezésre állnak.
Melyik lemezkialakítás illik a gépedhez?
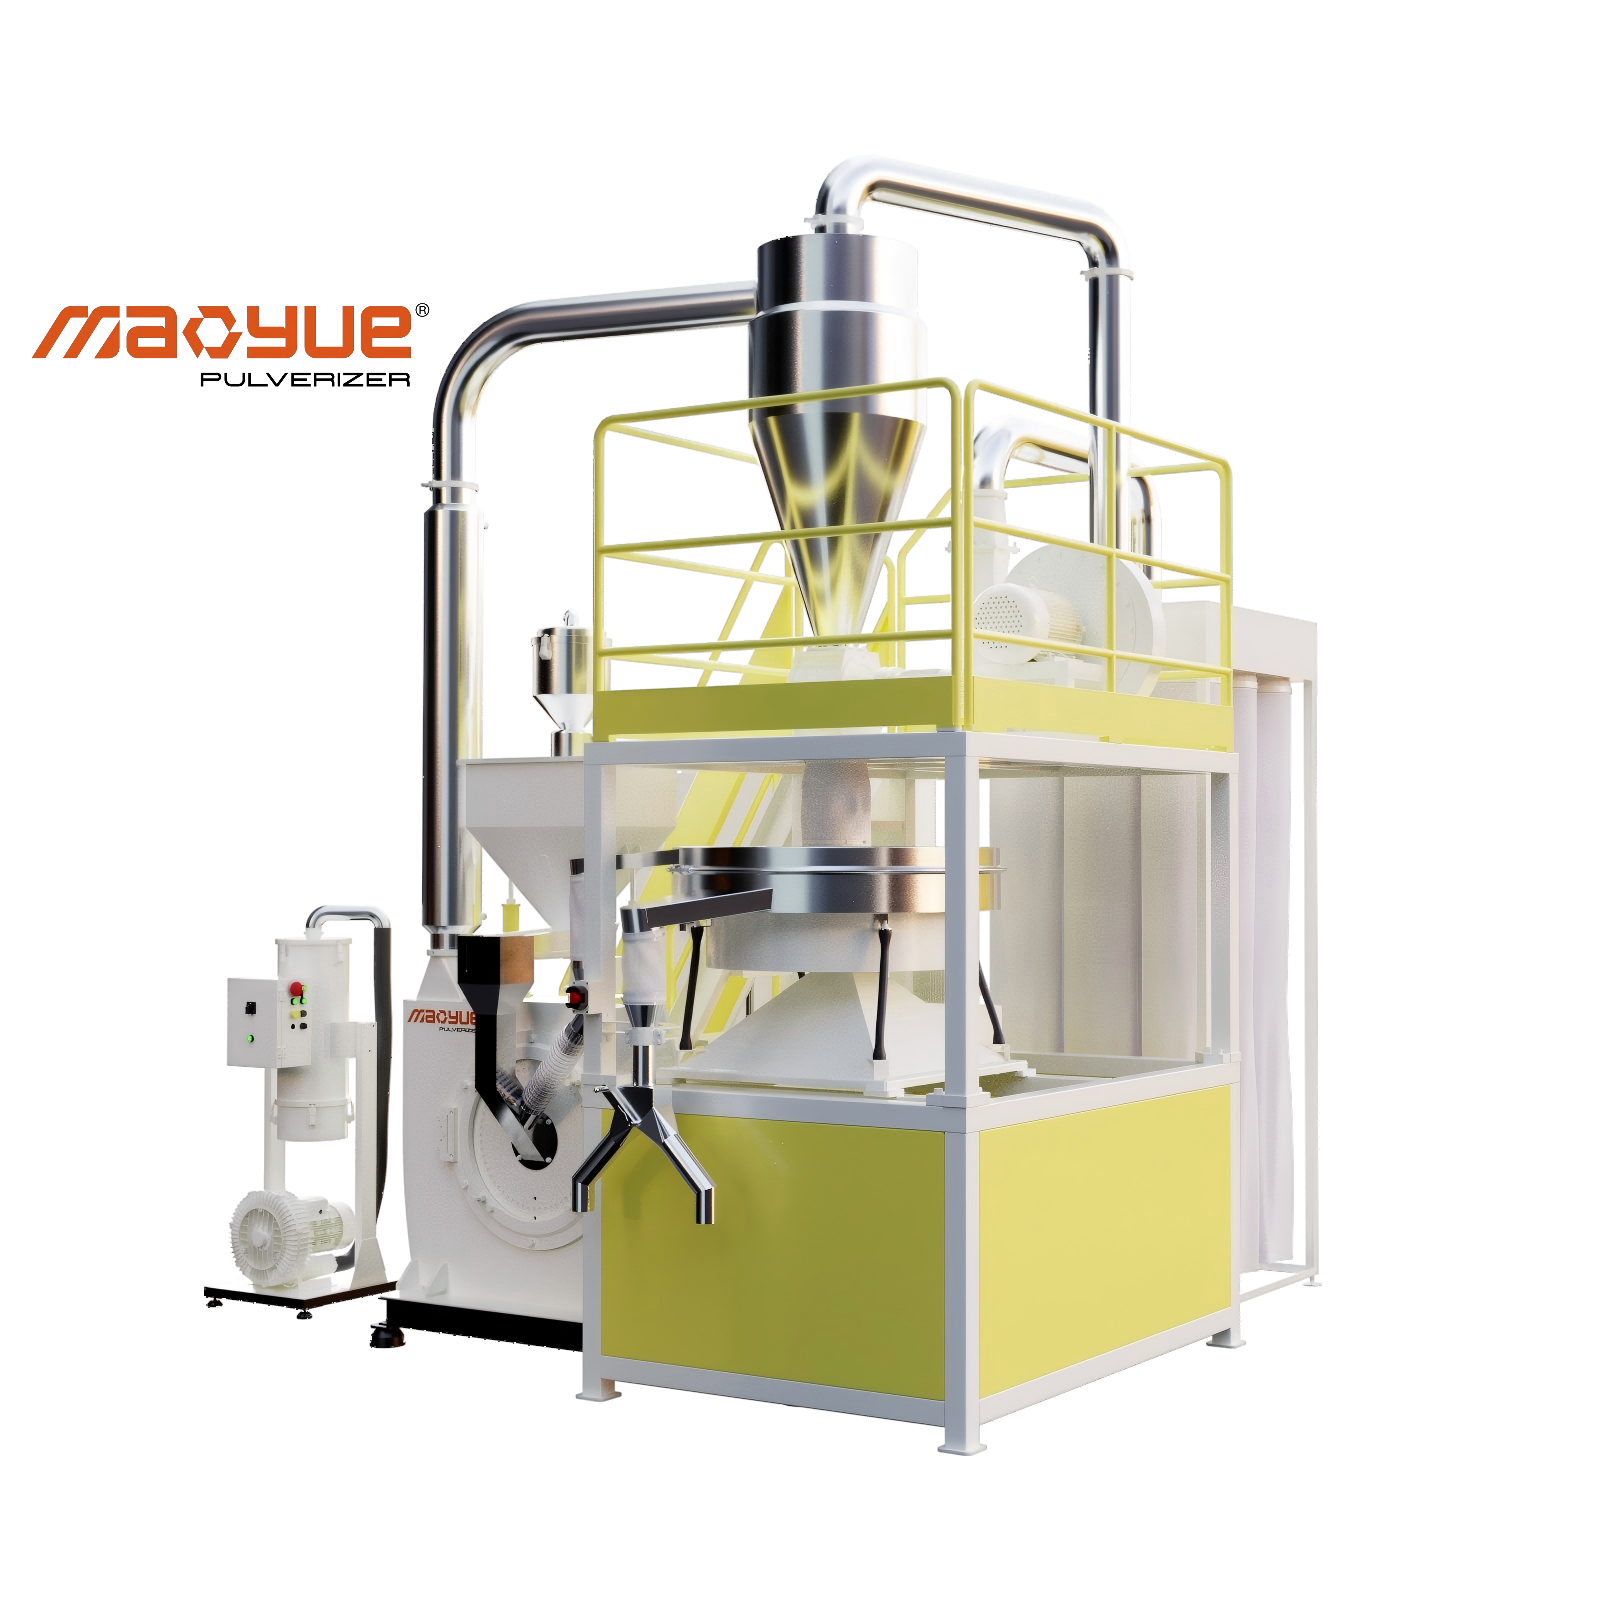
Meglévő rögzítési interfészek és lemezpárosítási követelmények
A külső átmérők egyezése nem jelenti azt, hogy két tárcsa közvetlenül cserélhető.
Az interfész ellenőrzése kiterjed a középső furatra, a helymeghatározási jellemzőkre, a rögzítési furatok helyzetére, a vastagságra, a munkafelület helyzetére és a rögzítési módra is. A forgó oldalon további ellenőrzések közé tartozik a súly, a forgási tehetetlenség, az egyensúlyi követelmények, valamint a résbeállító mechanizmussal és a hűtőszerkezettel való kompatibilitás.
Szilárd lemezről szegmentált lemezre vagy fordítva történő váltáshoz először műszaki kompatibilitási ellenőrzésre van szükség. Amikor a cserelemezekről beszél Mao Yue-val, adjon meg elülső és hátsó fényképeket, méretrajzokat és a gép modelljét. Adja meg, hogy álló tárcsára, forgó tárcsára vagy egy komplett összeállításra van szüksége, hogy a megfelelő ellátási javaslatot meg lehessen vitatni.
Anyagtípus, összetétel és takarmányozási állapot
A kiválasztást a tényleges anyaggal kell kezdeni, ahelyett, hogy csak olyan címkékre hagyatkozna, mint például a „PE tárcsa” vagy a „műanyag csiszolótárcsa”.
A releváns információk közé tartozik a gyanta típusa és minősége, a szűz vagy újrahasznosított tartalom, a töltőanyagok és adalékanyagok, valamint a takarmány mérete és formája. A tiszta PE-pelletekhez, a töltött keverékekhez és a vegyes forrásból származó újrahasznosított őrléshez nem szabad azonos teljesítmény- vagy kopási elvárásokat rendelni.
Ha az alapanyag jelentősen eltér a tételek között, a vizsgálati mintáknak a normál gyártás során használt anyagokat kell képviselniük. Ezzel elkerülhető, hogy a kapacitást csak könnyen feldolgozható anyagok felhasználásával értékeljék.
A célpor specifikációi és későbbi alkalmazások
A tárcsaválasztás célja a megfelelő por következetes előállítása, nem pedig az anyag finomabbá tétele.
Például a PE forgóformázó port a részecskeméret-eloszlás, a folyóképesség és a térfogatsűrűség alapján értékelik. A mesterkeverékhez és polimer összekeveréshez szánt porokat fel kell mérni, hogy alkalmasak-e a későbbi keverésre és feldolgozásra.
A részecskeméret-tartomány, a megengedett túlméretes frakció és a vizsgálati módszerek előzetes meghatározása segít az elfogadási követelmények megállapításában. Ha a finomságot hálóban fejezzük ki, adja meg a szita szabványát vagy a megfelelő nyílásméretet is, hogy mindkét fél ugyanazt az elfogadási alapot használja.
Hogyan értékelhető a csiszolótárcsa gyártási minősége?
Anyag- és hőkezelés: A keménység nem határozza meg az élettartamot
Az anyagminőség, a hőkezelési állapot és a keménység fontos, de egyik sem határozza meg önmagában az élettartamot.
Az anyagspecifikációk, a mérési helyek, a kritikus méretek és a hibaellenőrzési követelmények mind a műszaki beszerzési felülvizsgálat részét képezik. Az alapanyagban, a töltőanyag-tartalomban és az üzemi feltételekben bekövetkezett változások eltérő kopási mintákat idézhetnek elő. A keménység önmagában nem elegendő az általános teljesítmény megítéléséhez.
Hasonlítsa össze az anyaglehetőségeket a tervezett működési feltételekkel összefüggésben, figyelembe véve a kopásállóságot, a szívósságot, a megmunkálási minőséget és a tényleges szervizelési adatokat.
Fogprofil és összeszerelési pontosság: Értékelje a beépítési állapotot
A fogak geometriája, az élvonalbeli állapot és a megmunkálási konzisztencia befolyásolja a köszörülési alkatrészek együttműködését.
Szegmentált tárcsák esetén az ellenőrzés a beépített csiszolófelületek magasságára, a szegmenspozícióra és a szomszédos szegmensek közötti területekre összpontosít. Szilárd tárcsáknál a teljes megmunkált csiszolófelület állapota és beépítés utáni helyzete a fókuszban. A rögzítési alappont és a munkafelület közötti kapcsolat mindkét kivitelnél közös ellenőrzési pont.
A kritikus mérettűrések, az ellenőrzési hatókör és az átvételi módszerek beszerzési specifikációban történő dokumentálása lehetővé teszi a kész alkatrészek és az összeállítás ellenőrzési eredményein alapuló összehasonlítást. A konstrukció típusa önmagában nem biztosítja a pontosságot vagy a csiszolórés stabilitását.
Forgó alkatrészek egyensúlya és újraindítás előtti ellenőrzések
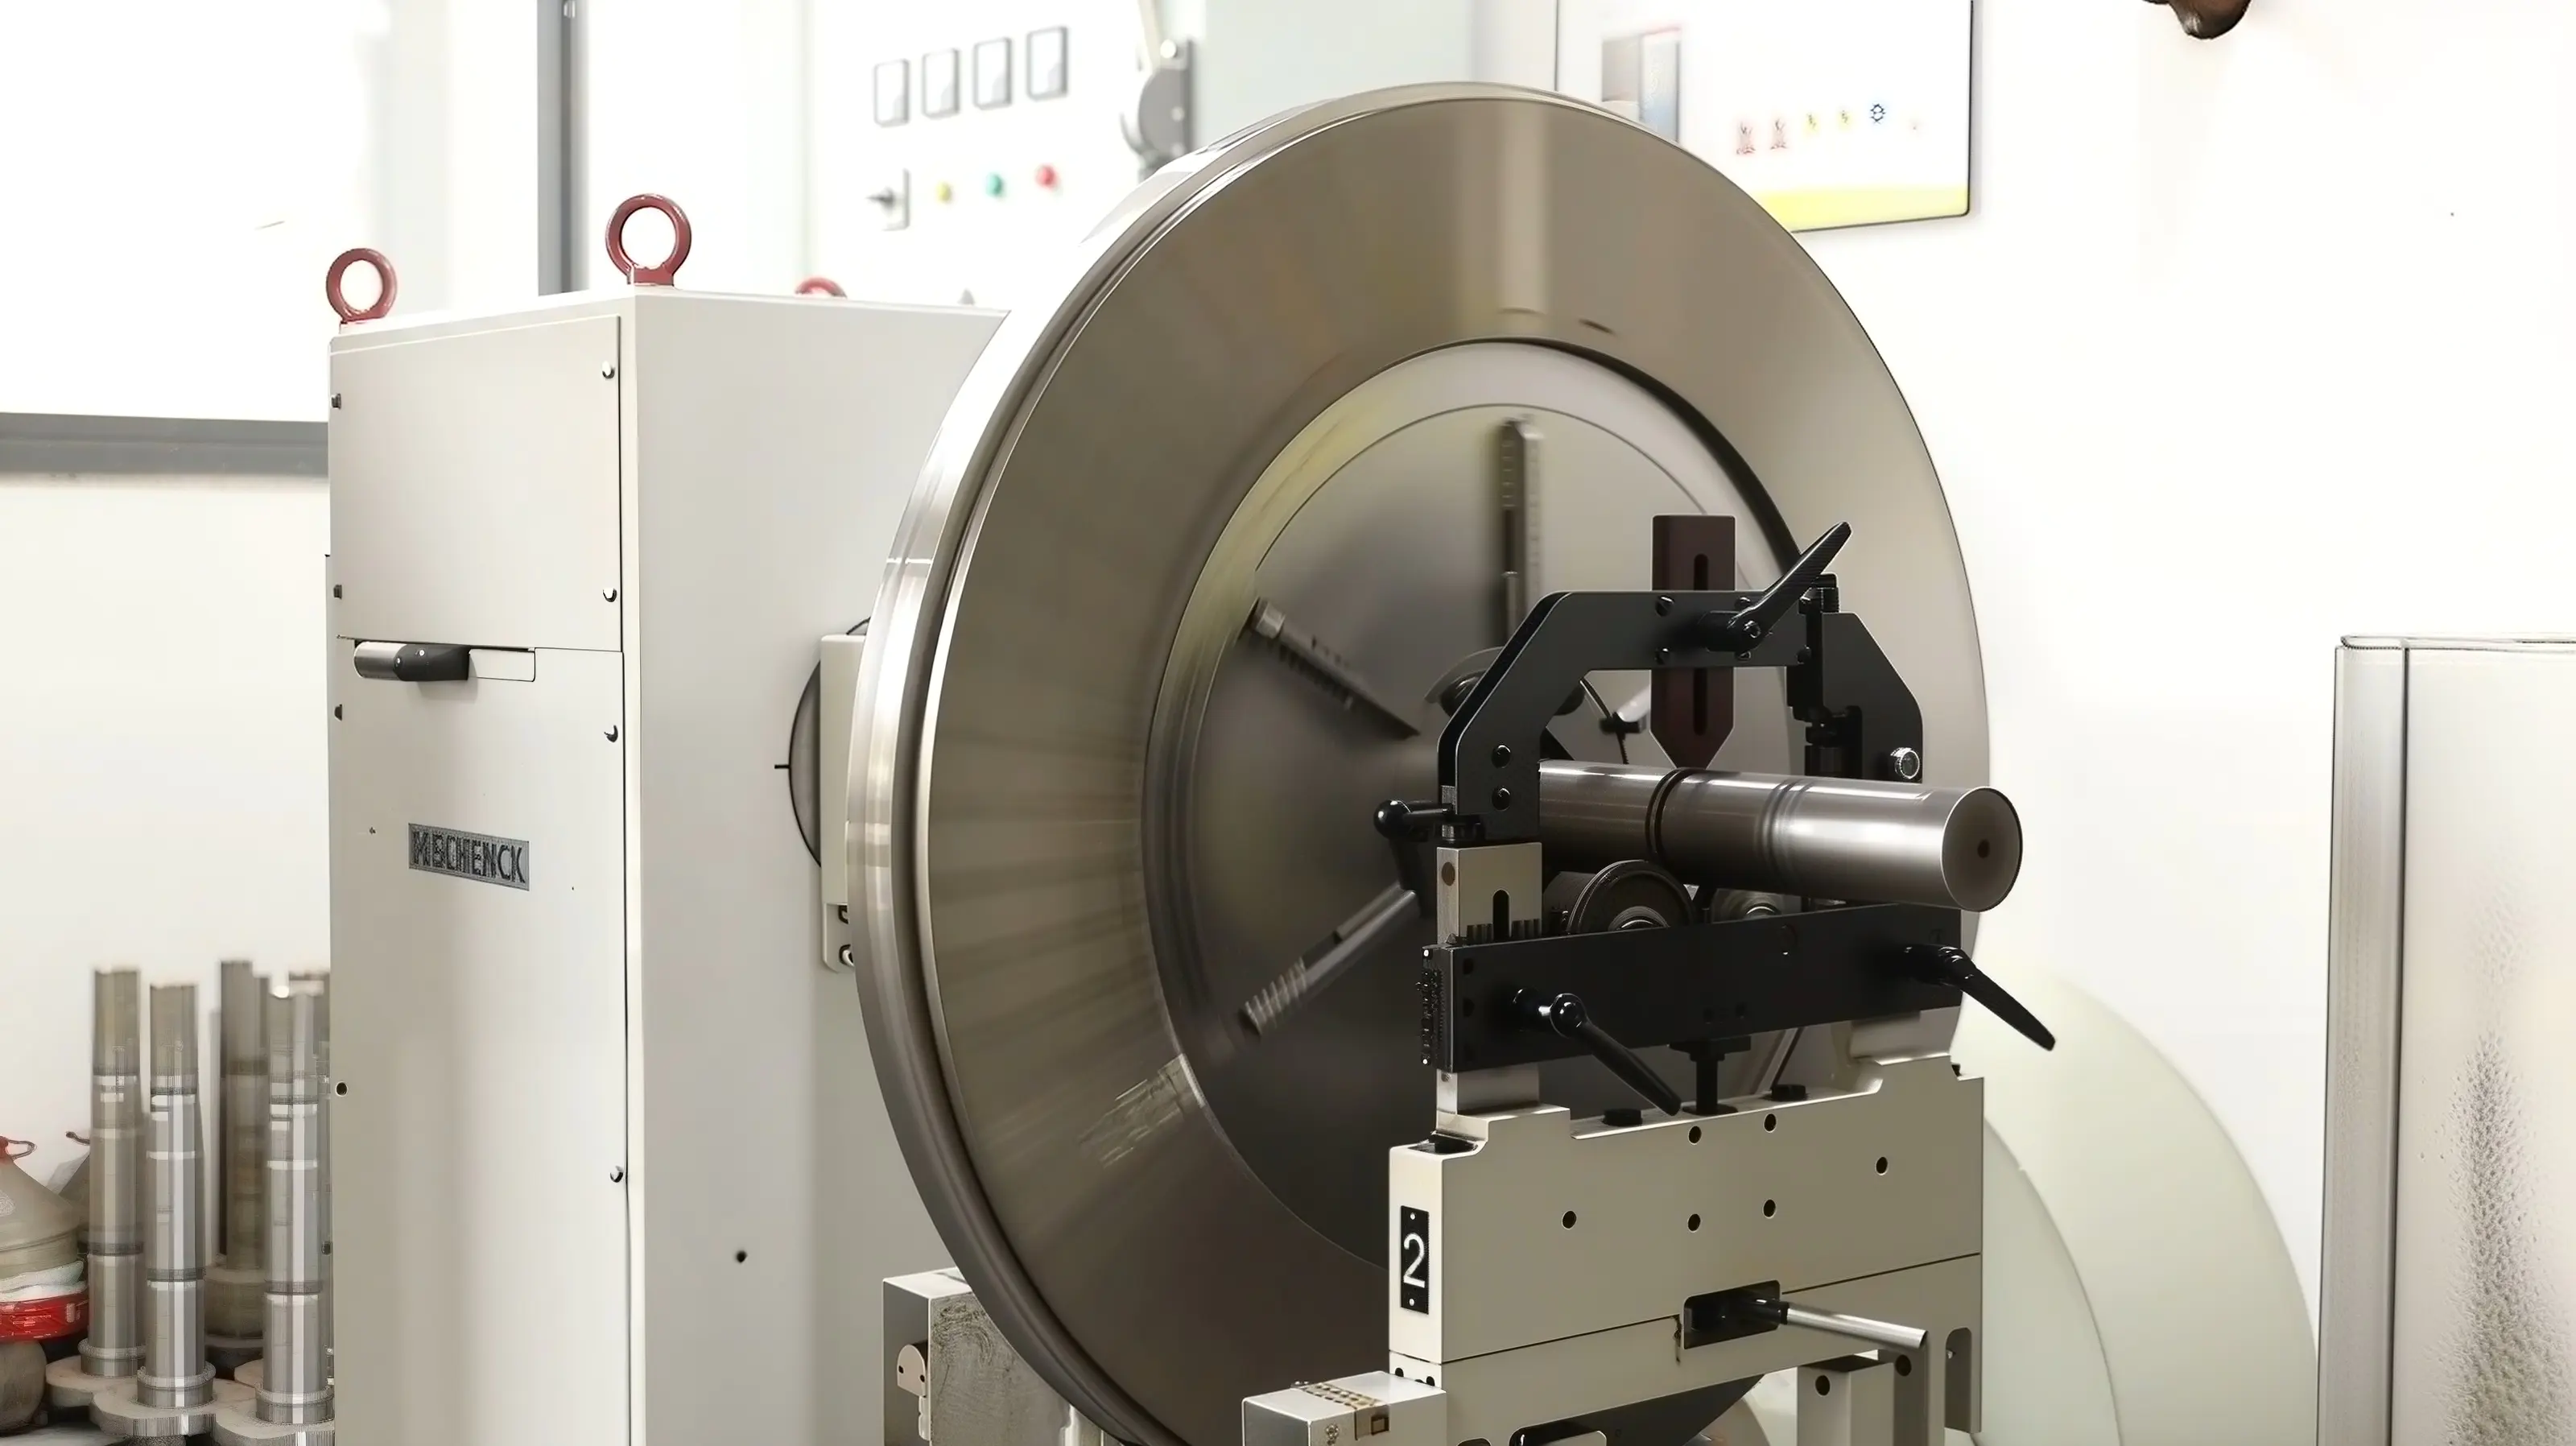
A kiegyensúlyozás ellenőrzése vonatkozhat egy egyedi tárcsára vagy a tárcsa és más alkatrészek által alkotott forgó egységre. A gép vagy alkatrész gyártója határozza meg a vonatkozó hatókört.
A szegmensek cseréje után a szegmentált tárcsában az ellenőrzések magukban foglalják a pozícionálást, az összeszerelést és a köszörülési távolságot, valamint a csavarok feszességét. Szilárd lemez cseréje után ugyanazokat az elemeket kell ellenőrizni. Minden szétszerelési, összeszerelési, hézagbeállítási és újraindítás előtti ellenőrzésnek követnie kell a vonatkozó gépi eljárásokat leállított berendezéssel és leválasztott energiaforrással.
Hogyan kell összehasonlítani a tényleges csiszolási teljesítményt?
Futtasson próbaverziókat hasonló körülmények között
Az eredmények összehasonlíthatósága érdekében tesztelje mindkét lemezkialakítást ugyanazzal az anyaggal, a takarmányozási feltételekkel, a célpor specifikációival és a vizsgálati módszerekkel, amennyire csak lehetséges. Rögzítse a sebességet, az adagolást, a szűrést és a hűtést.
Ha két külön optimalizált feldolgozási beállítást hasonlít össze, az eredmények értelmezése előtt azonosítsa a konfigurációs különbségeket. Ez segít elkerülni, hogy a sebesség, a képernyő vagy a hűtés okozta változások teljes mértékben a lemez kialakításának tulajdoníthatók.
A próbáknak magukban kell foglalniuk a gép felmelegedése utáni működést, a folyamatos gyártási teljesítmény értékeléséhez különböző időpontokban mintákat kell venni. A rövid távú csúcsteljesítmény csak a próba azon szakaszának eredménye.
Hasonlítsa össze az On-Spec porkibocsátást és a fajlagos energiafogyasztást együtt
Használjon két kapcsolódó intézkedést:
Megfelelő porkibocsátás (kg/h) = az elfogadott előírásoknak megfelelő por tömege (kg) ÷ megfelelő működési idő (h)
Fajlagos energiafogyasztás egy kilogramm on-spec por (kWh/kg) = a mérési időszak alatt fogyasztott villamos energia (kWh) ÷ Az adott időszakban előállított speciális por tömege (kg)
Az energianyilvántartásban fel kell tüntetni, hogy tartalmaznak-e ventilátorokat, árnyékoló-, szállító- és kiegészítő hűtőberendezéseket, hogy a mérési kör egységes legyen. A tényleges termelési költségek megkövetelik a villamosenergia-fogyasztás nyilvántartását; a főmotor névleges teljesítményének összehasonlítása önmagában nem elegendő.
Jegyezze fel külön a takarmánymennyiséget, a teljes kibocsátást és az előírt porkibocsátást. Figyelembe kell venni a malomba visszaküldött túlméretes anyagokat és a berendezésben maradó anyagokat is, így a visszaforgatott anyag nem számít kétszer a végső kibocsátásnak.
A Mao Yue anyag- és folyamatvizsgálati szolgáltatásokat nyújt. A próba megszervezéséhez küldje el az anyag leírását, a célszemcseméretet és a kimeneti követelményeket, majd beszélje meg a minta mennyiségét, a teszt konfigurációját és az eredmények rögzítésének módját. Két lemezkialakítás közvetlen összehasonlításához előzetes megerősítésre van szükség, hogy a szükséges tesztkonfigurációk rendelkezésre állnak.
Miért válassza a Mao Yue műanyag porlasztó csiszolókorongokat?
A Mao Yue a műanyag porlasztó csiszolókorongok és a kapcsolódó pengék gyártását, tárcsakonfiguráció kiválasztását és cserealkatrészek ellátását biztosítja. Akár új berendezésekhez szükséges alkatrészeket határoznak meg, akár egy meglévő géphez alkatrészeket vásárolnak, az ügyfelek a következő négy területen vitathatják meg alkatrész- és műszaki igényeiket.
Házon belüli csiszolótárcsa gyártás
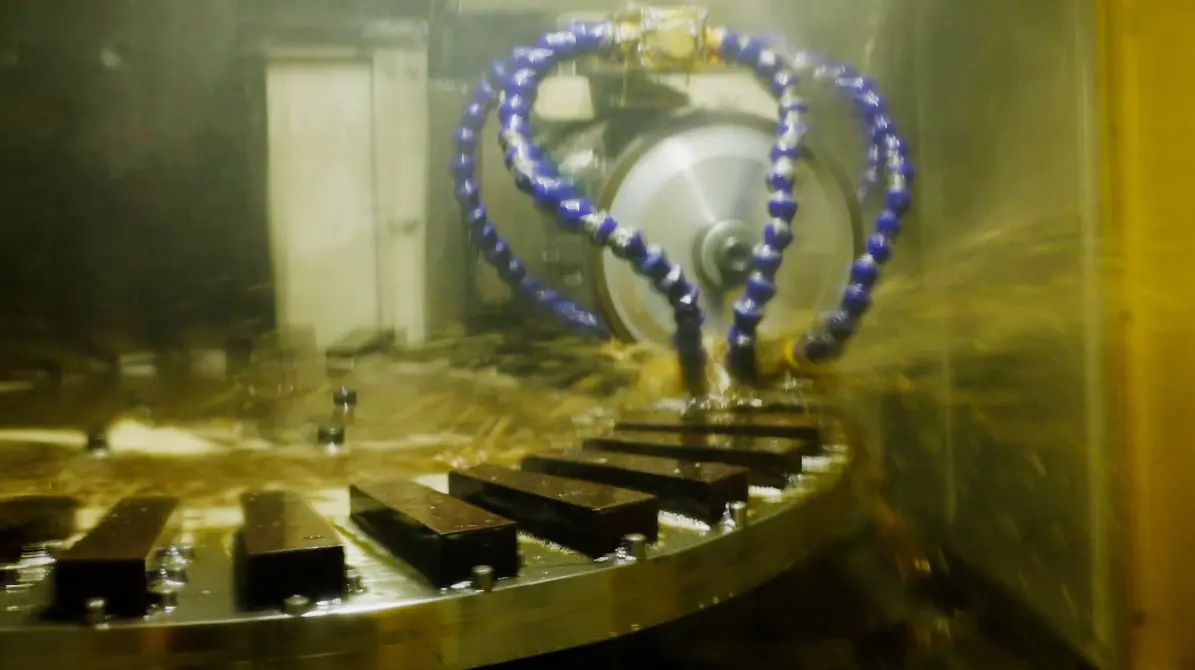
A Mao Yue magcsiszoló alkatrészeket gyárt, beleértve a tárcsákat, csiszoló szegmensek , és pengék, házon belül. A CNC megmunkálás, a precíziós köszörülés és a kritikus méretellenőrzés segít a fogprofilok, vastagságok és szerelési méretek konzisztenciájának ellenőrzésében.
A házon belüli gyártás lehetővé teszi az ügyfelek számára, hogy közvetlenül a gyártóval megvitassák a rajzokat, méreteket és ellenőrzési követelményeket, egyértelmű megmunkálási specifikációt hozva létre az egyedi alkatrészekhez és az azt követő cserékhez.
DC53 Anyag- és hőkezelés
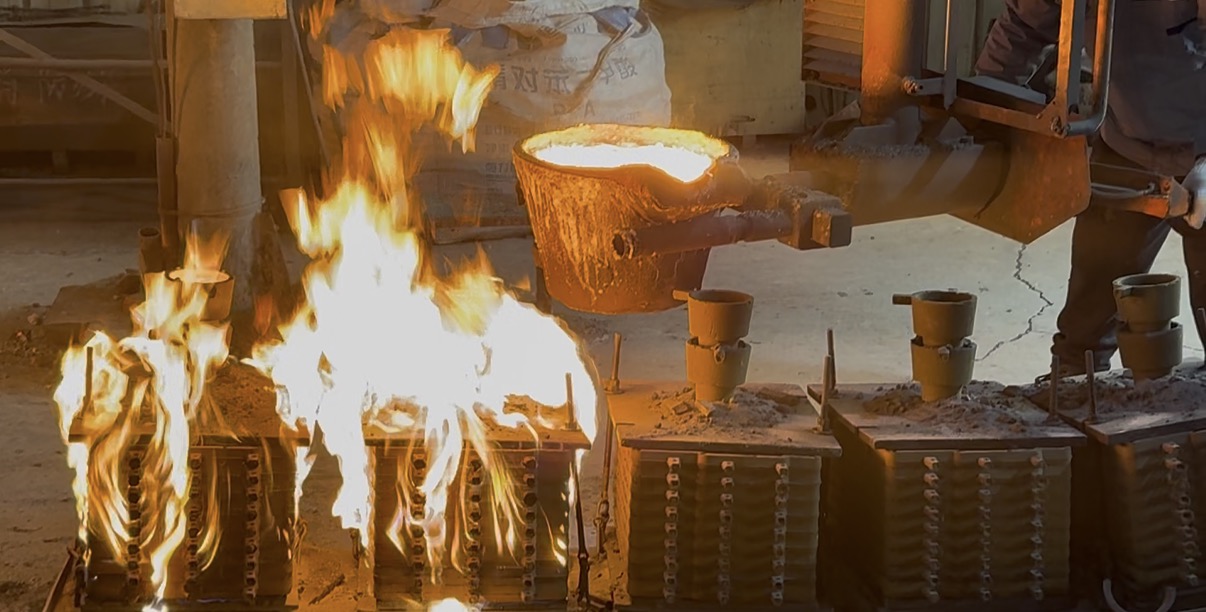
A kiválasztott Mao Yue PE csiszolókorongok DC53 acélt használnak, hőkezeléssel és keménységvizsgálattal a kész anyag állapotának és keménységének ellenőrzésére. Egyes PE csiszolókorongok készkeménysége HRC 60–61. Az anyagkonfiguráció és a keménység követelményei minden modellnél megerősítve vannak.
A vásárlók megrendeléskor megállapodhatnak az anyagminőségről, az alkalmazható alkatrészekről és a keménységi tartományról, amely következetes műszaki alapot biztosít a kezdeti vásárláshoz és a jövőbeni cserékhöz.
Szegmentált és szilárd lemez opciók
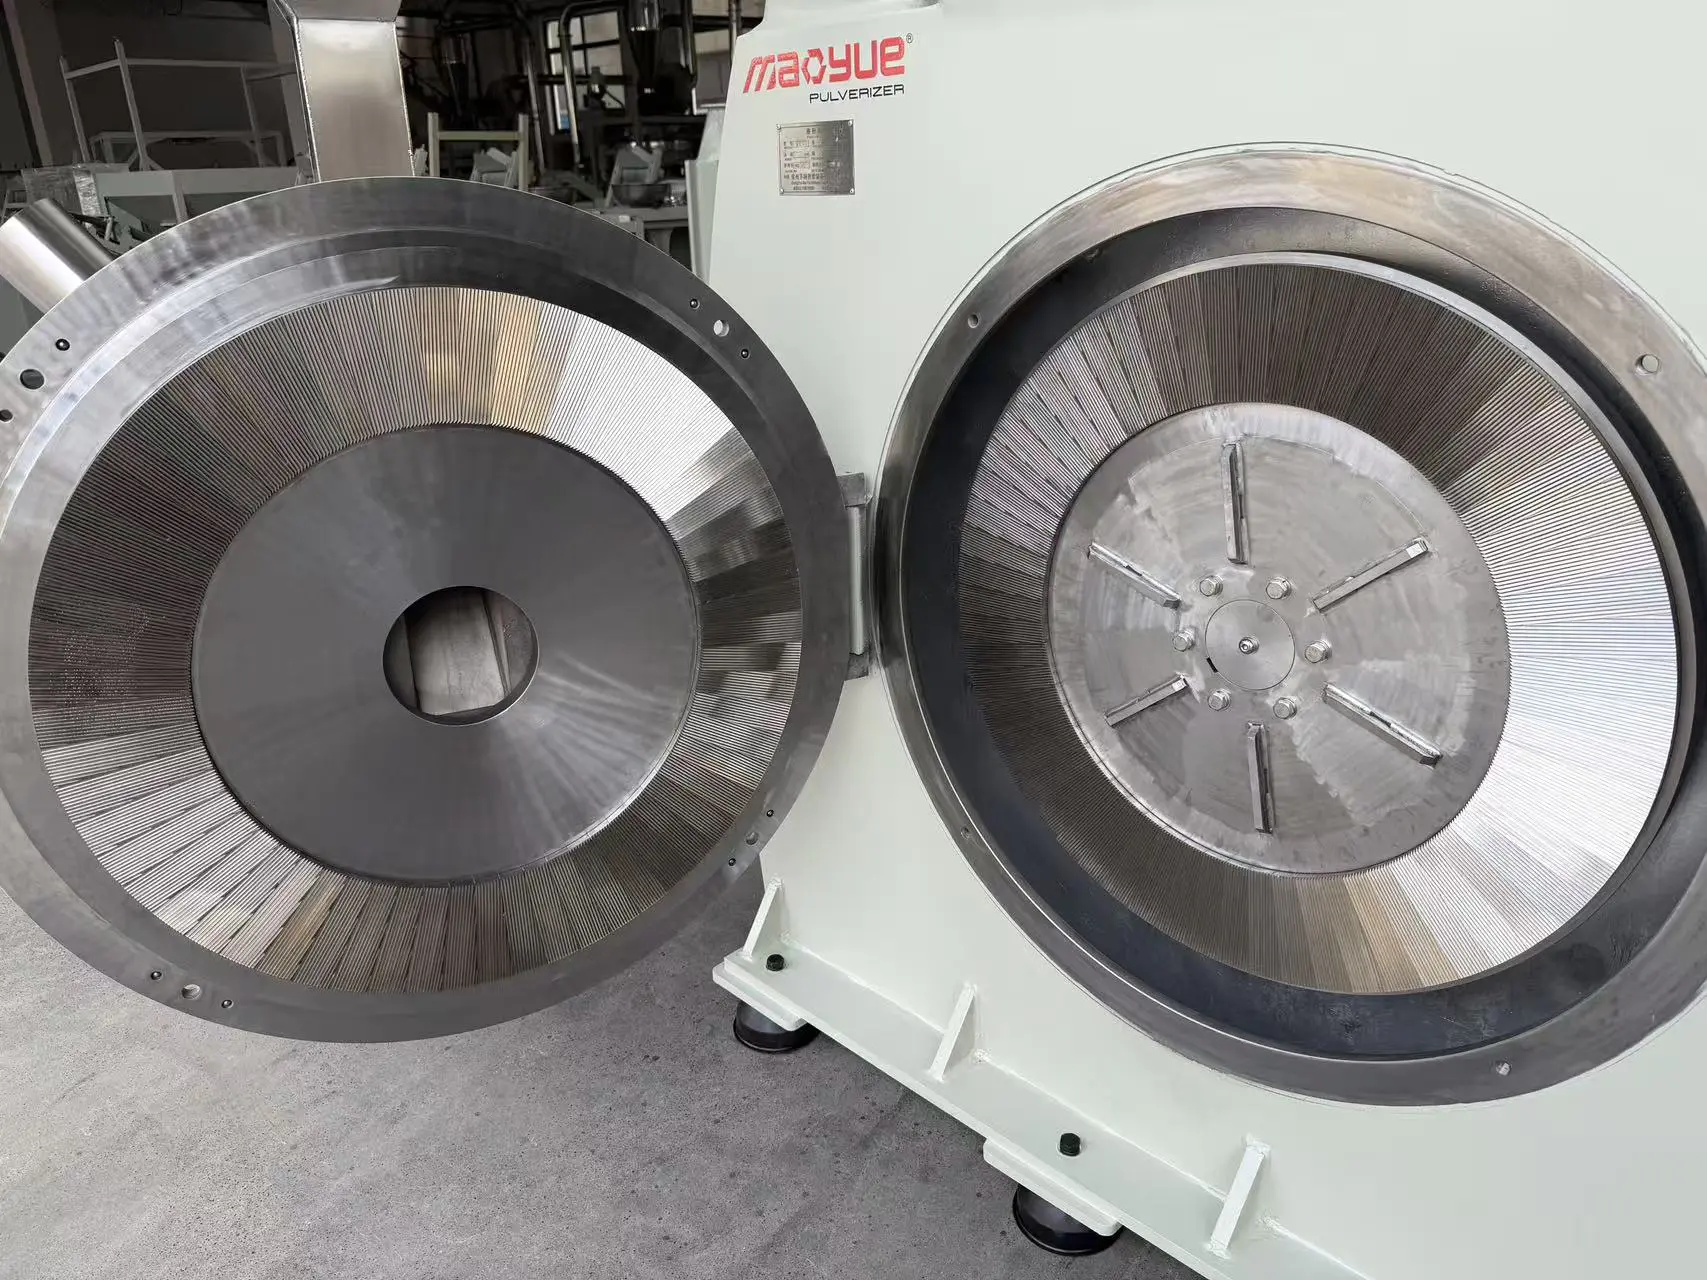
A Mao Yue szegmentált és tömör csiszolókorongokat kínál, egyedi méretezéssel. Cserealkatrészek vagy új berendezések esetében a csapat segíthet a tárcsa felépítésének, méreteinek és párosításának megerősítésében a gépi interfészek, a nyersanyag és a célpor követelményei alapján.
Ha mindkét konstrukció elérhető, az ügyfelek kiválaszthatják a berendezéseik és karbantartási igényeik szerinti konfigurációt, és a kompatibilitást a vásárlás előtt meg kell erősíteni.
Cserealkatrészek és műszaki támogatás
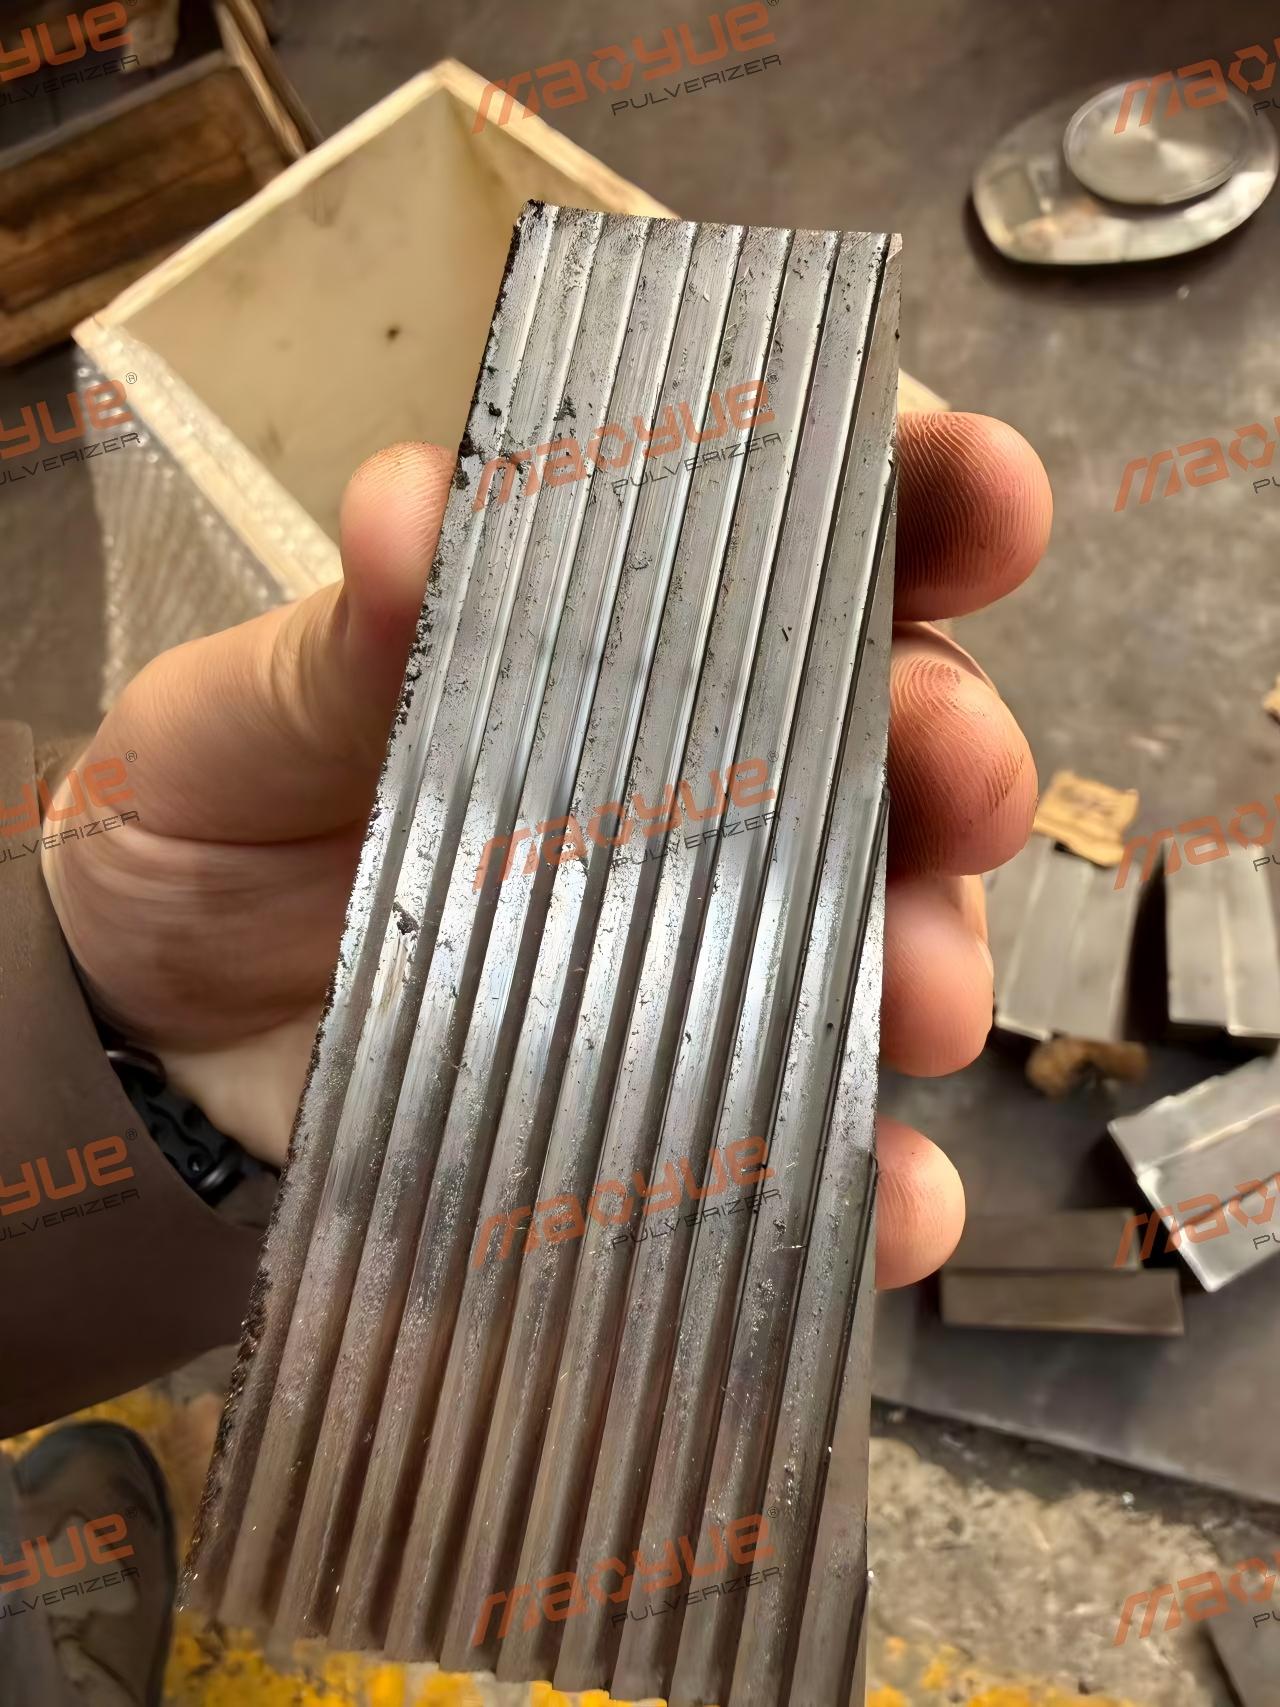
A teljes műanyag porlasztókon kívül a Mao Yue cserekorongokat, csiszolószegmenseket és késeket is szállít. A műszaki felülvizsgálatok rajzokon, gépmodelleken, alkatrészméreteken és anyagigényeken alapulhatnak.
Legyen szó szegmensek, komplett lemezek vagy összeillesztett szerelvények vásárlásáról, az ügyfelek a Mao Yue-val együttműködve meghatározhatják a szükséges alkatrészeket, szerelvényeket, valamint a rutinszerű cserék és a pótalkatrészek tervezésének szállítási körét.
Milyen információkat kell megadnia, amikor a csiszolótárcsa megoldásáról beszél Mao Yue-val?
A gép kompatibilitásának ellenőrzéséhez, a szállítási terjedelem meghatározásához és az árajánlat elkészítéséhez adja meg a következő információkat:
Ha nem állnak rendelkezésre teljes rajzok, kezdje a meglévő lemezek fényképeivel, a gép modelljével és az ismert méretekkel, majd beszélje meg a szükséges további méréseket. A fényképek támogatják a kezdeti azonosítást; A végső gyártási és telepítési kompatibilitás továbbra is a megerősített műszaki információkon alapul.
GYIK
A szegmentált lemezek mindig gazdaságosabbak, mint a tömör lemezek?
Nem. A részleges csere csökkentheti az egyszerre cserélt alkatrészek számát, de a teljes költség a szegmensáraktól, az összeszerelési követelményektől, az újraélezési költségektől, az állásidőtől és az élettartamtól is függ. Hasonlítsa össze a költségeket ugyanabban az időszakban, és a speciális porkibocsátáshoz viszonyítva.
A tömör lemezek mindig növelik a kimenetet?
Nem. A teljesítmény függ a fogprofiltól, a csiszolási réstől, a nyersanyagtól, az adagolástól, a szűréstől és a hűtési körülményektől is. A konstrukció típusa önmagában nem jelent kapacitáselőnyt; ezt hasonló körülmények között végzett kísérletekkel kell megerősíteni.
Felcserélhető-e a két lemezkialakítás közvetlenül ugyanazon a gépen?
Közvetlen felcserélhetőség nem feltételezhető. Még azonos külső átmérő mellett is eltérhetnek a rögzítési felületek, a vastagság, a csiszolófelület helyzete, a súly és az egyensúlyi követelmények. A módosítás előtt erősítse meg a kompatibilitást.
Cserélhető-e egyetlen kopott szegmens egy szegmentált lemezen?
Csak akkor, ha a kialakítás lehetővé teszi, és a csere továbbra is megfelel a csiszolófelület igazítására, rögzítésére és a vonatkozó egyensúlyi követelményekre. Egyes minták készletekre vagy összehangolt újraélezésre szorulnak.
A Mao Yue szegmentált és tömör csiszolókorongokat is szállít?
Igen. A Mao Yue szegmentált és tömör PE műanyag porlasztó csiszolókorongokat szállít, egyedi méretezéssel. A méretek, az anyag, a lemezpárosítás és a szállítási terjedelem megfelel a gép információinak és az alkalmazási követelményeknek.
Következtetés: Erősítse meg a kompatibilitást, majd hasonlítsa össze a kimeneti és karbantartási költségeket
A műanyag porlasztó csiszolókorongok kiválasztása három kérdésből fakad: Helyesen telepíthetők? Képesek-e folyamatosan előállítani az előírt előírásoknak megfelelő port? Továbbra is működhetnek elfogadható fenntartási költségek mellett?
Először ellenőrizze a felépítési és szerelési interfészt, majd értékelje a feldolgozási teljesítményt összehasonlítható kísérletekkel. Végül vegye figyelembe az újraélezést, a pótalkatrészeket, az energiafogyasztást és az állásidő költségeit. Ez megbízhatóbb alapot biztosít a kiválasztáshoz, mint önmagában a konstrukció típusa, az anyagkeménység vagy a vételár.
Cserelemezek beszerzése vagy új berendezések komponenseinek értékelése? Lépjen kapcsolatba Mao Yue-val a gép modelljével, a meglévő lemezek fényképeivel és az anyagszükségletekkel, hogy megvitassák a kompatibilis lemezkonfigurációt és árajánlatot.